
SLS vs SLA: Vilken process för funktionella delar?
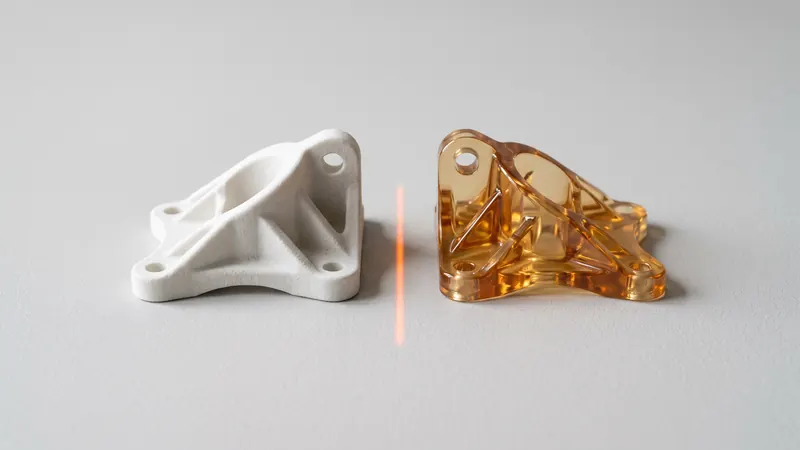
SLS och SLA är båda industriella 3D-utskriftsprocesser med trebokstavsnamn, och de förväxlas ofta. De fungerar på väldigt olika sätt och producerar väldigt olika delar: SLS sintrar nylonpulver till tuffa, matta funktionella delar, SLA härdar flytande resin till släta, detaljerade delar. Denna jämförelse förklarar skillnaderna och visar ärligt när varje process är det bättre valet.
Så fungerar de två processerna
SLS: selektiv lasersintring
En laser smälter samman tunna lager av termoplastiskt pulver, i vårt fall vit Nylon PA 12, inuti en uppvärmd kammare. Det osmälta pulvret stöder delen, så inga stödstrukturer behövs och många delar kan packas i ett utskriftsjobb, staplade i alla tre dimensioner. Efter utskriften svalnar delarna i pulvret, packas upp och rengörs, för att sedan blästras och poleras. Mer i vad är SLS 3D-utskrift.
SLA: stereolitografi
En ljuskälla, en laser eller en projicerad bild, härdar ett flytande fotopolymerresin lager för lager. Delen hänger från eller står på en plattform och behöver stödstrukturer överallt där den har överhäng. Efter utskriften tvättas delarna för att ta bort ohärdat resin, stöden skärs av och delarna efterhärdas med UV-ljus och värme för att nå sina slutgiltiga egenskaper.
Sida vid sida-jämförelse
| Egenskap | SLS (PA 12) | SLA (harts) |
|---|---|---|
| Material | Termoplastisk nylon, samma familj som formsprutade nylondelar | Härdplastiska fotopolymerhartser; standard, sega, styva, flexibla, transparenta och högtemperaturkvaliteter finns |
| Seghet | Seg och duktil; för PA 2200 anger EOS 18 % brottöjning i skiktplanet | Standard-hartser är ofta spröda; tekniska hartser är segare |
| Yta | Matt, något kornig; enhetlig efter blästring och polering | Slät, nästan formsprutat utseende; märken där stödstrukturer har suttit |
| Fina detaljer | Bra; begränsas av pulvret och skikt på 0.12 mm | Mycket bra; skarpa kanter och fina detaljer |
| Stödstrukturer | Inga; pulvret stöder detaljen | Krävs på överhäng; tas bort för hand |
| Inre kanaler och sammansättningar | Möjligt om pulvret kan komma ut | Möjligt men begränsat av stöd och resinavrinning |
| Transparens | Nej; vit eller infärgad opak | Genomskinliga resiner finns tillgängliga |
| Färg | Naturligt vit eller infärgad genom ytskiktet (61 färger med TCN-färger) | Resinfärg, eller målad |
| Långtidsegenskaper | Stabil termoplast; PA 12 absorberar lite fukt | Vissa resiner ändrar egenskaper med UV-exponering och ålder |
| Batchproduktion | Effektivt; delar packas i tre dimensioner | Delar placeras på plattformen i ett lager |
Styrka och hållbarhet
Huvudskillnaden är materialklassen. PA 12 är en termoplast: den ger efter och sträcks innan den går sönder, vilket är anledningen till att SLS-delar klarar snäppfästen, integrerade gångjärn, fall och vibrationer. EOS anger en draghållfasthet på 48 MPa inom lagerplanet och 42 MPa tvärs över lagren för PA 2200, så egenskaperna är nästan desamma i alla riktningar.
Fotopolymerresiner är härdplaster. Standard-resiner är styva och hårda men tenderar att spricka snarare än att böjas; tekniska resiner designade för att efterlikna ABS eller polypropen förbättrar detta, och vissa högtemperaturresiner överträffar nylon i värmebeständighet. Resinets egenskaper är också mer beroende av korrekt tvättning och efterhärdning, och vissa sorter blir skörare med UV-exponering över tid.
För en detalj som ska snäppas fast, skruvas, belastas eller användas utanför ett vitrinskåp är SLS oftast det säkrare valet. För en detalj som måste se perfekt ut men bär liten last vinner ofta SLA.
Yta och detaljer
SLA är den klara vinnaren när det gäller ytan. Härdat resin är slätt och kan vara blankt direkt från skrivaren; liten text, skarpa kanter och fina texturer blir tydliga. Kompromissen är stödmärken: där stöden rörde vid detaljen finns små knölar kvar som måste slipas.
SLS-ytor är matta och något korniga eftersom pulverkorn delvis fastnar på konturen. Vår glaskuleblästring och polering i en DyeMansion Powershot DUAL, som ingår i varje beställning, gör ytan mer enhetlig och behaglig; enligt DyeMansion komprimerar denna ytbehandling ytan utan att ta bort material. Det gör inte detaljen blank som resin. Det finns inga stödmärken alls, eftersom ingenting rör vid detaljen under utskriften.
Noggrannhet
Båda processerna är tillräckligt noggranna för de flesta funktionella arbeten. SLA reproducerar vanligtvis små detaljer mer exakt. För SLS PA 12 konstruerar vi med en generell tolerans på ±0,3 % med en nedre gräns på ±0,3 mm; EOS publicerar ingen generell toleranssiffra. Stora SLS-detaljer kan påverkas av krympning och skevhet i tjocka eller platta områden, och SLA-detaljer av förvrängning under efterhärdning och borttagning av stöd. Detaljer i SLS-toleranser och spel.
Kostnad
Ingen av processerna har verktygskostnader. Inom SLS beror priset på en detalj främst på dess volym, det utrymme den tar i utskriftsjobbet och ytbehandlingen, och många detaljer kan dela på ett utskriftsjobb, vilket håller kostnaden per detalj låg för små serier. Inom SLA är borttagning av stöd och efterhärdning manuellt arbete per detalj, så kostnaden per detalj sjunker mindre med kvantiteten. För en liten detaljerad modell kan SLA vara billigare; för en serie funktionella detaljer är SLS oftast det. Hur SLS-priser sätts förklaras i Kostnad för SLS 3D-utskrift.
När SLA vinner
- Visuella modeller och presentationsprototyper där en slät yta är viktigast.
- Genomskinliga detaljer: ljusledare, flödesvisualisering, linser för prototyper.
- Mycket små detaljer med fina detaljer, såsom miniatyrer, smyckesmodeller eller dentala modeller.
- Originalmodeller för silikongjutning, där ytan kopieras in i gjutningen.
- Tillämpningar som kräver en specifik specialegenskap hos resinet.
När SLS vinner
- Funktionella prototyper som måste monteras, snäppas fast, skruvas och testas.
- Slutanvändningsdelar och små serier: höljen, fästen, klämmor, kanaler.
- Jiggar och fixturer, såsom borrmallar, som hanteras dagligen.
- Komplex geometri: inre kanaler, gitterstrukturer, print-in-place-monteringar, inga stödstrukturer.
- Många delar på en gång, nästlade i ett utskriftsjobb.
- Delar som behöver snäppfästen; se snäppfästen i SLS PA 12.
Hur är det med MJF och FDM?
Multi Jet Fusion är en annan pulverprocess för PA 12 med liknande mekaniskt beteende; skillnaderna tas upp i MJF vs SLS. Filamentutskrift (FDM) är billigt och snabbt för enkla delar men svagare mellan lagren och behöver stödstrukturer för överhäng.
Snabb beslutsguide
| Du behöver... | Välj |
|---|---|
| En tålig del som kommer att användas och belastas | SLS |
| En slät, detaljerad visuell modell | SLA |
| Transparenta delar | SLA |
| Snäppfästen, gångjärn eller integrerade rörliga delar | SLS |
| 10 till flera hundra funktionella delar | SLS |
| Inga stödmärken, komplex inre geometri | SLS |
| Mycket fina detaljer under några tiondels millimeter | SLA |
Vi skriver endast ut i SLS, i vit nylon PA 12 på en EOS FORMIGA P 110 Velocis, med blästring och polering inkluderat och valfri färgning i 61 färger, allt prissatt direkt. Om din del är funktionell, ladda upp den i den direkta SLS-kalkylatorn och jämför priset med dina andra alternativ. För hjälp med att besluta vilken process som passar en ny produkt arbetar specialisterna på prototype.builders med flera tekniker.
Vanliga frågor
Vad är skillnaden mellan SLS och SLA?
SLS sintrar termoplastiskt pulver, vanligtvis nylon, med en laser och behöver inga stöd; delarna är tåliga och matta. SLA härdar flytande fotopolymerharts med ljus och behöver stöd; delarna är släta och detaljerade men ofta mer spröda.
Är SLS starkare än SLA?
För funktionell användning, generellt ja. SLS PA 12 är en formbar termoplast; för PA 2200 anger EOS 48 MPa draghållfasthet och 18 % brottöjning i lagerplanet. Standard-hartser är styva men spröda; tekniska hartser minskar klyftan.
Är SLA mer exakt än SLS?
SLA återskapar vanligtvis fina detaljer och skarpa kanter mer exakt och har en slätare yta. SLS är tillräckligt exakt för de flesta funktionella delar; vi designar med ±0,3 % med en nedre gräns på ±0,3 mm.
Vilket är billigast, SLS eller SLA?
Det beror på jobbet. För en enskild liten detaljerad modell kan SLA vara billigare. För flera funktionella delar är SLS vanligtvis billigare eftersom många delar packas i ett utskriftsjobb och inga stöd behöver tas bort.
Kan SLS-delar vara transparenta eller glansiga?
Nej. SLS PA 12-delar är ogenomskinliga, vita eller färgade, med en matt yta. Blästring och polering gör den mer enhetlig men inte glansig. För transparenta eller glansiga delar är SLA den bättre processen.
Erbjuder ni SLA-utskrifter?
Nej. Vi skriver endast ut SLS i Nylon PA 12. För projekt som behöver andra tekniker kan prototype.builders hjälpa till med valet.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris