
SLS vs SLA: Melyik eljárás funkcionális alkatrészekhez?
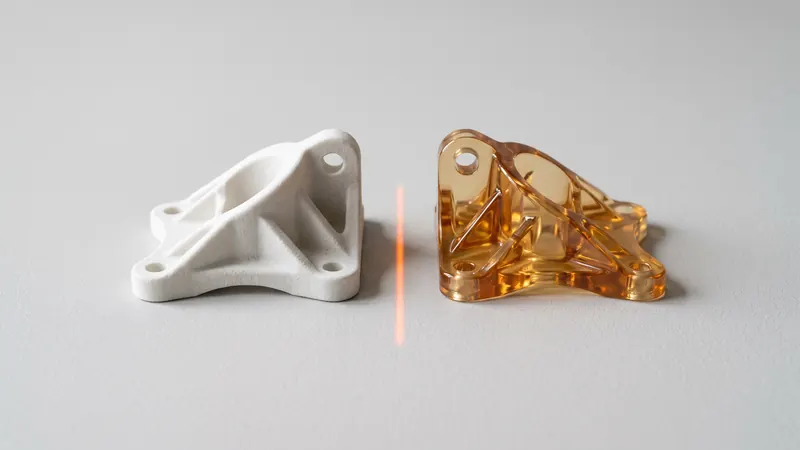
Az SLS és az SLA egyaránt hárombetűs nevű ipari 3D nyomtatási eljárás, és gyakran összekeverik őket. Nagyon eltérő módon működnek, és nagyon különböző alkatrészeket hoznak létre: az SLS nejlonport szinterez strapabíró, matt funkcionális alkatrészekké, az SLA folyékony gyantát térhálósít sima, részletes alkatrészekké. Ez az összehasonlítás elmagyarázza a különbségeket, és őszintén megmutatja, mikor melyik eljárás a jobb választás.
Hogyan működik a két eljárás
SLS: szelektív lézerszinterezés
Egy lézer vékony rétegekben olvasztja össze a hőre lágyuló port, esetünkben fehér Nylon PA 12-t, egy fűtött kamrában. A meg nem olvadt por megtámasztja az alkatrészt, így nincs szükség támasztószerkezetekre, és sok alkatrész egymásba ágyazható egyetlen nyomtatási feladatban, mindhárom dimenzióban egymásra rakva. Nyomtatás után az alkatrészek a porban hűlnek le, kicsomagolják és megtisztítják őket, majd szemcseszórással és polírozással kezelik. Bővebben a mi az az SLS 3D nyomtatás részben.
SLA: sztereolitográfia
Egy fényforrás, lézer vagy kivetített kép rétegről rétegre térhálósítja a folyékony fotopolimer gyantát. Az alkatrész egy platformon lóg vagy áll, és támasztószerkezetekre van szüksége mindenhol, ahol kinyúlik. Nyomtatás után az alkatrészeket lemossák a meg nem kötött gyanta eltávolítására, a támasztékokat levágják, majd az alkatrészeket UV-fénnyel és hővel utókezelik, hogy elérjék végső tulajdonságaikat.
Egymás melletti összehasonlítás
| Tulajdonság | SLS (PA 12) | SLA (gyanta) |
|---|---|---|
| Anyag | Hőre lágyuló nejlon, ugyanaz a család, mint a fröccsöntött nejlon alkatrészek | Hőre keményedő fotopolimer gyanták; standard, szívós, merev, rugalmas, átlátszó és magas hőmérsékletű típusok léteznek |
| Szívósság | Szívós és képlékeny; a PA 2200 esetében az EOS 18 %-os szakadási nyúlást ad meg a rétegsíkban | A Standard gyanták gyakran törékenyek; a mérnöki gyanták szívósabbak |
| Felület | Matt, enyhén szemcsés; szemcseszórás és polírozás után egyenletes | Sima, szinte fröccsöntött megjelenés; támasznyomok ott, ahol a támaszok érintkeztek |
| Finom részletek | Jó; a por és a 0,12 mm-es rétegek korlátozzák | Nagyon jó; éles peremek és finom részletek |
| Támaszok | Nincs; a por megtámasztja az alkatrészt | Szükséges a kinyúló részeknél; kézzel eltávolítva |
| Belső csatornák és szerelvények | Lehetséges, ha a por ki tud jutni | Lehetséges, de a támasztékok és a gyanta elvezetése korlátozza |
| Átlátszóság | Nem; fehér vagy festett átlátszatlan | Átlátszó gyanták is elérhetők |
| Szín | Természetes fehér vagy a felületi rétegen keresztül festett (61 szín TCN festékekkel) | Gyanta színe, vagy festett |
| Hosszú távú viselkedés | Stabil hőre lágyuló műanyag; a PA 12 kevés nedvességet szív fel | Egyes gyanták tulajdonságai UV-sugárzás és öregedés hatására megváltoznak |
| Sorozatgyártás | Hatékony; az alkatrészek három dimenzióban egymásba ágyazhatók | Az alkatrészek egy rétegben helyezkednek el a platformon |
Szilárdság és tartósság
A fő különbség az anyagcsoportban rejlik. A PA 12 egy hőre lágyuló műanyag: törés előtt enged és nyúlik, ezért az SLS alkatrészek túlélik a bepattanó kötéseket, a mozgó alkatrészeket, az eséseket és a vibrációt. Az EOS 48 MPa szakítószilárdságot ad meg a rétegsíkon belül és 42 MPa-t a rétegekre merőlegesen a PA 2200 esetében, így a tulajdonságok minden irányban közel azonosak.
A fotopolimer gyanták hőre keményedő műanyagok. A Standard gyanták merevek és kemények, de hajlítás helyett inkább repednek; az ABS vagy polipropilén utánzására tervezett mérnöki gyanták ezen javítanak, és néhány magas hőmérsékletű gyanta hőállóságban felülmúlja a nylont. A gyanta tulajdonságai jobban függnek a megfelelő mosástól és utókezeléstől is, és egyes típusok idővel az UV-sugárzás hatására törékenyebbé válnak.
Olyan alkatrészek esetében, amelyeket bepattintanak, csavaroznak, terhelnek vagy vitrinen kívül használnak, általában az SLS a biztonságosabb választás. Olyan alkatrészeknél, amelyeknek tökéletesen kell kinézniük, de kis terhelést viselnek, gyakran az SLA nyer.
Felület és részletek
A felület tekintetében egyértelműen az SLA a nyertes. A kikeményedett gyanta sima, és már a nyomtatóból kivéve is fényes lehet; az apró szövegek, éles peremek és finom textúrák élesen jelennek meg. A kompromisszumot a támaszanyag nyomai jelentik: ahol a támaszok érintkeztek az alkatrésszel, apró dudorok maradnak, amelyeket le kell csiszolni.
Az SLS felületek mattak és enyhén szemcsések, mivel a porszemcsék részben hozzátapadnak a körvonalhoz. A minden rendeléshez tartozó üveggyöngyszórásunk és polírozásunk egy DyeMansion Powershot DUAL gépben egyenletesebbé és kellemesebbé teszi a felületet; a DyeMansion szerint ez a felületkezelés anyageltávolítás nélkül tömöríti a felületet. Nem teszi az alkatrészt olyan fényessé, mint a gyanta. Egyáltalán nincsenek támaszanyag-nyomok, mivel nyomtatás közben semmi sem ér hozzá az alkatrészhez.
Pontosság
Mindkét eljárás elég pontos a legtöbb funkcionális munkához. Az SLA jellemzően pontosabban reprodukálja az apró részleteket. Az SLS PA 12 esetében ±0.3 %-os általános tűréssel tervezünk, ±0.3 mm-es alsó határral; az EOS nem tesz közzé általános tűrési adatot. A nagyméretű SLS alkatrészeket befolyásolhatja a vastag vagy lapos területek zsugorodása és vetemedése, az SLA alkatrészeket pedig az utólagos térhálósítás és a támaszanyag eltávolítása során fellépő torzulás. Részletek itt: SLS tűrések és illesztések.
Költség
Egyik eljárásnak sincs szerszámköltsége. Az SLS esetében egy alkatrész ára főként a térfogatától, a nyomtatási feladatban elfoglalt helyétől és a felületkezeléstől függ, és sok alkatrész osztozhat egy nyomtatási feladaton, ami kis sorozatoknál alacsonyan tartja az egy alkatrészre jutó költséget. Az SLA esetében a támaszanyag eltávolítása és az utólagos térhálósítás alkatrészenkénti kézi munka, így az egy alkatrészre jutó költség kevésbé csökken a mennyiséggel. Egyetlen kis, részletes modell esetében az SLA olcsóbb lehet; funkcionális alkatrészek sorozatánál általában az SLS. Az SLS árak kialakulását itt magyarázzuk el: SLS 3D nyomtatás költségei.
Amikor az SLA nyer
- Vizuális modellek és prezentációs prototípusok, ahol a sima felület a legfontosabb.
- Átlátszó alkatrészek: fényvezetők, áramlásvizsgálat, lencsék prototípusokhoz.
- Nagyon apró, finom részletekkel rendelkező alkatrészek, például miniatűrök, ékszerminták vagy fogászati modellek.
- Mesterminták szilikon öntéshez, ahol a felület átmásolódik az öntvényre.
- Olyan alkalmazások, amelyekhez egy adott speciális gyantatulajdonság szükséges.
Amikor az SLS nyer
- Funkcionális prototípusok, amelyeket össze kell szerelni, be kell pattintani, csavarozni és tesztelni kell.
- Végfelhasználói alkatrészek és kis szériák: burkolatok, konzolok, rögzítők, csatornák.
- Készülékek és befogók, például fúrósablonok, amelyek napi használatnak vannak kitéve.
- Komplex geometria: belső csatornák, rácsszerkezetek, egyben nyomtatott szerelvények, támasztékok nélkül.
- Sok alkatrész egyszerre, egyetlen nyomtatási feladatba ágyazva.
- Bepattanó kötést igénylő alkatrészek; lásd: bepattanó kötések SLS PA 12 anyagból.
Mi a helyzet az MJF és az FDM technológiával?
A Multi Jet Fusion egy másik poralapú eljárás PA 12 anyaghoz, hasonló mechanikai viselkedéssel; a különbségeket az MJF vs SLS cikk tárgyalja. A szálhúzásos nyomtatás (FDM) olcsó és gyors egyszerű alkatrészekhez, de a rétegek között gyengébb, és a kinyúló részekhez támasztékot igényel.
Gyors döntési útmutató
| Amire szüksége van... | Válassza ezt |
|---|---|
| Egy strapabíró alkatrész, amelyet használni és terhelni fognak | SLS |
| Egy sima, részletes vizuális modell | SLA |
| Átlátszó alkatrészek | SLA |
| Bepattanó kötések, zsanérok vagy hajlékony elemek | SLS |
| 10-től több száz funkcionális alkatrészig | SLS |
| Nincsenek támaszanyag-nyomok, komplex belső geometria | SLS |
| Nagyon finom, néhány tizedmilliméternél kisebb részletek | SLA |
Kizárólag SLS technológiával nyomtatunk, fehér Nylon PA 12 anyagból, egy EOS FORMIGA P 110 Velocis gépen, amely magában foglalja a szemcseszórást és a polírozást, valamint az opcionális festést 61 színben, mindezt azonnali árazással. Ha az alkatrésze funkcionális, töltse fel az azonnali SLS kalkulátorba, és hasonlítsa össze az árat a többi lehetőségével. Ha segítségre van szüksége annak eldöntésében, hogy melyik eljárás illik egy új termékhez, a prototype.builders szakemberei többféle technológiával is dolgoznak.
Gyakran ismételt kérdések
Mi a különbség az SLS és az SLA között?
Az SLS hőre lágyuló port, általában nylont szinterez lézerrel, és nem igényel támaszanyagot; az alkatrészek szívósak és mattak. Az SLA folyékony fotopolimer gyantát térhálósít fénnyel, és támaszanyagot igényel; az alkatrészek simák és részletgazdagok, de gyakran törékenyebbek.
Erősebb az SLS, mint az SLA?
Funkcionális használatra általában igen. Az SLS PA 12 egy képlékeny, hőre lágyuló műanyag; a PA 2200 esetében az EOS 48 MPa szakítószilárdságot és 18 %-os szakadási nyúlást ad meg a rétegsíkban. A Standard gyanták merevek, de törékenyek; a mérnöki gyanták csökkentik ezt a különbséget.
Pontosabb az SLA, mint az SLS?
Az SLA általában pontosabban adja vissza a finom részleteket és az éles peremeket, és simább a felülete. Az SLS elég pontos a legtöbb funkcionális alkatrészhez; mi ±0,3 %-os pontosságra tervezünk, ±0,3 mm-es alsó határral.
Melyik az olcsóbb, az SLS vagy az SLA?
Ez a feladattól függ. Egyetlen kis, részletgazdag modell esetében az SLA olcsóbb lehet. Több funkcionális alkatrész esetén az SLS általában olcsóbb, mivel sok alkatrész helyezhető el egyetlen nyomtatási feladatban, és nem kell támaszanyagot eltávolítani.
Lehetnek az SLS alkatrészek átlátszóak vagy fényesek?
Nem. Az SLS PA 12 alkatrészek átlátszatlanok, fehérek vagy festettek, matt felülettel. A szemcseszórás és a polírozás egységesebbé teszi, de nem fényessé. Átlátszó vagy fényes alkatrészekhez az SLA a jobb eljárás.
Kínálnak SLA nyomtatást?
Nem. Csak Nylon PA 12 anyagból nyomtatunk SLS technológiával. Azoknál a projekteknél, amelyek más technológiákat igényelnek, a prototype.builders segíthet a választásban.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat