
SLS чи SLA: який процес обрати для функціональних деталей?
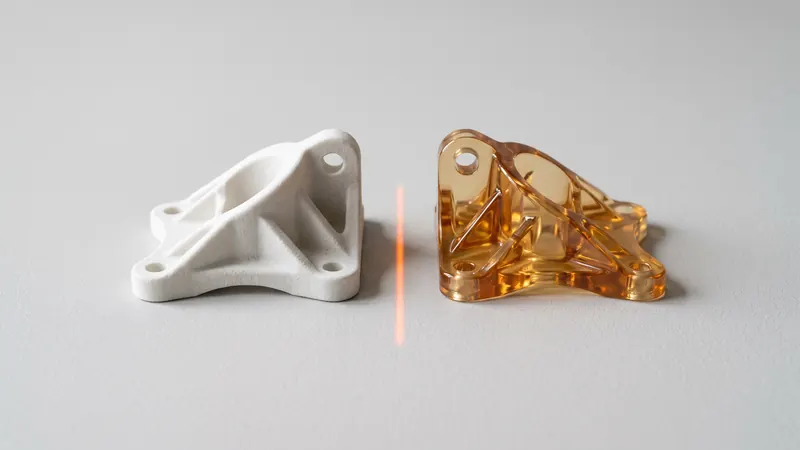
SLS та SLA — це промислові процеси 3D-друку з трилітерними назвами, і їх часто плутають. Вони працюють зовсім по-різному і створюють дуже різні деталі: SLS спікає нейлоновий порошок у міцні, матові функціональні деталі, SLA полімеризує рідку смолу в гладкі, деталізовані деталі. Це порівняння пояснює відмінності та чесно показує, коли кожен із процесів є кращим вибором.
Як працюють обидва процеси
SLS: селективне лазерне спікання
Лазер сплавляє тонкі шари термопластичного порошку, у нашому випадку білого нейлону PA 12, усередині нагрітої камери. Несплавлений порошок підтримує деталь, тому опорні структури не потрібні, і багато деталей можна розмістити в одному завданні на друк, складаючи їх у всіх трьох вимірах. Після друку деталі охолоджуються в порошку, розпаковуються та очищаються, а потім піддаються дробоструминній обробці та поліруванню. Детальніше в що таке 3D-друк SLS.
SLA: стереолітографія
Джерело світла, лазер або проєкційне зображення, полімеризує рідку фотополімерну смолу шар за шаром. Деталь звисає з платформи або стоїть на ній і потребує опорних структур скрізь, де є нависання. Після друку деталі промивають для видалення незатверділої смоли, підтримки зрізають, а деталі додатково полімеризують за допомогою ультрафіолетового світла та тепла для досягнення їхніх кінцевих властивостей.
Паралельне порівняння
| Властивість | SLS (PA 12) | SLA (смола) |
|---|---|---|
| Матеріал | Термопластичний нейлон, те саме сімейство, що й литі нейлонові деталі | Термореактивні фотополімерні смоли; існують стандартні, міцні, жорсткі, гнучкі, прозорі та високотемпературні марки |
| Міцність | Міцні та пластичні; для PA 2200 EOS вказує 18 % подовження при розриві в площині шару | Standard смоли часто крихкі; інженерні смоли міцніші |
| Поверхня | Матова, злегка зерниста; однорідна після дробоструминної обробки та полірування | Гладка, виглядає майже як після лиття під тиском; сліди від підтримок у місцях їхнього дотику |
| Дрібні деталі | Добре; обмежується порошком та шарами 0.12 mm | Дуже добре; гострі краї та дрібні елементи |
| Підтримки | Немає; порошок підтримує деталь | Потрібні на нависаючих елементах; видаляються вручну |
| Внутрішні канали та збірки | Можливі, якщо порошок може висипатися | Можливо, але обмежено підтримками та стіканням смоли |
| Прозорість | Ні; білий або пофарбований непрозорий | Доступні прозорі смоли |
| Колір | Природний білий або пофарбований через поверхневий шар (61 колір з барвниками TCN) | Колір смоли, або пофарбований |
| Довгострокова поведінка | Стабільний термопластик; PA 12 поглинає мало вологи | Деякі смоли змінюють властивості під впливом ультрафіолету та з віком |
| Серійне виробництво | Ефективно; деталі розміщуються у трьох вимірах | Деталі розміщуються на платформі в один шар |
Міцність та довговічність
Головна відмінність полягає у класі матеріалу. PA 12 — це термопластик: він піддається деформації та розтягується перед тим, як зламатися, саме тому деталі SLS витримують защіпки, гнучкі елементи, падіння та вібрацію. EOS вказує міцність на розрив 48 МПа в площині шару та 42 МПа поперек шарів для PA 2200, тому властивості майже однакові в усіх напрямках.
Фотополімерні смоли є реактопластами. Смоли Standard жорсткі та тверді, але скоріше тріскаються, ніж гнуться; інженерні смоли, розроблені для імітації ABS або поліпропілену, покращують ці показники, а деякі високотемпературні смоли перевершують нейлон за термостійкістю. Властивості смоли також більше залежать від правильного промивання та пост-затвердіння, а деякі марки з часом стають більш крихкими під впливом ультрафіолету.
Для деталі, яка буде замикатися, прикручуватися, навантажуватися або використовуватися поза вітриною, SLS зазвичай є більш надійним вибором. Для деталі, яка має виглядати ідеально, але несе невелике навантаження, часто виграє SLA.
Поверхня і деталізація
SLA є безперечним переможцем щодо поверхні. Затверділа смола є гладкою і може бути глянцевою прямо з принтера; дрібний текст, гострі краї та тонкі текстури виходять чіткими. Компромісом є сліди від підтримок: там, де підтримки торкалися деталі, залишаються невеликі горбки, які потрібно відшліфувати.
Поверхні SLS матові та злегка зернисті, оскільки зерна порошку частково прилипають до контуру. Наша обробка скляними кульками та полірування в DyeMansion Powershot DUAL, що включені в кожне замовлення, роблять поверхню більш однорідною та приємною; за даними DyeMansion, така обробка ущільнює поверхню без видалення матеріалу. Це не робить деталь глянцевою, як смола. Слідів від підтримок немає взагалі, оскільки під час друку нічого не торкається деталі.
Точність
Обидва процеси є достатньо точними для більшості функціональних завдань. SLA зазвичай точніше відтворює дрібні деталі. Для SLS PA 12 ми проектуємо із загальним допуском ±0,3 % з нижньою межею ±0,3 mm; EOS не публікує загальних показників допуску. На великі деталі SLS може впливати усадка та викривлення товстих або плоских ділянок, а на деталі SLA — деформація під час постотвердіння та видалення підтримок. Деталі в допуски та зазори SLS.
Вартість
Жоден із процесів не вимагає витрат на оснащення. У SLS ціна деталі залежить переважно від її об'єму, місця, яке вона займає в завданні на друк, та фінішної обробки, і багато деталей можуть ділити одне завдання на друк, що зберігає низьку вартість за деталь для невеликих серій. У SLA видалення підтримок і постотвердіння є ручною роботою для кожної деталі, тому вартість за деталь менше знижується зі збільшенням кількості. Для однієї невеликої деталізованої моделі SLA може бути дешевшою; для серії функціональних деталей зазвичай дешевше SLS. Як формуються ціни на SLS, пояснюється в вартість 3D-друку SLS.
Коли виграє SLA
- Візуальні моделі та презентаційні прототипи, де гладка поверхня має найбільше значення.
- Прозорі деталі: світловоди, візуалізація потоків, лінзи для прототипів.
- Дуже дрібні деталі з високою деталізацією, такі як мініатюри, ювелірні майстер-моделі або стоматологічні моделі.
- Майстер-моделі для лиття в силіконові форми, де поверхня копіюється у виливок.
- Застосування, які потребують специфічних особливих властивостей смоли.
Коли виграє SLS
- Функціональні прототипи, які потрібно збирати, замикати, прикручувати та тестувати.
- Деталі кінцевого використання та малі серії: корпуси, кронштейни, затискачі, канали.
- Затискні та кріпильні пристрої, такі як шаблони для свердління, які використовуються щодня.
- Складна геометрія: внутрішні канали, решітки, збірки, що друкуються на місці, без підтримок.
- Багато деталей одночасно, розміщених в одному завданні на друк.
- Деталі, які потребують засувних з'єднань; див. засувні з'єднання з SLS PA 12.
А як щодо MJF та FDM?
Multi Jet Fusion — це ще один порошковий процес для PA 12 зі схожою механічною поведінкою; відмінності описані в MJF проти SLS. Друк філаментом (FDM) дешевий і швидкий для простих деталей, але слабший між шарами і потребує підтримок для нависаючих елементів.
Короткий посібник для прийняття рішень
| Вам потрібно... | Оберіть |
|---|---|
| Міцна деталь, яка буде використовуватися та піддаватися навантаженням | SLS |
| Гладка, деталізована візуальна модель | SLA |
| Прозорі деталі | SLA |
| Засувні з'єднання, петлі або гнучкі елементи | SLS |
| Від 10 до кількох сотень функціональних деталей | SLS |
| Жодних слідів від підтримок, складна внутрішня геометрія | SLS |
| Дуже дрібні елементи розміром менше кількох десятих міліметра | SLA |
Ми друкуємо лише SLS, з білого нейлону PA 12 на EOS FORMIGA P 110 Velocis, з включеною дробоструминною обробкою та поліруванням, а також опціональним фарбуванням у 61 колір, з миттєвим розрахунком ціни. Якщо ваша деталь функціональна, завантажте її в миттєвий калькулятор SLS і порівняйте ціну з іншими варіантами. Якщо вам потрібна допомога у виборі процесу для нового продукту, спеціалісти з prototype.builders працюють з кількома технологіями.
Поширені запитання
У чому різниця між SLS та SLA?
SLS спікає термопластичний порошок, зазвичай нейлон, за допомогою лазера і не потребує підтримок; деталі виходять міцними та матовими. SLA полімеризує рідку фотополімерну смолу світлом і потребує підтримок; деталі виходять гладкими та деталізованими, але часто більш крихкими.
Чи SLS міцніший за SLA?
Для функціонального використання, як правило, так. SLS PA 12 — це пластичний термопластик; для PA 2200 EOS вказує міцність на розрив 48 МПа та подовження при розриві 18 % у площині шару. Смоли Standard жорсткі, але крихкі; інженерні смоли скорочують цей розрив.
Чи SLA точніший за SLS?
SLA зазвичай точніше відтворює дрібні деталі та гострі краї, а також має більш гладку поверхню. SLS достатньо точний для більшості функціональних деталей; ми проектуємо з точністю ±0,3 % з нижньою межею ±0,3 mm.
Що дешевше, SLS чи SLA?
Це залежить від завдання. Для однієї невеликої деталізованої моделі SLA може бути дешевшим. Для кількох функціональних деталей SLS зазвичай дешевший, оскільки багато деталей розміщуються в одному завданні на друк, і не потрібно видаляти підтримки.
Чи можуть деталі SLS бути прозорими або глянцевими?
Ні. Деталі з SLS PA 12 непрозорі, білі або пофарбовані, з матовою поверхнею. Дробоструминна обробка та полірування роблять її більш однорідною, але не глянцевою. Для прозорих або глянцевих деталей краще підходить процес SLA.
Чи пропонуєте ви друк SLA?
Ні. Ми друкуємо SLS лише з нейлону PA 12. Для проєктів, які потребують інших технологій, prototype.builders може допомогти з вибором.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну