
SLS vs SLA: quale processo per le parti funzionali?
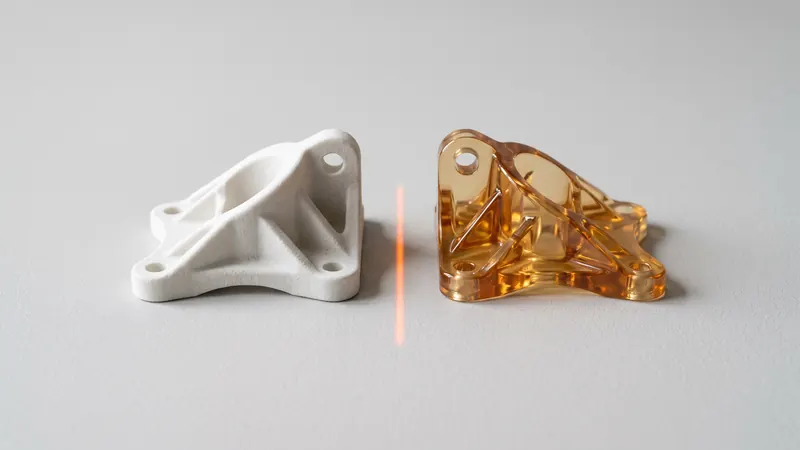
SLS e SLA sono entrambi processi di stampa 3D industriale con un nome di tre lettere e spesso vengono confusi. Funzionano in modi molto diversi e producono parti molto diverse: la SLS sinterizza la polvere di nylon in parti funzionali resistenti e opache, la SLA polimerizza la resina liquida in parti lisce e dettagliate. Questo confronto spiega le differenze e mostra onestamente quando ciascun processo è la scelta migliore.
Come funzionano i due processi
SLS: sinterizzazione laser selettiva
Un laser fonde sottili strati di polvere termoplastica, nel nostro caso Nylon PA 12 bianco, all'interno di una camera riscaldata. La polvere non fusa fa da supporto alla parte, quindi non sono necessarie strutture di supporto e molte parti possono essere annidate in un unico lavoro di stampa, impilate in tutte e tre le dimensioni. Dopo la stampa, le parti si raffreddano nella polvere, vengono disimballate e pulite, quindi perlate e lucidate. Maggiori informazioni in cos'è la stampa 3D SLS.
SLA: stereolitografia
Una sorgente luminosa, un laser o un'immagine proiettata, polimerizza una resina fotopolimerica liquida strato per strato. La parte pende o poggia su una piattaforma e necessita di strutture di supporto ovunque sporga. Dopo la stampa, le parti vengono lavate per rimuovere la resina non polimerizzata, i supporti vengono tagliati e le parti vengono post-polimerizzate con luce UV e calore per raggiungere le loro proprietà finali.
Confronto fianco a fianco
| Proprietà | SLS (PA 12) | SLA (resina) |
|---|---|---|
| Materiale | Nylon termoplastico, la stessa famiglia delle parti in nylon stampate | Resine fotopolimeriche termoindurenti; esistono gradi Standard, tenaci, rigidi, flessibili, trasparenti e per alte temperature |
| Tenacità | Tenace e duttile; per il PA 2200, EOS indica un allungamento a rottura del 18 % nel piano dello strato | Le resine Standard sono spesso fragili; le resine ingegneristiche sono più tenaci |
| Superficie | Opaca, leggermente granulosa; uniforme dopo perlatura e lucidatura | Liscia, aspetto quasi da stampaggio a iniezione; segni nei punti di contatto dei supporti |
| Dettagli fini | Buoni; limitati dalla polvere e dagli strati da 0.12 mm | Molto buoni; bordi netti e dettagli fini |
| Supporti | Nessuno; la polvere supporta il pezzo | Richiesti sugli sbalzi; rimossi a mano |
| Canali interni e assemblaggi | Possibili se la polvere può fuoriuscire | Possibile ma limitato dai supporti e dal drenaggio della resina |
| Trasparenza | No; bianco o tinto opaco | Resine trasparenti disponibili |
| Colore | Bianco naturale o tinto attraverso lo strato superficiale (61 colori con coloranti TCN) | Colore della resina, o verniciato |
| Comportamento a lungo termine | Termoplastica stabile; il PA 12 assorbe poca umidità | Alcune resine cambiano proprietà con l'esposizione ai raggi UV e l'invecchiamento |
| Produzione in lotti | Efficiente; parti annidate in tre dimensioni | Parti posizionate sulla piattaforma in un unico strato |
Resistenza e durabilità
La differenza principale è la classe del materiale. Il PA 12 è un materiale termoplastico: cede e si allunga prima di rompersi, motivo per cui le parti in SLS sopravvivono a incastri a scatto, cerniere integrate, cadute e vibrazioni. EOS indica una resistenza alla trazione di 48 MPa nel piano dello strato e di 42 MPa attraverso gli strati per il PA 2200, quindi le proprietà sono quasi le stesse in ogni direzione.
Le resine fotopolimeriche sono termoindurenti. Le resine Standard sono rigide e dure ma tendono a creparsi piuttosto che a piegarsi; le resine ingegneristiche progettate per imitare l'ABS o il polipropilene migliorano questo aspetto, e alcune resine per alte temperature superano il nylon in resistenza al calore. Le proprietà della resina dipendono maggiormente anche da un corretto lavaggio e post-polimerizzazione, e alcuni gradi diventano più fragili con l'esposizione ai raggi UV nel tempo.
Per un pezzo che verrà agganciato, avvitato, caricato o utilizzato al di fuori di una vetrina, SLS è solitamente la scelta più sicura. Per un pezzo che deve avere un aspetto perfetto ma sopporta un carico ridotto, SLA spesso vince.
Superficie e dettaglio
SLA è il chiaro vincitore per quanto riguarda la superficie. La resina polimerizzata è liscia e può essere lucida direttamente dalla stampante; testi piccoli, bordi affilati e trame sottili risultano nitidi. Il compromesso sono i segni dei supporti: dove i supporti hanno toccato il pezzo, rimangono piccole protuberanze che devono essere levigate.
Le superfici SLS sono opache e leggermente granulose perché i granelli di polvere si attaccano in parte al contorno. La nostra perlatura con microsfere di vetro e lucidatura in una DyeMansion Powershot DUAL, inclusa in ogni ordine, rende la superficie più uniforme e gradevole; secondo DyeMansion, questa finitura compatta la superficie senza rimuovere materiale. Non rende il pezzo lucido come la resina. Non ci sono affatto segni di supporto, poiché nulla tocca il pezzo durante la stampa.
Precisione
Entrambi i processi sono sufficientemente precisi per la maggior parte dei lavori funzionali. SLA in genere riproduce i piccoli dettagli in modo più preciso. Per SLS PA 12, progettiamo con una tolleranza generale di ±0,3 % con un limite inferiore di ±0,3 mm; EOS non pubblica alcun dato di tolleranza generale. I pezzi SLS di grandi dimensioni possono essere soggetti a ritiro e deformazione di aree spesse o piatte, e i pezzi SLA a distorsione durante la post-polimerizzazione e la rimozione dei supporti. Dettagli in Tolleranze e giochi SLS.
Costo
Nessuno dei due processi ha costi di attrezzaggio. In SLS, il prezzo di un pezzo dipende principalmente dal suo volume, dallo spazio che occupa nel lavoro di stampa e dalla finitura, e molti pezzi possono condividere un singolo lavoro di stampa, il che mantiene basso il costo per pezzo per le piccole serie. In SLA, la rimozione dei supporti e la post-polimerizzazione sono lavori manuali per ogni pezzo, quindi il costo per pezzo diminuisce meno con la quantità. Per un piccolo modello dettagliato, SLA può essere più economico; per una serie di pezzi funzionali, di solito lo è SLS. Come si formano i prezzi SLS è spiegato in Costo della stampa 3D SLS.
Quando vince SLA
- Modelli visivi e prototipi di presentazione in cui una superficie liscia è la cosa più importante.
- Pezzi trasparenti: guide di luce, visualizzazione del flusso, lenti per prototipi.
- Pezzi molto piccoli con dettagli fini, come miniature, modelli per gioielleria o modelli dentali.
- Modelli master per lo stampaggio in silicone, dove la superficie viene copiata nel calco.
- Applicazioni che necessitano di una specifica proprietà speciale della resina.
Quando vince SLS
- Prototipi funzionali che devono essere assemblati, agganciati, avvitati e testati.
- Parti per uso finale e piccole serie: alloggiamenti, staffe, clip, condotti.
- Dime e fissaggi, come le dime di foratura, soggetti a manipolazione quotidiana.
- Geometria complessa: canali interni, reticoli, assemblaggi print-in-place, senza supporti.
- Molte parti contemporaneamente, annidate in un unico processo di stampa.
- Parti che necessitano di incastri a scatto; vedere giunti a scatto in SLS PA 12.
E per quanto riguarda MJF e FDM?
Multi Jet Fusion è un altro processo a polvere per PA 12 con comportamento meccanico simile; le differenze sono trattate in MJF vs SLS. La stampa a filamento (FDM) è economica e veloce per parti semplici, ma più debole tra gli strati e necessita di supporti per gli sbalzi.
Guida rapida alla scelta
| Ha bisogno di... | Scelga |
|---|---|
| Una parte resistente che verrà utilizzata e sottoposta a carico | SLS |
| Un modello visivo liscio e dettagliato | SLA |
| Parti trasparenti | SLA |
| Incastri a scatto, cerniere o elementi flessibili integrati | SLS |
| Da 10 a diverse centinaia di parti funzionali | SLS |
| Nessun segno di supporto, geometria interna complessa | SLS |
| Dettagli molto fini sotto i pochi decimi di millimetro | SLA |
Stampiamo solo in SLS, in Nylon PA 12 bianco su una EOS FORMIGA P 110 Velocis, con perlatura e lucidatura incluse e colorazione opzionale in 61 colori, tutto preventivato all'istante. Se il Suo pezzo è funzionale, lo carichi nel calcolatore istantaneo SLS e confronti il prezzo con le Sue altre opzioni. Per ricevere aiuto nel decidere quale processo si adatta a un nuovo prodotto, gli specialisti di prototype.builders lavorano con diverse tecnologie.
Domande frequenti
Qual è la differenza tra SLS e SLA?
La SLS sinterizza polvere termoplastica, solitamente nylon, con un laser e non necessita di supporti; le parti sono resistenti e opache. La SLA polimerizza resina fotopolimerica liquida con la luce e necessita di supporti; le parti sono lisce e dettagliate ma spesso più fragili.
La SLS è più resistente della SLA?
Per uso funzionale, generalmente sì. Il PA 12 SLS è un termoplastico duttile; per il PA 2200, EOS indica 48 MPa di resistenza alla trazione e il 18 % di allungamento a rottura nel piano del layer. Le resine Standard sono rigide ma fragili; le resine ingegneristiche riducono il divario.
La SLA è più precisa della SLS?
La SLA di solito riproduce dettagli fini e bordi affilati in modo più preciso e ha una superficie più liscia. La SLS è abbastanza precisa per la maggior parte delle parti funzionali; progettiamo con una tolleranza del ±0,3 % con un limite inferiore di ±0,3 mm.
Qual è più economica, la SLS o la SLA?
Dipende dal lavoro. Per un singolo modello piccolo e dettagliato, la SLA può essere più economica. Per diverse parti funzionali, la SLS è solitamente più economica perché molte parti vengono annidate in un unico processo di stampa e non devono essere rimossi supporti.
Le parti in SLS possono essere trasparenti o lucide?
No. Le parti in PA 12 SLS sono opache, bianche o colorate, con una superficie opaca. La perlatura e la lucidatura le rendono più uniformi ma non lucide. Per parti trasparenti o lucide, la SLA è il processo migliore.
Offrite la stampa SLA?
No. Stampiamo in SLS solo in Nylon PA 12. Per i progetti che richiedono altre tecnologie, prototype.builders può aiutarLa nella scelta.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo