
SLS vs SLA: Welches Verfahren für Funktionsteile?
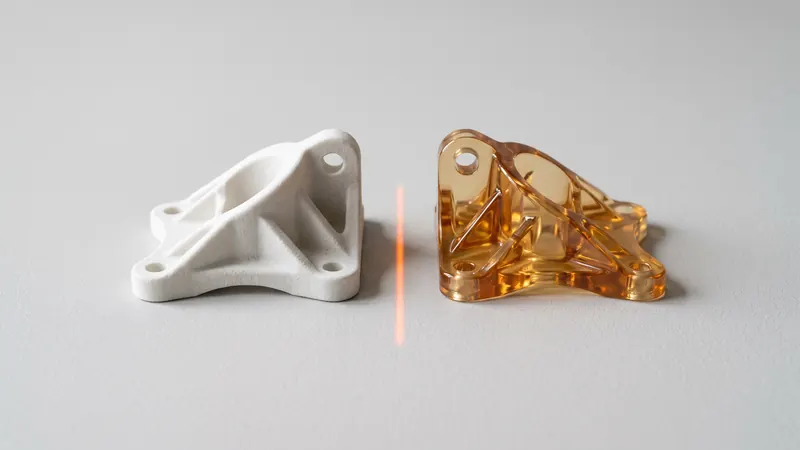
SLS und SLA sind beide industrielle 3D-Druckverfahren mit einem Kürzel aus drei Buchstaben und werden oft verwechselt. Sie arbeiten jedoch völlig unterschiedlich und liefern ganz unterschiedliche Teile: SLS sintert Nylonpulver zu zähen, matten Funktionsteilen, SLA härtet flüssiges Harz zu glatten, detailreichen Teilen aus. Dieser Vergleich erklärt die Unterschiede und zeigt ehrlich, wann welches Verfahren die bessere Wahl ist.
Wie die beiden Verfahren funktionieren
SLS: Selektives Lasersintern
Ein Laser verschmilzt dünne Schichten aus thermoplastischem Pulver, in unserem Fall weißes Nylon PA 12, in einer beheizten Kammer. Das unverschmolzene Pulver stützt das Teil, sodass keine Stützstrukturen erforderlich sind und viele Teile in einem Druckauftrag verschachtelt und in allen drei Dimensionen gestapelt werden können. Nach dem Drucken kühlen die Teile im Pulver ab, werden entpackt und gereinigt, dann gestrahlt und poliert. Mehr unter Was ist SLS-3D-Druck.
SLA: Stereolithografie
Eine Lichtquelle, ein Laser oder ein projiziertes Bild härtet ein flüssiges Photopolymerharz Schicht für Schicht aus. Das Teil hängt oder steht auf einer Plattform und benötigt überall dort Stützstrukturen, wo es überhängt. Nach dem Drucken werden die Teile gewaschen, um nicht ausgehärtetes Harz zu entfernen, die Stützen werden abgeschnitten und die Teile werden mit UV-Licht und Wärme nachgehärtet, um ihre endgültigen Eigenschaften zu erreichen.
Direkter Vergleich
| Eigenschaft | SLS (PA 12) | SLA (Harz) |
|---|---|---|
| Werkstoff | Thermoplastisches Nylon, dieselbe Familie wie spritzgegossene Nylonteile | Duroplastische Photopolymerharze; es gibt Standard-, zähe, steife, flexible, transparente und Hochtemperatur-Qualitäten |
| Zähigkeit | Zäh und duktil; für PA 2200 gibt EOS 18 % Bruchdehnung in der Schichtebene an | Standard-Harze sind oft spröde; technische Harze sind zäher |
| Oberfläche | Matt, leicht körnig; gleichmäßig nach dem Strahlen und Polieren | Glatt, fast wie spritzgegossen; Stützmarkierungen dort, wo Stützen anlagen |
| Feine Details | Gut; begrenzt durch das Pulver und 0,12 mm Schichten | Sehr gut; scharfe Kanten und feine Merkmale |
| Stützstrukturen | Keine; das Pulver stützt das Bauteil | Bei Überhängen erforderlich; von Hand entfernt |
| Interne Kanäle und Baugruppen | Möglich, wenn das Pulver entweichen kann | Möglich, aber durch Stützstrukturen und Harzabfluss begrenzt |
| Transparenz | Nein; weiß oder opak gefärbt | Transparente Harze verfügbar |
| Farbe | Naturweiß oder durch die Oberflächenschicht gefärbt (61 Farben mit TCN-Farbstoffen) | Harzfarbe oder lackiert |
| Langzeitverhalten | Stabiler Thermoplast; PA 12 nimmt wenig Feuchtigkeit auf | Einige Harze verändern ihre Eigenschaften durch UV-Strahlung und Alterung |
| Chargenproduktion | Effizient; Teile werden dreidimensional verschachtelt | Teile werden in einer Schicht auf der Plattform platziert |
Festigkeit und Haltbarkeit
Der Hauptunterschied ist die Materialklasse. PA 12 ist ein Thermoplast: Es gibt nach und dehnt sich, bevor es bricht, weshalb SLS-Teile Schnappverbindungen, Filmscharniere, Stürze und Vibrationen überstehen. EOS gibt für PA 2200 eine Zugfestigkeit von 48 MPa innerhalb der Schichtebene und 42 MPa quer zu den Schichten an, sodass die Eigenschaften in jeder Richtung nahezu gleich sind.
Photopolymerharze sind Duroplaste. Standard-Harze sind steif und hart, neigen aber eher zum Reißen als zum Biegen; technische Harze, die ABS oder Polypropylen nachahmen sollen, verbessern dies, und einige Hochtemperaturharze übertreffen Nylon in der Hitzebeständigkeit. Die Eigenschaften von Harz hängen auch stärker vom korrekten Waschen und Nachhärten ab, und einige Sorten werden im Laufe der Zeit durch UV-Strahlung spröder.
Für ein Teil, das geclipst, geschraubt, belastet oder außerhalb einer Vitrine verwendet wird, ist SLS in der Regel die sicherere Wahl. Für ein Teil, das perfekt aussehen muss, aber kaum belastet wird, gewinnt oft SLA.
Oberfläche und Details
SLA ist der klare Gewinner bei der Oberfläche. Ausgehärtetes Harz ist glatt und kann direkt aus dem Drucker glänzend sein; kleiner Text, scharfe Kanten und feine Texturen kommen gestochen scharf heraus. Der Kompromiss sind Stützstruktur-Markierungen: Wo Stützen das Teil berührt haben, bleiben kleine Unebenheiten, die geschliffen werden müssen.
SLS-Oberflächen sind matt und leicht körnig, da Pulverkörner teilweise an der Kontur haften bleiben. Unser Glasperlenstrahlen und Polieren in einer DyeMansion Powershot DUAL, das in jeder Bestellung enthalten ist, macht die Oberfläche gleichmäßiger und angenehmer; laut DyeMansion verdichtet diese Oberflächenbehandlung die Oberfläche, ohne Material abzutragen. Es macht das Teil nicht glänzend wie Harz. Es gibt überhaupt keine Stützstruktur-Markierungen, da während des Drucks nichts das Teil berührt.
Genauigkeit
Beide Verfahren sind für die meisten funktionalen Arbeiten genau genug. SLA gibt kleine Details in der Regel präziser wieder. Für SLS PA 12 konstruieren wir mit einer allgemeinen Toleranz von ±0,3 % bei einer Untergrenze von ±0,3 mm; EOS veröffentlicht keine allgemeinen Toleranzwerte. Große SLS-Teile können durch Schrumpfung und Verzug dicker oder flacher Bereiche beeinträchtigt werden, und SLA-Teile durch Verformung während des Nachhärtens und der Entfernung der Stützstrukturen. Details unter SLS-Toleranzen und -Spiele.
Kosten
Bei keinem der beiden Verfahren fallen Werkzeugkosten an. Bei SLS hängt der Preis eines Teils hauptsächlich von seinem Volumen, dem Platzbedarf im Druckauftrag und der Nachbearbeitung ab, und viele Teile können sich einen Druckauftrag teilen, was die Kosten pro Teil bei Kleinserien niedrig hält. Bei SLA sind das Entfernen der Stützstrukturen und das Nachhärten Handarbeit pro Teil, sodass die Kosten pro Teil mit der Stückzahl weniger stark sinken. Für ein kleines, detailliertes Modell kann SLA günstiger sein; für eine Serie von Funktionsteilen ist es meist SLS. Wie sich SLS-Preise zusammensetzen, wird unter SLS-3D-Druck-Kosten erklärt.
Wann SLA gewinnt
- Visuelle Modelle und Präsentationsprototypen, bei denen eine glatte Oberfläche am wichtigsten ist.
- Transparente Teile: Lichtleiter, Strömungsvisualisierung, Linsen für Prototypen.
- Sehr kleine Teile mit feinen Details, wie Miniaturen, Schmuckmuster oder Dentalmodelle.
- Urmodelle für den Silikonguss, bei denen die Oberfläche in den Guss kopiert wird.
- Anwendungen, die eine bestimmte spezielle Harzeigenschaft benötigen.
Wann SLS gewinnt
- Funktionale Prototypen, die montiert, geklippt, verschraubt und getestet werden müssen.
- Endverbrauchsteile und Kleinserien: Gehäuse, Halterungen, Clips, Kanäle.
- Vorrichtungen und Halterungen, wie z. B. Bohrschablonen, die täglich gehandhabt werden.
- Komplexe Geometrie: interne Kanäle, Gitterstrukturen, Print-in-Place-Baugruppen, keine Stützstrukturen.
- Viele Teile auf einmal, verschachtelt in einem Druckauftrag.
- Teile, die Schnappverbindungen benötigen; siehe Schnappverbindungen aus SLS PA 12.
Was ist mit MJF und FDM?
Multi Jet Fusion ist ein weiteres Pulververfahren für PA 12 mit ähnlichem mechanischen Verhalten; die Unterschiede werden in MJF vs SLS behandelt. Der Filamentdruck (FDM) ist günstig und schnell für einfache Teile, aber schwächer zwischen den Schichten und benötigt Stützstrukturen für Überhänge.
Schnelle Entscheidungshilfe
| Sie benötigen... | Wählen Sie |
|---|---|
| Ein robustes Teil, das verwendet und belastet wird | SLS |
| Ein glattes, detailliertes visuelles Modell | SLA |
| Transparente Teile | SLA |
| Schnappverbindungen, Scharniere oder Filmscharniere | SLS |
| 10 bis mehrere hundert Funktionsteile | SLS |
| Keine Spuren von Stützstrukturen, komplexe innere Geometrie | SLS |
| Sehr feine Details unter wenigen Zehntelmillimetern | SLA |
Wir drucken ausschließlich SLS, in weißem Nylon PA 12 auf einer EOS FORMIGA P 110 Velocis, inklusive Strahlen und Polieren sowie optionaler Färbung in 61 Farben, alles mit sofortiger Preisberechnung. Wenn Ihr Teil ein Funktionsteil ist, laden Sie es in den Sofort-SLS-Rechner hoch und vergleichen Sie den Preis mit Ihren anderen Optionen. Wenn Sie Hilfe bei der Entscheidung benötigen, welches Verfahren für ein neues Produkt geeignet ist, arbeiten die Spezialisten von prototype.builders mit verschiedenen Technologien.
Häufig gestellte Fragen
Was ist der Unterschied zwischen SLS und SLA?
SLS sintert thermoplastisches Pulver, meist Nylon, mit einem Laser und benötigt keine Stützstrukturen; die Teile sind robust und matt. SLA härtet flüssiges Photopolymerharz mit Licht aus und benötigt Stützstrukturen; die Teile sind glatt und detailliert, aber oft spröder.
Ist SLS fester als SLA?
Für funktionale Anwendungen im Allgemeinen ja. SLS PA 12 ist ein duktiler Thermoplast; für PA 2200 gibt EOS 48 MPa Zugfestigkeit und 18 % Bruchdehnung in der Schichtebene an. Standard-Harze sind steif, aber spröde; technische Harze verringern diesen Abstand.
Ist SLA genauer als SLS?
SLA gibt feine Details und scharfe Kanten in der Regel präziser wieder und hat eine glattere Oberfläche. SLS ist für die meisten Funktionsteile genau genug; wir konstruieren mit ±0,3 % bei einer Untergrenze von ±0,3 mm.
Was ist günstiger, SLS oder SLA?
Das hängt vom Auftrag ab. Für ein einzelnes, kleines, detailliertes Modell kann SLA günstiger sein. Für mehrere Funktionsteile ist SLS meist günstiger, da viele Teile in einem Druckauftrag verschachtelt werden und keine Stützstrukturen entfernt werden müssen.
Können SLS-Teile transparent oder glänzend sein?
Nein. SLS PA 12-Teile sind undurchsichtig, weiß oder gefärbt, mit einer matten Oberfläche. Strahlen und Polieren machen sie gleichmäßiger, aber nicht glänzend. Für transparente oder glänzende Teile ist SLA das bessere Verfahren.
Bieten Sie SLA-Druck an?
Nein. Wir drucken SLS nur in Nylon PA 12. Für Projekte, die andere Technologien benötigen, kann prototype.builders bei der Auswahl helfen.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis