
SLS срещу SLA: Кой процес за функционални детайли?
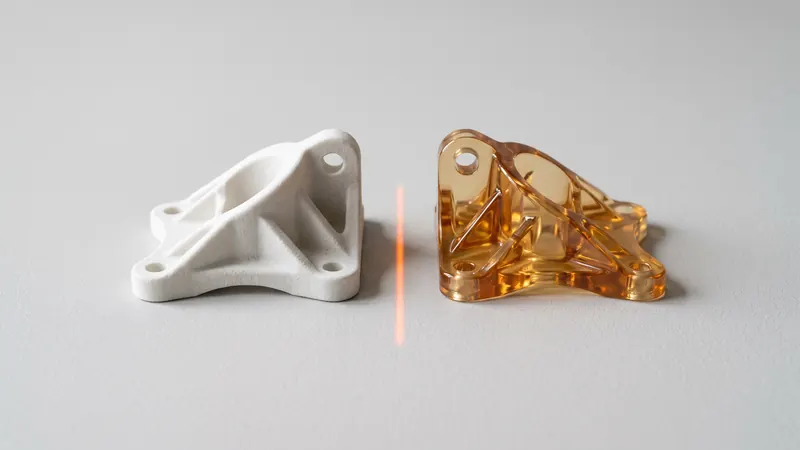
SLS и SLA са индустриални процеси за 3D принтиране с трибуквени имена и често биват бъркани. Те работят по много различни начини и произвеждат много различни детайли: SLS спича найлонов прах в здрави, матови функционални детайли, SLA втвърдява течна смола в гладки, детайлни части. Това сравнение обяснява разликите и показва честно кога всеки процес е по-добрият избор.
Как работят двата процеса
SLS: селективно лазерно спичане
Лазер разтопява тънки слоеве термопластичен прах, в нашия случай бял найлон PA 12, в нагрята камера. Неразтопеният прах поддържа детайла, така че не са необходими поддържащи структури и много детайли могат да бъдат вместени в една задача за принтиране, подредени във всичките три измерения. След принтиране детайлите се охлаждат в праха, разопаковат се и се почистват, след което се бластират и полират. Повече в какво е SLS 3D принтиране.
SLA: стереолитография
Източник на светлина, лазер или прожектирано изображение, втвърдява течна фотополимерна смола слой по слой. Детайлът виси от или стои върху платформа и се нуждае от поддържащи структури навсякъде, където има надвеси. След принтиране детайлите се измиват, за да се отстрани невъзтвърдената смола, подпорите се отрязват и детайлите се подлагат на допълнително втвърдяване с UV светлина и топлина, за да достигнат крайните си свойства.
Сравнение рамо до рамо
| Свойство | SLS (PA 12) | SLA (смола) |
|---|---|---|
| Материал | Термопластичен найлон, от същото семейство като шприцваните найлонови детайли | Термореактивни фотополимерни смоли; съществуват стандартни, здрави, твърди, гъвкави, прозрачни и високотемпературни класове |
| Здравина | Здрави и пластични; за PA 2200, EOS дава 18 % удължение при скъсване в равнината на слоя | Standard смолите често са крехки; инженерните смоли са по-здрави |
| Повърхност | Матова, леко зърнеста; равномерна след бластиране и полиране | Гладка, с вид почти като от шприцване; следи от поддържащите структури там, където са се допирали |
| Фини детайли | Добри; ограничени от праха и слоевете от 0.12 mm | Много добри; остри ръбове и фини елементи |
| Поддържащи структури | Няма; прахът поддържа детайла | Изискват се при надвеси; отстраняват се на ръка |
| Вътрешни канали и сглобки | Възможни, ако прахът може да излезе | Възможно, но ограничено от поддържащите структури и оттичането на смолата |
| Прозрачност | Не; бяло или боядисано непрозрачно | Налични са прозрачни смоли |
| Цвят | Естествено бяло или боядисано през повърхностния слой (61 цвята с багрила TCN) | Цвят на смолата или боядисано |
| Дългосрочно поведение | Стабилен термопласт; PA 12 абсорбира малко влага | Някои смоли променят свойствата си при излагане на UV лъчи и стареене |
| Серийно производство | Ефективно; детайлите се разполагат в три измерения | Детайлите се поставят на платформата в един слой |
Здравина и издръжливост
Основната разлика е в класа на материала. PA 12 е термопласт: той се поддава и разтяга преди да се счупи, поради което SLS детайлите издържат на сглобки с щракване, гъвкави елементи, изпускания и вибрации. EOS дава якост на опън от 48 MPa в равнината на слоя и 42 MPa напречно на слоевете за PA 2200, така че свойствата са почти еднакви във всяка посока.
Фотополимерните смоли са термореактивни пластмаси. Standard смолите са твърди и корави, но са склонни да се напукват, вместо да се огъват; инженерните смоли, предназначени да имитират ABS или полипропилен, подобряват това, а някои високотемпературни смоли превъзхождат найлона по топлоустойчивост. Свойствата на смолата също зависят повече от правилното измиване и последващо втвърдяване, а някои класове стават по-крехки с течение на времето при излагане на UV лъчи.
За детайл, който ще бъде закопчаван, завинтван, натоварван или използван извън витрина, SLS обикновено е по-сигурният избор. За детайл, който трябва да изглежда перфектно, но носи малко натоварване, SLA често печели.
Повърхност и детайлност
SLA е категоричният победител по отношение на повърхността. Втвърдената смола е гладка и може да бъде лъскава директно от принтера; малък текст, остри ръбове и фини текстури излизат отчетливо. Компромисът са следите от поддържащите структури: там, където поддръжките са докосвали детайла, остават малки неравности и трябва да бъдат шлифовани.
Повърхностите при SLS са матови и леко зърнести, тъй като праховите зърна частично полепват по контура. Нашето бластиране със стъклени перли и полиране в DyeMansion Powershot DUAL, включено във всяка поръчка, прави повърхността по-равномерна и приятна; според DyeMansion, тази обработка уплътнява повърхността, без да отнема материал. Тя не прави детайла лъскав като смолата. Няма абсолютно никакви следи от поддържащи структури, тъй като нищо не докосва детайла по време на печата.
Точност
И двата процеса са достатъчно точни за повечето функционални приложения. SLA обикновено възпроизвежда малките детайли по-прецизно. За SLS PA 12 проектираме с общ толеранс от ±0.3 % с долна граница от ±0.3 mm; EOS не публикува данни за общ толеранс. Големите SLS детайли могат да бъдат засегнати от свиване и изкривяване на дебели или плоски участъци, а SLA детайлите – от деформация по време на последващото втвърдяване и отстраняването на поддръжките. Подробности в SLS толеранси и хлабини.
Цена
Нито един от процесите няма разходи за инструментална екипировка. При SLS цената на детайла зависи главно от неговия обем, пространството, което заема в задачата за печат, и довършителните работи, като много детайли могат да споделят една задача за печат, което запазва цената на детайл ниска за малки серии. При SLA отстраняването на поддръжките и последващото втвърдяване са ръчна работа за всеки детайл, така че цената на детайл спада по-малко с количеството. За един малък детайлен модел SLA може да бъде по-евтин; за серия от функционални детайли обикновено SLS е по-изгоден. Как се формират цените при SLS е обяснено в Цена на SLS 3D печат.
Кога SLA печели
- Визуални модели и презентационни прототипи, при които гладката повърхност е от най-голямо значение.
- Прозрачни детайли: светловоди, визуализация на потока, лещи за прототипи.
- Много малки детайли с фини елементи, като миниатюри, модели за бижута или дентални модели.
- Мастър модели за отливане със силикон, при които повърхността се копира в отливката.
- Приложения, които се нуждаят от специфично специално свойство на смолата.
Кога SLS печели
- Функционални прототипи, които трябва да бъдат сглобявани, закопчавани, завинтвани и тествани.
- Части за крайна употреба и малки серии: корпуси, скоби, щипки, въздуховоди.
- Приспособления и крепежи, като шаблони за пробиване, които се използват ежедневно.
- Сложна геометрия: вътрешни канали, решетки, сглобки, отпечатани на място, без подпори.
- Много части наведнъж, вместени в една задача за печат.
- Части, които се нуждаят от сглобки с щракване; вижте сглобки с щракване от SLS PA 12.
А какво да кажем за MJF и FDM?
Multi Jet Fusion е друг прахов процес за PA 12 с подобно механично поведение; разликите са разгледани в MJF срещу SLS. Печатът с филамент (FDM) е евтин и бърз за прости части, но е по-слаб между слоевете и се нуждае от подпори за надвесите.
Бързо ръководство за избор
| Нуждаете се от... | Изберете |
|---|---|
| Здрава част, която ще се използва и натоварва | SLS |
| Гладък, детайлен визуален модел | SLA |
| Прозрачни части | SLA |
| Сглобки с щракване, панти или гъвкави елементи | SLS |
| От 10 до няколкостотин функционални детайла | SLS |
| Без следи от поддържащи структури, сложна вътрешна геометрия | SLS |
| Много фини детайли под няколко десети от милиметъра | SLA |
Ние печатаме само SLS, от бял найлон PA 12 на EOS FORMIGA P 110 Velocis, с включено бластиране и полиране и опционално боядисване в 61 цвята, всичко това с моментално ценообразуване. Ако вашият детайл е функционален, качете го в моменталния SLS калкулатор и сравнете цената с другите ви опции. За помощ при вземането на решение кой процес е подходящ за нов продукт, специалистите от prototype.builders работят с няколко технологии.
Често задавани въпроси
Каква е разликата между SLS и SLA?
SLS спича термопластичен прах, обикновено найлон, с лазер и не се нуждае от поддържащи структури; детайлите са здрави и матови. SLA втвърдява течна фотополимерна смола със светлина и се нуждае от поддържащи структури; детайлите са гладки и детайлни, но често по-крехки.
По-здрав ли е SLS от SLA?
За функционална употреба, като цяло да. SLS PA 12 е пластичен термопластмасов материал; за PA 2200, EOS дава 48 MPa якост на опън и 18 % удължение при скъсване в равнината на слоя. Standard смолите са твърди, но крехки; инженерните смоли стесняват разликата.
По-точен ли е SLA от SLS?
SLA обикновено възпроизвежда фини детайли и остри ръбове по-прецизно и има по-гладка повърхност. SLS е достатъчно точен за повечето функционални детайли; ние проектираме с точност до ±0.3 % с долна граница от ±0.3 mm.
Кое е по-евтино, SLS или SLA?
Зависи от задачата. За един малък детайлен модел, SLA може да бъде по-евтин. За няколко функционални детайла, SLS обикновено е по-евтин, защото много детайли се разполагат в една задача за печат и не трябва да се премахват поддържащи структури.
Могат ли SLS детайлите да бъдат прозрачни или гланцови?
Не. SLS PA 12 детайлите са непрозрачни, бели или боядисани, с матова повърхност. Бластирането и полирането ги правят по-еднородни, но не и гланцови. За прозрачни или гланцови детайли, SLA е по-добрият процес.
Предлагате ли SLA печат?
Не. Ние принтираме SLS само от Nylon PA 12. За проекти, които се нуждаят от други технологии, prototype.builders може да помогне с избора.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена