
SLS vs SLA: Welk proces voor functionele onderdelen?
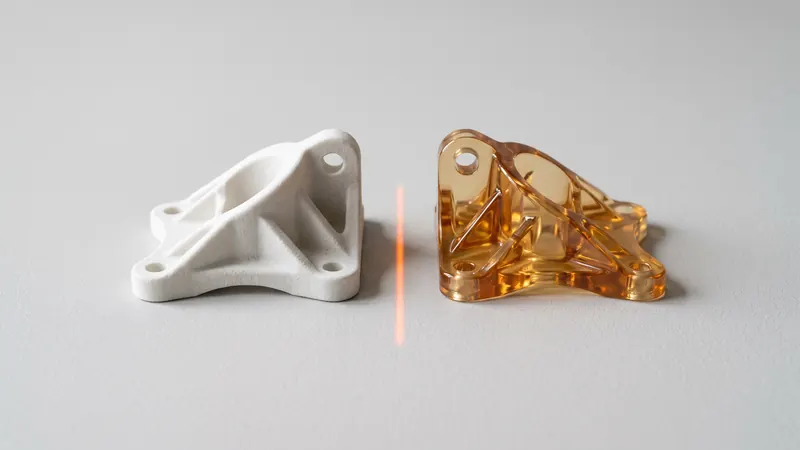
SLS en SLA zijn beide industriële 3D-printprocessen met een drieletterige naam, en ze worden vaak door elkaar gehaald. Ze werken op heel verschillende manieren en produceren heel verschillende onderdelen: SLS sintert nylonpoeder tot taaie, matte functionele onderdelen, SLA hardt vloeibare hars uit tot gladde, gedetailleerde onderdelen. Deze vergelijking legt de verschillen uit en laat eerlijk zien wanneer elk proces de betere keuze is.
Hoe de twee processen werken
SLS: selectief lasersinteren
Een laser smelt dunne lagen thermoplastisch poeder, in ons geval wit Nylon PA 12, samen in een verwarmde kamer. Het ongesmolten poeder ondersteunt het onderdeel, dus er zijn geen supportstructuren nodig en veel onderdelen kunnen in één printopdracht worden genest, gestapeld in alle drie de dimensies. Na het printen koelen de onderdelen af in het poeder, worden ze uitgepakt en schoongemaakt, en vervolgens gestraald en gepolijst. Meer in wat is SLS 3D-printen.
SLA: stereolithografie
Een lichtbron, een laser of een geprojecteerd beeld, hardt een vloeibare fotopolymeerhars laag voor laag uit. Het onderdeel hangt aan of staat op een platform en heeft supportstructuren nodig waar het overhangt. Na het printen worden de onderdelen gewassen om niet-uitgeharde hars te verwijderen, worden de supports afgesneden en worden de onderdelen nagehard met UV-licht en warmte om hun uiteindelijke eigenschappen te bereiken.
Vergelijking naast elkaar
| Eigenschap | SLS (PA 12) | SLA (hars) |
|---|---|---|
| Materiaal | Thermoplastisch nylon, dezelfde familie als gespuitgiete nylon onderdelen | Thermohardende fotopolymeerharsen; er bestaan standaard, taaie, stijve, flexibele, heldere en hittebestendige kwaliteiten |
| Taaiheid | Taai en ductiel; voor PA 2200 geeft EOS 18 % rek bij breuk in het laagvlak | Standard harsen zijn vaak bros; technische harsen zijn taaier |
| Oppervlak | Mat, licht korrelig; uniform na stralen en polijsten | Glad, bijna spuitgegoten uiterlijk; markeringen op de plekken waar de ondersteuning het onderdeel raakte |
| Fijne details | Goed; beperkt door het poeder en lagen van 0.12 mm | Zeer goed; scherpe randen en fijne kenmerken |
| Ondersteuning | Geen; het poeder ondersteunt het onderdeel | Vereist bij overhangende delen; handmatig verwijderd |
| Interne kanalen en assemblages | Mogelijk als het poeder kan ontsnappen | Mogelijk, maar beperkt door steunstructuren en harsafvoer |
| Transparantie | Nee; wit of ondoorzichtig geverfd | Heldere harsen beschikbaar |
| Kleur | Natuurlijk wit of geverfd door de oppervlaktelaag (61 kleuren met TCN kleurstoffen) | Harskleur, of geverfd |
| Gedrag op lange termijn | Stabiele thermoplast; PA 12 absorbeert weinig vocht | Sommige harsen veranderen van eigenschappen door UV-blootstelling en veroudering |
| Batchproductie | Efficiënt; onderdelen in drie dimensies genest | Onderdelen in één laag op het platform geplaatst |
Sterkte en duurzaamheid
Het belangrijkste verschil is de materiaalklasse. PA 12 is een thermoplast: het geeft mee en rekt uit voordat het breekt, wat de reden is dat SLS onderdelen klikverbindingen, flexibele scharnieren, vallen en trillingen overleven. EOS geeft een treksterkte van 48 MPa binnen het laagvlak en 42 MPa dwars op de lagen voor PA 2200, dus de eigenschappen zijn in elke richting vrijwel hetzelfde.
Fotopolymeerharsen zijn thermoharders. Standard harsen zijn stijf en hard, maar hebben de neiging om te barsten in plaats van te buigen; technische harsen die zijn ontworpen om ABS of polypropyleen na te bootsen, verbeteren dit, en sommige harsen voor hoge temperaturen overtreffen nylon in hittebestendigheid. Harseigenschappen zijn ook afhankelijker van correct wassen en naharden, en sommige kwaliteiten worden na verloop van tijd brozer door UV-blootstelling.
Voor een onderdeel dat wordt vastgeklikt, geschroefd, belast of buiten een vitrinekast wordt gebruikt, is SLS meestal de veiligere keuze. Voor een onderdeel dat er perfect uit moet zien maar weinig belasting draagt, wint SLA vaak.
Oppervlak en detail
SLA is de duidelijke winnaar op het gebied van oppervlakte. Uitgeharde hars is glad en kan direct uit de printer glanzend zijn; kleine tekst, scherpe randen en fijne texturen komen er haarscherp uit. De keerzijde zijn de sporen van de ondersteuning: waar de ondersteuning het onderdeel raakte, blijven kleine bobbeltjes achter die moeten worden geschuurd.
SLS-oppervlakken zijn mat en licht korrelig omdat poederkorrels deels aan de buitenkant blijven plakken. Ons glasparelstralen en polijsten in een DyeMansion Powershot DUAL, inbegrepen bij elke bestelling, maakt het oppervlak uniformer en aangenamer; volgens DyeMansion verdicht deze oppervlaktebehandeling het oppervlak zonder materiaal te verwijderen. Het maakt het onderdeel niet glanzend zoals hars. Er zijn helemaal geen sporen van ondersteuning, aangezien niets het onderdeel raakt tijdens het printen.
Nauwkeurigheid
Beide processen zijn nauwkeurig genoeg voor het meeste functionele werk. SLA reproduceert kleine details doorgaans nauwkeuriger. Voor SLS PA 12 ontwerpen we met een algemene tolerantie van ±0,3 % met een ondergrens van ±0,3 mm; EOS publiceert geen algemeen tolerantiecijfer. Grote SLS-onderdelen kunnen worden beïnvloed door krimp en kromtrekken van dikke of platte gebieden, en SLA-onderdelen door vervorming tijdens het naharden en het verwijderen van de ondersteuning. Details in SLS-toleranties en spelingen.
Kosten
Geen van beide processen heeft gereedschapskosten. Bij SLS hangt de prijs van een onderdeel voornamelijk af van het volume, de ruimte die het inneemt in de printopdracht en de afwerking, en veel onderdelen kunnen één printopdracht delen, wat de kosten per onderdeel laag houdt voor kleine series. Bij SLA is het verwijderen van de ondersteuning en het naharden handwerk per onderdeel, waardoor de kosten per onderdeel minder dalen bij grotere hoeveelheden. Voor één klein gedetailleerd model kan SLA goedkoper zijn; voor een serie functionele onderdelen is SLS dat meestal. Hoe SLS-prijzen worden opgebouwd, wordt uitgelegd in Kosten van SLS 3D-printen.
Wanneer SLA wint
- Visuele modellen en presentatieprototypes waarbij een glad oppervlak het belangrijkst is.
- Transparante onderdelen: lichtgeleiders, stromingsvisualisatie, lenzen voor prototypes.
- Zeer kleine onderdelen met fijne details, zoals miniaturen, sieradenpatronen of tandheelkundige modellen.
- Moedermodellen voor siliconen mallen, waarbij het oppervlak wordt gekopieerd in het gietsel.
- Toepassingen die een specifieke speciale harseigenschap nodig hebben.
Wanneer SLS wint
- Functionele prototypes die moeten worden gemonteerd, vastgeklikt, geschroefd en getest.
- Eindgebruiksonderdelen en kleine series: behuizingen, beugels, klemmen, kanalen.
- Mallen en opspanningen, zoals boorsjablonen, die dagelijks worden gehanteerd.
- Complexe geometrie: interne kanalen, rasterstructuren, print-in-place assemblages, geen ondersteuningsmateriaal.
- Veel onderdelen tegelijk, genest in één printopdracht.
- Onderdelen die klikverbindingen nodig hebben; zie klikverbindingen in SLS PA 12.
Hoe zit het met MJF en FDM?
Multi Jet Fusion is een ander poederproces voor PA 12 met vergelijkbaar mechanisch gedrag; de verschillen worden behandeld in MJF vs SLS. Filamentprinten (FDM) is goedkoop en snel voor eenvoudige onderdelen, maar zwakker tussen de lagen en heeft ondersteuning nodig voor overhangende delen.
Korte keuzegids
| Je hebt nodig... | Kies |
|---|---|
| Een stevig onderdeel dat gebruikt en belast gaat worden | SLS |
| Een glad, gedetailleerd visueel model | SLA |
| Transparante onderdelen | SLA |
| Klikverbindingen, scharnieren of flexibele elementen | SLS |
| 10 tot enkele honderden functionele onderdelen | SLS |
| Geen supportmarkeringen, complexe interne geometrie | SLS |
| Zeer fijne details onder enkele tienden van een millimeter | SLA |
Wij printen uitsluitend SLS, in wit Nylon PA 12 op een EOS FORMIGA P 110 Velocis, inclusief stralen en polijsten en optioneel verven in 61 kleuren, allemaal direct geprijsd. Als uw onderdeel functioneel is, upload het dan naar de directe SLS-calculator en vergelijk de prijs met uw andere opties. Voor hulp bij het beslissen welk proces bij een nieuw product past, werken de specialisten van prototype.builders met verschillende technologieën.
Veelgestelde vragen
Wat is het verschil tussen SLS en SLA?
SLS sintert thermoplastisch poeder, meestal nylon, met een laser en heeft geen ondersteuning nodig; de onderdelen zijn sterk en mat. SLA hardt vloeibare fotopolymeerhars uit met licht en heeft ondersteuning nodig; de onderdelen zijn glad en gedetailleerd, maar vaak brozer.
Is SLS sterker dan SLA?
Voor functioneel gebruik over het algemeen wel. SLS PA 12 is een taaie thermoplast; voor PA 2200 geeft EOS 48 MPa treksterkte en 18 % rek bij breuk in het laagvlak. Standard harsen zijn stijf maar broos; technische harsen verkleinen dit verschil.
Is SLA nauwkeuriger dan SLS?
SLA reproduceert fijne details en scherpe randen meestal nauwkeuriger en heeft een gladder oppervlak. SLS is nauwkeurig genoeg voor de meeste functionele onderdelen; wij ontwerpen op ±0,3 % met een ondergrens van ±0,3 mm.
Wat is goedkoper, SLS of SLA?
Dat hangt af van de opdracht. Voor een enkel klein gedetailleerd model kan SLA goedkoper zijn. Voor meerdere functionele onderdelen is SLS meestal goedkoper omdat veel onderdelen in één printopdracht worden genest en er geen ondersteuning hoeft te worden verwijderd.
Kunnen SLS-onderdelen transparant of glanzend zijn?
Nee. SLS PA 12-onderdelen zijn ondoorzichtig, wit of geverfd, met een mat oppervlak. Stralen en polijsten maken het uniformer, maar niet glanzend. Voor transparante of glanzende onderdelen is SLA het betere proces.
Bieden jullie SLA-printen aan?
Nee. Wij printen SLS uitsluitend in Nylon PA 12. Voor projecten die andere technologieën vereisen, kan prototype.builders helpen bij de keuze.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs