
SLS kontra FDM: kiedy proszek wygrywa z filamentem
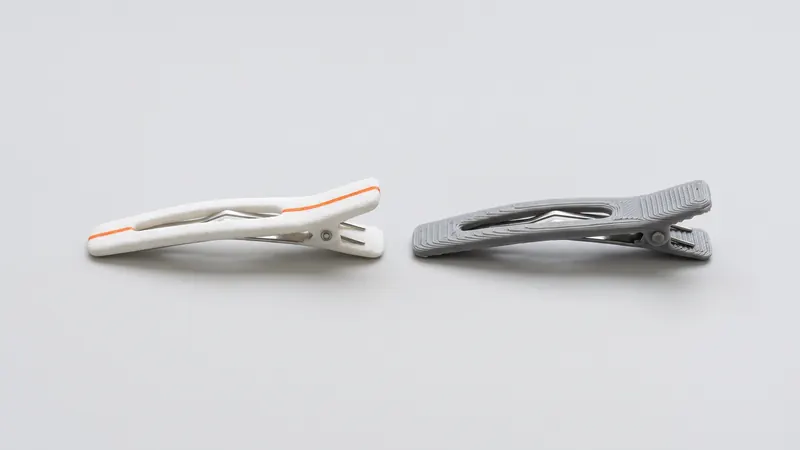
FDM (fused deposition modeling, zwane również FFF) to druk 3D, który zna większość osób: dysza układa stopiony filament linia po linii. SLS (selective laser sintering) spaja proszek nylonowy za pomocą lasera, warstwa po warstwie, wewnątrz podgrzewanego złoża proszku. Obie technologie tworzą plastikowe części z pliku CAD, ale nadają się do różnych zadań. To porównanie pokazuje, w czym każdy z procesów jest silny i jak podjąć decyzję dla Państwa części.
Krótka odpowiedź
Proszę wybrać FDM do szybkich, prostych, tanich modeli koncepcyjnych i dużych, prostych kształtów, zwłaszcza jeśli drukują je Państwo samodzielnie. Proszę wybrać SLS, gdy część musi działać: zatrzaski, klipsy, obudowy, wsporniki, mechanizmy, uchwyty i małe serie, które muszą wyglądać i zachowywać się tak samo w każdym egzemplarzu.
Jak działają oba procesy
FDM topi plastikowy filament w podgrzewanej dyszy i rysuje każdą warstwę jako ścieżkę linii. Zwisające elementy wymagają struktur podporowych, które są drukowane, a następnie odłamywane. Wytrzymałość części zależy od tego, jak dobrze każda linia łączy się z sąsiednimi oraz z warstwą poniżej.
SLS rozprowadza cienką warstwę proszku PA 12 na podgrzewanym złożu i spaja przekrój części za pomocą lasera. Warstwa po warstwie, części rosną wewnątrz proszku, który je podpiera. Drukujemy na maszynie EOS FORMIGA P 110 Velocis z komorą o wymiarach 200 × 250 × 330 mm; EOS podaje warstwy o grubości 0,12 mm dla procesu PA 2200. Po wydrukowaniu części są oczyszczane z proszku, kulkowane i polerowane. Więcej w Czym jest druk 3D SLS.
Porównanie bezpośrednie
| Kryterium | SLS (nylon PA 12) | FDM (filament) |
|---|---|---|
| Podpory | Brak, proszek podtrzymuje części | Wymagane dla zwisów, usuwane ręcznie |
| Swoboda geometryczna | Bardzo wysoka: kanały, struktury ażurowe, części zagnieżdżone, ruchome zespoły | Ograniczona przez zwisy i usuwanie podpór |
| Wytrzymałość w poprzek warstw | Stopione przekroje; umiarkowana różnica między kierunkami | Wyraźnie słabsza w poprzek warstw |
| Powierzchnia | Matowe, lekko ziarniste, brak linii ekstruzji | Widoczne linie i schodki |
| Powtarzalność w serii | Wysoka: wszystkie części zadania drukowania są przetwarzane razem | Zależy od drukarki i ustawień |
| Materiały | Głównie nylony (drukujemy z PA 12) | Bardzo szeroki wybór filamentów |
| Kolor | Biała baza, barwiona powierzchniowo | Kolor filamentu |
| Optymalna ilość | Od jednej sztuki do małych serii, wiele części na jedno zadanie drukowania | Pojedyncze sztuki i modele koncepcyjne |
| Czas realizacji | Szybkość dostawy wybrana w kalkulatorze, obróbka końcowa wliczona w cenę | Godziny na Państwa własnej drukarce |
Wytrzymałość i udarność
Część FDM to stos wytłaczanych linii. W obrębie linii materiał jest mocny; między liniami i między warstwami wiązanie jest słabym punktem. Klipsy lub wsporniki obciążone w poprzek warstw często pękają wzdłuż linii warstwy.
W technologii SLS laser stapia cały przekrój każdej warstwy, a kolejna warstwa stapia się z nią. Różnica między kierunkami nadal występuje, ale jest mniejsza. Dla materiału PA 2200 firma EOS podaje wytrzymałość na rozciąganie 48 MPa w obrębie warstw i 42 MPa w poprzek nich, a wydłużenie przy zerwaniu wynosi 18 % w stosunku do 4 %. W praktyce części z nylonu SLS są wytrzymałe, dobrze znoszą uderzenia i świetnie sprawdzają się jako zatrzaski i klipsy. Przewodnik po nylonie PA 12 wyjaśnia właściwości tego materiału bardziej szczegółowo.
Dokładność i szczegółowość
Dla spiekanego laserowo PA 12 ogólna tolerancja, którą przyjmujemy przy projektowaniu, wynosi ±0,3 % wymiaru z dolnym limitem ±0,3 mm. Technologia SLS dobrze odwzorowuje małe elementy, cienkie żebra i tekst oraz jest spójna w całym zadaniu drukowania. Dokładność FDM silnie zależy od drukarki, materiału i ustawień: dobrze dostrojona maszyna może być bardzo dobra w przypadku małych, prostych części, ale nawisy, podpory i szerokość dyszy ograniczają drobne szczegóły. Szczegóły w Tolerancje i luzy w SLS.
Powierzchnia i wygląd
Części FDM uwidaczniają linie wytłaczania, a zakrzywione powierzchnie wykazują schodkowanie; obszary styku z podporami są szorstkie. Części SLS mają matową, lekko ziarnistą powierzchnię. Każdą część piaskujemy kulkami szklanymi i polerujemy w urządzeniu DyeMansion Powershot DUAL (wliczone w cenę), co daje równomierne, satynowe wykończenie. Opcjonalne barwienie płynnymi barwnikami TCN koloryzuje warstwę powierzchniową bez tworzenia powłoki: wszystkie 61 odcieni z katalogu kolorów jest natychmiast wycenianych w kalkulatorze. Więcej w Obróbka końcowa i wykończenie powierzchni SLS.
Koszty: jedna część a całe zadanie drukowania pełne części
Technologia FDM jest trudna do pobicia w przypadku jednej prostej części drukowanej na własnym biurku. Logika kosztów SLS jest inna: cena zależy głównie od objętości stopionego materiału, przestrzeni, jaką część zajmuje w komorze, oraz wykończenia. Wiele części jest zagnieżdżonych w jednym zadaniu drukowania, podpory nic nie kosztują, a złożoność jest darmowa. Im bardziej złożona część i im więcej części Państwo potrzebują, tym lepiej wypada SLS. Przewodnik po kosztach druku 3D SLS wyjaśnia czynniki wpływające na cenę.
Który proces do której części?
| Część | Zalecane | Dlaczego |
|---|---|---|
| Szybki model koncepcyjny, sprawdzenie kształtu | FDM | Szybko i tanio, wytrzymałość nie jest krytyczna |
| Duży, prosty wspornik lub osłona, jedna sztuka | FDM czy SLS | FDM, jeśli wytrzymałość w poprzek warstw nie jest krytyczna |
| Obudowy na zatrzask, klipsy | SLS | Udarność i równomierna wytrzymałość |
| Mechanizm drukowany jako złożony | SLS | Brak podpór wewnątrz przegubów |
| Przyrządy, uchwyty, szablony wiertarskie | SLS | Sztywne, wytrzymałe, dokładne i powtarzalne |
| Małe serie od 10 do kilkuset części | SLS | Zagnieżdżanie, powtarzalność, wykończenie w zestawie |
| Część z wewnętrznymi kanałami | SLS | Brak podpór do usunięcia; proszek musi mieć możliwość wydostania się |
Na przykład szablony wiertarskie, przyrządy i uchwyty oraz zawiasy drukowane w całości to typowe części SLS.
A inne procesy proszkowe?
SLS to nie jedyny proces ze złożem proszkowym dla nylonu. HP Multi Jet Fusion również drukuje z PA 12, ale jego części są szare z powodu środka spajającego, podczas gdy części SLS są białe i przyjmują barwniki w jasnych i nasyconych kolorach. Porównanie znajduje się w MJF vs SLS. Druk z żywicy jest porównany w SLS vs SLA.
Jeśli nie są Państwo pewni, który proces najlepiej odpowiada Państwa założeniom projektowym, specjaliści z prototype.builders mogą pomóc w projekcie i prototypie.
Najczęściej zadawane pytania
Czy SLS jest bardziej wytrzymałe niż FDM?
W przypadku funkcjonalnych części z nylonu, części SLS są na ogół bardziej jednolite: warstwy są stopione na całym przekroju, podczas gdy części FDM zależą od wiązania między wytłaczanymi liniami i są wyraźnie słabsze w poprzek warstw. Dobrze wydrukowana część FDM z mocnego filamentu może być jednak wystarczająca do wielu zastosowań.
Czy SLS jest droższe niż FDM?
W przypadku pojedynczej, prostej części FDM jest zazwyczaj tańsze. SLS staje się konkurencyjne w przypadku skomplikowanych części, kilku części naraz oraz małych serii, ponieważ wiele części jest zagnieżdżonych w jednym zadaniu drukowania i nie wymaga podpór. Kalkulator natychmiast pokazuje cenę SLS Państwa części.
Czy SLS wymaga struktur podporowych?
Nie. Niestopiony proszek podpiera części podczas drukowania. Pozwala to na tworzenie nawisów, wewnętrznych kanałów i zespołów drukowanych w całości bez konieczności usuwania podpór.
Co jest dokładniejsze, SLS czy FDM?
SLS jest na ogół bardziej spójne w przypadku skomplikowanej geometrii. Ogólna tolerancja, którą przyjmujemy dla spiekanego laserowo PA 12, wynosi ±0,3 % z dolną granicą ±0,3 mm. Dobrze dostrojona drukarka FDM może być dokładna w przypadku małych, prostych części.
Jak wygląda powierzchnia SLS w porównaniu z FDM?
Części SLS mają matową, lekko ziarnistą powierzchnię bez widocznych linii wytłaczania. Części FDM pokazują linie dyszy i schodki na zakrzywionych powierzchniach. Nasze części SLS są szkiełkowane i polerowane, co daje równomierną, satynową powierzchnię.
Kiedy FDM jest lepszym wyborem?
W przypadku szybkich modeli koncepcyjnych, dużych i prostych części, niskich budżetów na pojedyncze sztuki oraz gdy chcą Państwo drukować we własnym zakresie na własnym biurku. W przypadku wytrzymałych części funkcjonalnych, skomplikowanych kształtów i małych serii, SLS jest zazwyczaj lepszym wyborem.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę