
SLS vs FDM: quando la polvere batte il filamento
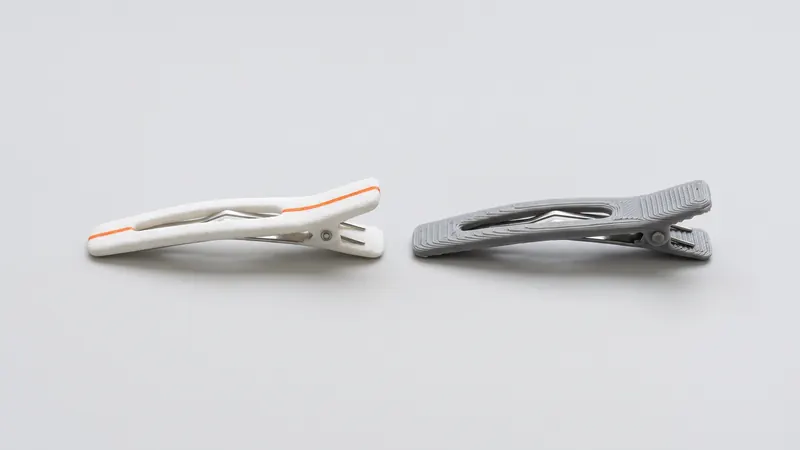
FDM (fused deposition modeling, chiamata anche FFF) è la stampa 3D che la maggior parte delle persone conosce: un ugello deposita il filamento fuso linea per linea. SLS (selective laser sintering) fonde la polvere di nylon con un laser, strato per strato, all'interno di un letto di polvere riscaldato. Entrambe realizzano parti in plastica da un file CAD, ma sono adatte a lavori diversi. Questo confronto mostra i punti di forza di ciascun processo e come decidere per la Sua parte.
La risposta breve
Scelga FDM per modelli concettuali rapidi, semplici e a basso costo e per forme grandi e semplici, specialmente se li stampa Lei stesso. Scelga SLS quando la parte deve funzionare: incastri a scatto, clip, alloggiamenti, staffe, meccanismi, fissaggi e piccole serie che devono avere lo stesso aspetto e comportamento da parte a parte.
Come funzionano i due processi
FDM fonde un filamento di plastica in un ugello riscaldato e disegna ogni strato come un percorso di linee. Le sporgenze necessitano di strutture di supporto, che vengono stampate e poi staccate. La resistenza della parte dipende da quanto bene ogni linea si lega a quelle vicine e allo strato sottostante.
SLS stende un sottile strato di polvere di PA 12 su un letto riscaldato e fonde la sezione trasversale delle parti con un laser. Strato dopo strato, le parti crescono all'interno della polvere, che le supporta. Stampiamo su una EOS FORMIGA P 110 Velocis con una camera di 200 × 250 × 330 mm; EOS indica strati di 0,12 mm per il processo PA 2200. Dopo la stampa, le parti vengono depolverizzate, perlate e lucidate. Maggiori informazioni in Cos'è la stampa 3D SLS.
Confronto fianco a fianco
| Criterio | SLS (nylon PA 12) | FDM (filamento) |
|---|---|---|
| Supporti | Nessuno, la polvere sostiene le parti | Necessari per le sporgenze, rimossi a mano |
| Libertà geometrica | Molto alta: canali, reticoli, parti annidate, assiemi mobili | Limitata dalle sporgenze e dalla rimozione dei supporti |
| Resistenza attraverso gli strati | Sezioni trasversali fuse; differenza moderata tra le direzioni | Chiaramente più debole attraverso gli strati |
| Superficie | Opaco, leggermente granuloso, nessuna linea di estrusione | Linee e gradini visibili |
| Coerenza in una serie | Alta: tutte le parti di un lavoro di stampa vengono elaborate insieme | Dipende dalla stampante e dalle impostazioni |
| Materiali | Principalmente nylon (stampiamo PA 12) | Gamma molto ampia di filamenti |
| Colore | Base bianca, tinta in superficie | Colore del filamento |
| Quantità ottimale | Da un pezzo a piccole serie, molte parti per lavoro di stampa | Pezzi unici e modelli concettuali |
| Tempi di consegna | Velocità di consegna scelta nel calcolatore, finitura inclusa | Ore sulla Sua stampante |
Resistenza e robustezza
Un pezzo FDM è una sovrapposizione di linee estruse. All'interno di una linea il materiale è resistente; tra le linee e tra gli strati, il legame rappresenta il punto debole. Clip o staffe sollecitate trasversalmente agli strati spesso si rompono lungo la linea di uno strato.
Nella tecnologia SLS, il laser fonde l'intera sezione trasversale di ogni strato e lo strato successivo si fonde su di esso. Esiste ancora una differenza tra le direzioni, ma è minore. Per il PA 2200, EOS indica una resistenza alla trazione di 48 MPa all'interno degli strati e di 42 MPa trasversalmente ad essi, e un allungamento a rottura del 18 % contro il 4 %. In pratica, i pezzi in nylon SLS sono resistenti, sopportano gli urti e funzionano bene per incastri a scatto e clip. La guida al nylon PA 12 spiega il materiale in modo più dettagliato.
Precisione e dettagli
Per il PA 12 sinterizzato al laser, la tolleranza generale su cui progettiamo è di ±0,3 % della dimensione con un limite inferiore di ±0,3 mm. La tecnologia SLS riproduce bene piccoli particolari, nervature sottili e testi, ed è coerente in tutto il processo di stampa. La precisione della tecnologia FDM dipende fortemente dalla stampante, dal materiale e dalle impostazioni: una macchina ben calibrata può essere ottima su pezzi piccoli e semplici, ma le sporgenze, i supporti e la larghezza dell'ugello limitano i dettagli fini. Maggiori dettagli in Tolleranze e giochi SLS.
Superficie e aspetto
I pezzi FDM mostrano le loro linee di estrusione e le superfici curve presentano dei gradini; le aree di contatto dei supporti sono ruvide. I pezzi SLS escono con una superficie opaca e leggermente granulosa. Sottoponiamo a perlatura con microsfere di vetro e lucidiamo ogni pezzo in una DyeMansion Powershot DUAL, inclusa nel prezzo, che conferisce una finitura satinata uniforme. La tintura opzionale con coloranti liquidi TCN colora lo strato superficiale senza alcun rivestimento: tutte le 61 tonalità del catalogo colori vengono prezzate istantaneamente nel calcolatore. Maggiori informazioni in Post-elaborazione e finitura superficiale SLS.
Costo: un singolo pezzo rispetto a un intero lotto di stampa
La tecnologia FDM è difficile da battere per un singolo pezzo semplice stampato sulla propria scrivania. La logica dei costi della tecnologia SLS è diversa: il prezzo dipende principalmente dal volume di materiale fuso, dallo spazio che un pezzo occupa nella camera e dalla finitura. Molti pezzi vengono annidati in un unico processo di stampa, i supporti non costano nulla e la complessità è gratuita. Più il pezzo è complesso e più pezzi Le servono, più la tecnologia SLS risulta conveniente. La guida ai costi della stampa 3D SLS spiega i fattori che determinano il prezzo.
Quale processo per quale pezzo?
| Pezzo | Consigliato | Perché |
|---|---|---|
| Modello concettuale rapido, controllo della forma | FDM | Veloce ed economico, resistenza non critica |
| Staffa o copertura grande e semplice, pezzo singolo | FDM o SLS | FDM se la resistenza tra gli strati non è critica |
| Alloggiamenti a incastro, clip | SLS | Tenacità e resistenza uniforme |
| Meccanismo stampato già assemblato | SLS | Nessun supporto all'interno dei giunti |
| Dime, maschere di fissaggio, modelli di foratura | SLS | Rigido, tenace, preciso e ripetibile |
| Piccole serie da 10 a qualche centinaio di pezzi | SLS | Nesting, coerenza, finitura inclusa |
| Pezzo con canali interni | SLS | Nessun supporto da rimuovere; la polvere deve poter fuoriuscire |
Ad esempio, modelli di foratura, dime e maschere di fissaggio e cerniere print-in-place sono tipici pezzi SLS.
E altri processi a polvere?
SLS non è l'unico processo a letto di polvere per il nylon. Anche HP Multi Jet Fusion stampa in PA 12, ma i suoi pezzi sono grigi a causa dell'agente di fusione, mentre i pezzi SLS sono bianchi e possono essere tinti in colori chiari e saturi. Il confronto è in MJF vs SLS. La stampa a resina è confrontata in SLS vs SLA.
Se non è sicuro di quale processo si adatti al Suo intento progettuale, gli specialisti di prototype.builders possono aiutarLa con la progettazione e il prototipo.
Domande frequenti
SLS è più resistente di FDM?
Per le parti funzionali in nylon, le parti SLS sono generalmente più uniformi: gli strati sono fusi su tutta la sezione trasversale, mentre le parti FDM dipendono dal legame tra le linee estruse e sono chiaramente più deboli attraverso gli strati. Una parte FDM ben stampata con un filamento resistente può comunque essere sufficiente per molti utilizzi.
SLS è più costoso di FDM?
Per una singola parte semplice, FDM è di solito più economico. SLS diventa competitivo per le parti complesse, per più parti contemporaneamente e per le piccole serie, poiché molte parti vengono annidate in un unico processo di stampa e non necessitano di supporti. Il calcolatore mostra istantaneamente il prezzo SLS della Sua parte.
SLS necessita di strutture di supporto?
No. La polvere non fusa supporta le parti durante la stampa. Ciò consente di stampare in loco sporgenze, canali interni e assemblaggi senza alcuna rimozione dei supporti.
Qual è più preciso, SLS o FDM?
SLS è generalmente più coerente sulle geometrie complesse. La tolleranza generale per cui progettiamo il PA 12 sinterizzato al laser è del ±0,3 % con un limite inferiore di ±0,3 mm. Una stampante FDM ben calibrata può essere precisa su parti piccole e semplici.
Che aspetto ha una superficie SLS rispetto a una FDM?
Le parti SLS hanno una superficie opaca e leggermente granulosa senza linee di estrusione visibili. Le parti FDM mostrano le linee dell'ugello e dei gradini sulle superfici curve. Le nostre parti SLS sono perlate con microsfere di vetro e lucidate, il che conferisce una superficie satinata e uniforme.
Quando FDM è la scelta migliore?
Per modelli concettuali rapidi, parti grandi e semplici, budget ridotti per pezzi singoli e quando desidera stampare internamente sulla Sua scrivania. Per parti funzionali resistenti, forme complesse e piccole serie, SLS è solitamente la scelta migliore.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo