
SLS vs FDM : quand la poudre bat le filament
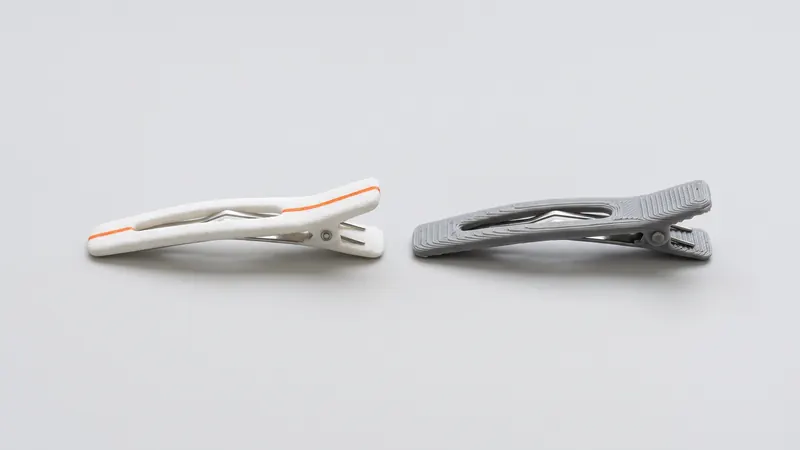
Le FDM (modélisation par dépôt de fil fondu, aussi appelé FFF) est l'impression 3D que la plupart des gens connaissent : une buse dépose du filament fondu ligne par ligne. Le SLS (frittage sélectif par laser) fusionne de la poudre de nylon avec un laser, couche par couche, dans un lit de poudre chauffé. Les deux fabriquent des pièces en plastique à partir d'un fichier CAO, mais ils conviennent à des tâches différentes. Cette comparaison montre où chaque processus est performant et comment décider pour votre pièce.
La réponse courte
Choisissez le FDM pour des modèles conceptuels rapides, simples et peu coûteux, ainsi que pour de grandes formes simples, surtout si vous les imprimez vous-même. Choisissez le SLS lorsque la pièce doit être fonctionnelle : emboîtements, clips, boîtiers, supports, mécanismes, fixations et petites séries qui doivent avoir le même aspect et le même comportement d'une pièce à l'autre.
Comment fonctionnent les deux procédés
Le FDM fait fondre un filament en plastique dans une buse chauffée et dessine chaque couche comme un tracé de lignes. Les porte-à-faux nécessitent des structures de support, qui sont imprimées puis détachées. La résistance de la pièce dépend de la qualité de l'adhérence de chaque ligne à ses voisines et à la couche inférieure.
Le SLS étale une fine couche de poudre de PA 12 sur un lit chauffé et fusionne la section transversale des pièces avec un laser. Couche après couche, les pièces grandissent à l'intérieur de la poudre, qui les soutient. Nous imprimons sur une EOS FORMIGA P 110 Velocis avec une chambre de 200 × 250 × 330 mm ; EOS indique des couches de 0,12 mm pour le processus PA 2200. Après l'impression, les pièces sont dépoudrées, microbillées et polies. Plus d'informations dans Qu'est-ce que l'impression 3D SLS.
Comparaison côte à côte
| Critère | SLS (nylon PA 12) | FDM (filament) |
|---|---|---|
| Supports | Aucun, la poudre soutient les pièces | Nécessaires pour les porte-à-faux, retirés à la main |
| Liberté géométrique | Très élevée : canaux, treillis, pièces imbriquées, assemblages mobiles | Limitée par les porte-à-faux et le retrait des supports |
| Résistance entre les couches | Sections transversales fusionnées ; différence modérée entre les directions | Nettement plus faible entre les couches |
| Surface | Mat, légèrement granuleux, aucune ligne d'extrusion | Lignes et marches visibles |
| Cohérence dans une série | Élevée : toutes les pièces d'une tâche d'impression sont traitées ensemble | Dépend de l'imprimante et des paramètres |
| Matériaux | Principalement des nylons (nous imprimons du PA 12) | Très large gamme de filaments |
| Couleur | Base blanche, teintée en surface | Couleur du filament |
| Quantité optimale | De la pièce unique à la petite série, nombreuses pièces par tâche d'impression | Pièces uniques et modèles conceptuels |
| Délai de fabrication | Vitesse de livraison choisie dans le calculateur, finition incluse | Des heures sur votre propre imprimante |
Résistance et ténacité
Une pièce FDM est un empilement de lignes extrudées. Au sein d'une ligne, le matériau est résistant ; entre les lignes et entre les couches, la liaison est le point faible. Les clips ou les supports soumis à une charge à travers les couches se fendent souvent le long d'une ligne de couche.
En SLS, le laser fusionne toute la section transversale de chaque couche, et la couche suivante fusionne par-dessus. Il y a toujours une différence selon les directions, mais elle est plus faible. Pour le PA 2200, EOS indique une résistance à la traction de 48 MPa au sein des couches et de 42 MPa à travers elles, ainsi qu'un allongement à la rupture de 18 % contre 4 %. En pratique, les pièces en nylon SLS sont robustes, peuvent résister aux chocs et conviennent bien aux emboîtements et aux clips. Le guide du nylon PA12 explique le matériau plus en détail.
Précision et détails
Pour le PA 12 fritté au laser, la tolérance générale que nous visons est de ±0,3 % de la dimension avec une limite inférieure de ±0,3 mm. Le SLS reproduit bien les petites caractéristiques, les nervures fines et le texte, et reste constant tout au long d'une tâche d'impression. La précision du FDM dépend fortement de l'imprimante, du matériau et des paramètres : une machine bien réglée peut être très performante sur de petites pièces simples, mais les porte-à-faux, les supports et la largeur de la buse limitent les détails fins. Plus de détails dans Tolérances et jeux en SLS.
Surface et aspect
Les pièces FDM laissent apparaître leurs lignes d'extrusion, et les surfaces courbes présentent des escaliers ; les zones de contact des supports sont rugueuses. Les pièces SLS ressortent avec une surface mate et légèrement granuleuse. Nous microbillons aux billes de verre et polissons chaque pièce dans une DyeMansion Powershot DUAL, inclus dans le prix, ce qui donne une finition satinée uniforme. La teinture optionnelle avec les colorants liquides TCN colore la couche superficielle sans revêtement : les 61 nuances du catalogue de couleurs sont chiffrées instantanément dans le calculateur. Plus d'informations dans Post-traitement et finition de surface SLS.
Coût : une seule pièce contre une tâche d'impression remplie de pièces
Le FDM est difficile à battre pour une pièce simple imprimée sur votre propre bureau. La logique de coût du SLS est différente : le prix dépend principalement du volume de matériau fusionné, de l'espace qu'occupe une pièce dans la chambre et de la finition. De nombreuses pièces sont imbriquées dans une seule tâche d'impression, les supports ne coûtent rien et la complexité est gratuite. Plus la pièce est complexe et plus vous avez besoin de pièces, plus le SLS devient avantageux. Le guide sur le coût de l'impression 3D SLS explique les facteurs de prix.
Quel procédé pour quelle pièce ?
| Pièce | Recommandé | Pourquoi |
|---|---|---|
| Modèle de concept rapide, vérification de forme | FDM | Rapide et économique, résistance non critique |
| Support ou couvercle grand et simple, une seule pièce | FDM ou SLS | FDM si la résistance entre les couches n'est pas critique |
| Boîtiers à encliquetage, clips | SLS | Ténacité et résistance uniforme |
| Mécanisme imprimé assemblé | SLS | Aucun support à l'intérieur des articulations |
| Gabarits, montages, modèles de perçage | SLS | Rigide, tenace, précis et répétable |
| Petites séries de 10 à quelques centaines de pièces | SLS | Imbrication, régularité, finition incluse |
| Pièce avec canaux internes | SLS | Aucun support à retirer ; la poudre doit pouvoir s'échapper |
Par exemple, les modèles de perçage, gabarits et montages et les charnières imprimées d'un seul tenant sont des pièces SLS typiques.
Et les autres procédés à poudre ?
SLS n'est pas le seul procédé sur lit de poudre pour le nylon. HP Multi Jet Fusion imprime également du PA 12, mais ses pièces sont grises en raison de l'agent de fusion, tandis que les pièces SLS sont blanches et peuvent être teintées dans des couleurs claires et saturées. La comparaison se trouve dans MJF vs SLS. L'impression en résine est comparée dans SLS vs SLA.
Si vous n'êtes pas sûr du procédé qui correspond à votre intention de conception, les spécialistes de prototype.builders peuvent vous aider avec la conception et le prototype.
Questions fréquentes
Le SLS est-il plus solide que le FDM ?
Pour les pièces fonctionnelles en nylon, les pièces SLS sont généralement plus uniformes : les couches sont fusionnées sur toute la section transversale, tandis que les pièces FDM dépendent de la liaison entre les lignes extrudées et sont nettement plus faibles à travers les couches. Une pièce FDM bien imprimée dans un filament solide peut tout de même suffire pour de nombreuses utilisations.
Le SLS est-il plus cher que le FDM ?
Pour une seule pièce simple, le FDM est généralement moins cher. Le SLS devient compétitif pour les pièces complexes, pour plusieurs pièces à la fois et pour les petites séries, car de nombreuses pièces sont imbriquées dans un seul travail d'impression et ne nécessitent aucun support. Le calculateur affiche instantanément le prix SLS de votre pièce.
Le SLS a-t-il besoin de structures de support ?
Non. La poudre non fusionnée soutient les pièces pendant l'impression. Cela permet des porte-à-faux, des canaux internes et des assemblages imprimés en place sans aucun retrait de support.
Lequel est le plus précis, le SLS ou le FDM ?
Le SLS est généralement plus constant sur les géométries complexes. La tolérance générale que nous visons pour le PA 12 fritté au laser est de ±0,3 % avec une limite inférieure de ±0,3 mm. Une imprimante FDM bien réglée peut être précise sur de petites pièces simples.
À quoi ressemble une surface SLS comparée au FDM ?
Les pièces SLS ont une surface mate et légèrement granuleuse sans lignes d'extrusion visibles. Les pièces FDM montrent les lignes de la buse et des marches sur les surfaces courbes. Nos pièces SLS sont microbillées aux billes de verre et polies, ce qui donne une surface satinée uniforme.
Quand le FDM est-il le meilleur choix ?
Pour des modèles de concept rapides, de grandes pièces simples, de petits budgets pour des pièces uniques, et lorsque vous souhaitez imprimer en interne sur votre propre bureau. Pour des pièces fonctionnelles résistantes, des formes complexes et de petites séries, le SLS est généralement le meilleur choix.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané