
SLS vs FDM: När pulver slår filament
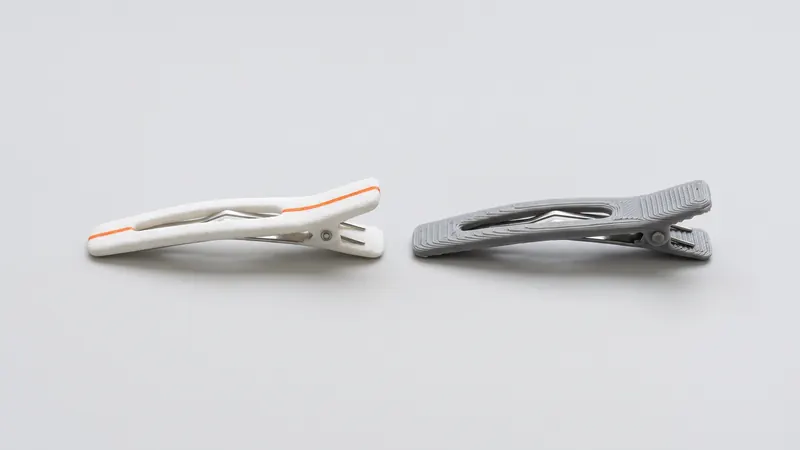
FDM (fused deposition modeling, även kallat FFF) är den 3D-utskrift de flesta känner till: ett munstycke lägger ner smält filament linje för linje. SLS (selektiv lasersintring) smälter samman nylonpulver med en laser, lager för lager, inuti en uppvärmd pulverbädd. Båda tillverkar plastdetaljer från en CAD-fil, men de passar för olika uppgifter. Denna jämförelse visar var varje process är stark och hur du väljer för din detalj.
Det korta svaret
Välj FDM för snabba, enkla och billiga konceptmodeller och stora enkla former, särskilt om du skriver ut dem själv. Välj SLS när detaljen måste fungera: snäppfästen, klämmor, höljen, fästen, mekanismer, fixturer och små serier som måste se ut och bete sig likadant från detalj till detalj.
Så fungerar de två processerna
FDM smälter ett plastfilament i ett uppvärmt munstycke och ritar varje lager som en bana av linjer. Överhäng behöver stödstrukturer, som skrivs ut och sedan bryts av. Detaljens styrka beror på hur väl varje linje binder till sina grannar och till lagret under.
SLS sprider ett tunt lager av PA 12-pulver över en uppvärmd bädd och smälter samman detaljernas tvärsnitt med en laser. Lager efter lager växer detaljerna inuti pulvret, som stöder dem. Vi skriver ut på en EOS FORMIGA P 110 Velocis med en kammare på 200 × 250 × 330 mm; EOS anger lager på 0,12 mm för PA 2200-processen. Efter utskrift avpulvras, blästras och poleras detaljerna. Mer i Vad är SLS 3D-utskrift.
Sida vid sida-jämförelse
| Kriterium | SLS (nylon PA 12) | FDM (filament) |
|---|---|---|
| Stödstrukturer | Inga, pulvret bär upp detaljerna | Krävs för överhäng, tas bort för hand |
| Geometrisk frihet | Mycket hög: kanaler, gitter, inbäddade detaljer, rörliga sammansättningar | Begränsad av överhäng och borttagning av stöd |
| Styrka mellan lager | Sammansmälta tvärsnitt; måttlig skillnad mellan riktningar | Tydligt svagare mellan lager |
| Yta | Matt, lätt kornig, inga extruderingslinjer | Synliga linjer och steg |
| Konsekvens i en serie | Hög: alla delar av ett utskriftsjobb bearbetas tillsammans | Beror på skrivare och inställningar |
| Material | Huvudsakligen nylon (vi skriver ut i PA 12) | Mycket brett utbud av filament |
| Färg | Vit bas, färgad genom ytan | Filamentets färg |
| Bästa kvantitet | En del till små serier, många delar per utskriftsjobb | Enstaka exemplar och konceptmodeller |
| Ledtid | Leveranshastighet vald i kalkylatorn, efterbehandling ingår | Timmar på din egen skrivare |
Styrka och seghet
En FDM-detalj är en stapel av extruderade linjer. Inuti en linje är materialet starkt; mellan linjer och mellan lager är bindningen den svaga punkten. Klämmor eller fästen som belastas tvärs över lagren spricker ofta längs en lagerlinje.
I SLS smälter lasern hela tvärsnittet av varje lager, och nästa lager smälts fast på det. Det finns fortfarande en skillnad mellan riktningarna, men en mindre sådan. För PA 2200 anger EOS en draghållfasthet på 48 MPa inuti lagren och 42 MPa tvärs över dem, och en brottöjning på 18 % mot 4 %. I praktiken är SLS-nylondetaljer sega, tål stötar och fungerar bra för snäppfästen och klämmor. Guiden för PA12-nylon förklarar materialet mer i detalj.
Noggrannhet och detaljrikedom
För lasersintrad PA 12 är den generella toleransen vi konstruerar efter ±0,3 % av måttet med en nedre gräns på ±0,3 mm. SLS återger små detaljer, tunna ribbor och text väl och är konsekvent över en hel utskrift. FDM-noggrannheten beror starkt på skrivaren, materialet och inställningarna: en välkalibrerad maskin kan vara mycket bra på små, enkla detaljer, men överhäng, stödstrukturer och munstyckets bredd begränsar fina detaljer. Detaljer i SLS-toleranser och spel.
Yta och utseende
FDM-detaljer visar sina extruderingslinjer, och böjda ytor visar steg; kontaktytor för stödstrukturer är grova. SLS-detaljer får en matt, lätt kornig yta. Vi glasblästrar och polerar varje detalj i en DyeMansion Powershot DUAL, vilket ingår i priset och ger en jämn, sidenmatt yta. Valfri färgning med flytande TCN-färger färgar ytskiktet utan beläggning: alla 61 nyanser i färgkatalogen prissätts direkt i kalkylatorn. Mer i SLS-efterbearbetning och ytfinish.
Kostnad: en detalj jämfört med en utskrift full av detaljer
FDM är svårt att slå för en enkel detalj utskriven på ditt eget skrivbord. Kostnadslogiken för SLS är annorlunda: priset beror främst på volymen av smält material, utrymmet en detalj tar i kammaren och ytbehandlingen. Många detaljer packas i en utskrift, stödstrukturer kostar inget och komplexitet är gratis. Ju mer komplex detaljen är och ju fler detaljer du behöver, desto bättre står sig SLS i jämförelsen. Guiden till kostnad för SLS-3D-utskrift förklarar prisfaktorerna.
Vilken process för vilken detalj?
| Detalj | Rekommenderas | Varför |
|---|---|---|
| Snabb konceptmodell, formkontroll | FDM | Snabbt och billigt, styrka inte avgörande |
| Stort, enkelt fäste eller hölje, ett stycke | FDM eller SLS | FDM om hållfasthet mellan lagren inte är avgörande |
| Höljen med snäppfästen, klämmor | SLS | Seghet och jämn hållfasthet |
| Mekanism utskriven färdigmonterad | SLS | Inga stödstrukturer inuti leder |
| Jiggar, fixturer, borrmallar | SLS | Styvt, segt, exakt och repeterbart |
| Små serier på 10 till några hundra delar | SLS | Nesting, jämn kvalitet, ytbehandling ingår |
| Del med inre kanaler | SLS | Inga stödstrukturer att ta bort; pulver måste kunna komma ut |
Till exempel är borrmallar, jiggar och fixturer och print-in-place-gångjärn typiska SLS-delar.
Och andra pulverprocesser?
SLS är inte den enda pulverbäddsprocessen för nylon. HP Multi Jet Fusion skriver också ut PA 12, men dess delar är gråa på grund av bindemedlet, medan SLS-delar är vita och kan färgas i ljusa och mättade färger. Jämförelsen finns i MJF vs SLS. Hartsutskrift jämförs i SLS vs SLA.
Om du är osäker på vilken process som passar din designavsikt kan specialisterna på prototype.builders hjälpa till med designen och prototypen.
Vanliga frågor
Är SLS starkare än FDM?
För funktionella nylondetaljer är SLS-detaljer i allmänhet mer enhetliga: lagren smälts samman över hela tvärsnittet, medan FDM-detaljer är beroende av bindningen mellan extruderade linjer och är tydligt svagare tvärs över lagren. En välutskriven FDM-detalj i ett starkt filament kan ändå vara tillräcklig för många användningsområden.
Är SLS dyrare än FDM?
För en enskild enkel detalj är FDM oftast billigare. SLS blir konkurrenskraftigt för komplexa detaljer, för flera detaljer samtidigt och för små serier, eftersom många detaljer packas i samma utskriftsjobb och inte behöver några stödstrukturer. Kalkylatorn visar SLS-priset för din detalj direkt.
Behöver SLS stödstrukturer?
Nej. Det osmälta pulvret stöder detaljerna under utskriften. Det möjliggör överhäng, inre kanaler och rörliga enheter som skrivs ut på plats utan att några stödstrukturer behöver tas bort.
Vilket är mest exakt, SLS eller FDM?
SLS är i allmänhet mer konsekvent på komplex geometri. Den generella toleransen vi designar för när det gäller lasersintrad PA 12 är ±0,3 % med en nedre gräns på ±0,3 mm. En välkalibrerad FDM-skrivare kan vara exakt på små, enkla detaljer.
Hur ser en SLS-yta ut jämfört med FDM?
SLS-detaljer har en matt, något kornig yta utan synliga extruderingslinjer. FDM-detaljer visar linjerna från munstycket och trappsteg på böjda ytor. Våra SLS-detaljer är glasblästrade och polerade, vilket ger en jämn satinyta.
När är FDM det bättre valet?
För snabba konceptmodeller, stora enkla detaljer, låga budgetar för enstaka bitar och när du vill skriva ut internt på ditt eget skrivbord. För tuffa funktionella detaljer, komplexa former och små serier är SLS oftast det bättre valet.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris