
SLS vs FDM: Amikor a por legyőzi a filamentet
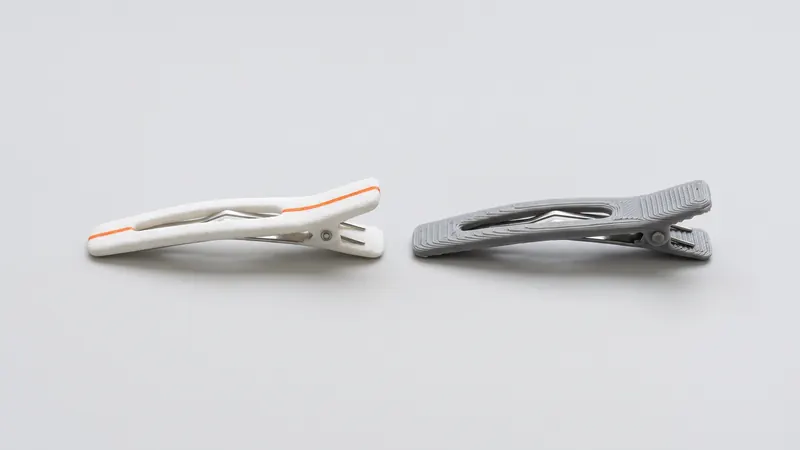
Az FDM (fused deposition modeling, más néven FFF) az a 3D nyomtatás, amelyet a legtöbben ismernek: egy fúvóka sorról sorra rakja le az olvadt filamentet. Az SLS (szelektív lézerszinterezés) nejlonport olvaszt össze egy lézerrel, rétegről rétegre, egy fűtött porágyban. Mindkettő műanyag alkatrészeket készít egy CAD fájlból, de más-más feladatokra alkalmasak. Ez az összehasonlítás megmutatja, miben erős az egyes eljárás, és hogyan döntsön az alkatrésze esetében.
A rövid válasz
Válassza az FDM-et gyors, egyszerű, olcsó koncepciómodellekhez és nagy, egyszerű formákhoz, különösen, ha saját maga nyomtatja őket. Válassza az SLS-t, ha az alkatrésznek működnie kell: bepattanó kötések, kapcsok, házak, konzolok, mechanizmusok, rögzítők és olyan kis sorozatok esetén, amelyeknek alkatrészről alkatrészre ugyanúgy kell kinézniük és viselkedniük.
Hogyan működik a két eljárás
Az FDM megolvaszt egy műanyag filamentet egy fűtött fúvókában, és minden réteget vonalak útvonalaként rajzol meg. A kinyúló részekhez támasztószerkezetekre van szükség, amelyeket kinyomtatnak, majd letörnek. Az alkatrész szilárdsága attól függ, hogy az egyes vonalak mennyire jól kötődnek a szomszédaikhoz és az alattuk lévő réteghez.
Az SLS egy vékony réteg PA 12 port terít el egy fűtött ágyon, és egy lézerrel összeolvasztja az alkatrészek keresztmetszetét. Rétegről rétegre az alkatrészek a porban növekednek, amely megtámasztja őket. Egy EOS FORMIGA P 110 Velocis gépen nyomtatunk, amelynek kamrája 200 × 250 × 330 mm; az EOS 0,12 mm-es rétegeket ad meg a PA 2200 eljáráshoz. Nyomtatás után az alkatrészeket portalanítjuk, homokfújjuk és polírozzuk. Bővebben a Mi az az SLS 3D nyomtatás részben.
Egymás melletti összehasonlítás
| Szempont | SLS (nejlon PA 12) | FDM (szálhúzás) |
|---|---|---|
| Támaszok | Nincs, a por megtartja az alkatrészeket | Szükséges a kinyúló részekhez, kézzel eltávolítva |
| Geometriai szabadság | Nagyon magas: csatornák, rácsszerkezetek, egymásba ágyazott alkatrészek, mozgó szerelvények | Korlátozott a kinyúló részek és a támaszok eltávolítása miatt |
| Rétegek közötti szilárdság | Összeolvasztott keresztmetszetek; mérsékelt különbség az irányok között | Egyértelműen gyengébb a rétegek között |
| Felület | Matt, enyhén szemcsés, nincsenek extrudálási vonalak | Látható vonalak és lépcsők |
| Konzisztencia a sorozatban | Magas: egy nyomtatási feladat minden alkatrészét együtt dolgozzák fel | Nyomtatótól és beállításoktól függ |
| Anyagok | Főleg nejlonok (mi PA 12 anyagot nyomtatunk) | Nagyon széles filamentválaszték |
| Szín | Fehér alap, a felületen keresztül színezve | A filament színe |
| Ideális mennyiség | Egy darabtól a kis sorozatig, sok alkatrész nyomtatási feladatonként | Egyedi darabok és koncepciómodellek |
| Átfutási idő | A kalkulátorban választott szállítási sebesség, utómunkával együtt | Órák a saját nyomtatódon |
Szilárdság és szívósság
Egy FDM alkatrész extrudált vonalak halmaza. Egy vonalon belül az anyag erős; a vonalak és a rétegek között a kötés a gyenge pont. A rétegekre merőlegesen terhelt kapcsok vagy konzolok gyakran egy rétegvonal mentén hasadnak szét.
Az SLS esetében a lézer minden réteg teljes keresztmetszetét összeolvasztja, és a következő réteg erre olvad rá. Még mindig van különbség az irányok között, de kisebb. A PA 2200 esetében az EOS 48 MPa szakítószilárdságot ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen, a szakadási nyúlás pedig 18 % a 4 %-kal szemben. A gyakorlatban az SLS nejlon alkatrészek szívósak, jól bírják az ütéseket, és jól használhatók bepattanó kötésekhez és kapcsokhoz. A PA 12 nejlon útmutató részletesebben is bemutatja az anyagot.
Pontosság és részletesség
A lézerszinterezett PA 12 esetében az általános tűrés, amellyel tervezünk, a méret ±0,3 %-a, ±0,3 mm-es alsó határral. Az SLS jól reprodukálja az apró részleteket, vékony bordákat és szövegeket, és egyenletes minőséget biztosít a teljes nyomtatási feladat során. Az FDM pontossága erősen függ a nyomtatótól, az anyagtól és a beállításoktól: egy jól beállított gép nagyon jó lehet kis, egyszerű alkatrészeknél, de a kinyúlások, a támasztékok és a fúvóka szélessége korlátozza a finom részleteket. Részletek az SLS tűrések és illesztések részben.
Felület és megjelenés
Az FDM alkatrészeken látszanak az extrudálási vonalak, az ívelt felületeken pedig lépcsők mutatkoznak; a támasztékok érintkezési felületei durvák. Az SLS alkatrészek matt, enyhén szemcsés felülettel készülnek. Minden alkatrészt üveggyöngy-szórással és polírozással kezelünk egy DyeMansion Powershot DUAL berendezésben (az ár tartalmazza), ami egyenletes, selyemfényű felületet eredményez. Az opcionális festés TCN folyékony festékekkel bevonat nélkül színezi meg a felületi réteget: a színkatalógus mind a 61 árnyalatának ára azonnal megjelenik a kalkulátorban. További információk az SLS utómunka és felületkezelés részben.
Költségek: egyetlen alkatrész vs. egy alkatrészekkel teli nyomtatási feladat
Az FDM-et nehéz felülmúlni, ha egyetlen egyszerű alkatrészt nyomtat a saját asztalán. Az SLS költséglogikája más: az ár főként az összeolvasztott anyag térfogatától, az alkatrész által a kamrában elfoglalt helytől és a felületkezeléstől függ. Sok alkatrész ágyazható be egyetlen nyomtatási feladatba, a támasztékok nem kerülnek semmibe, és a komplexitás ingyenes. Minél bonyolultabb az alkatrész és minél többre van szüksége, annál jobban megéri az SLS. Az SLS 3D nyomtatás költségei útmutató elmagyarázza az árat befolyásoló tényezőket.
Melyik eljárást melyik alkatrészhez?
| Alkatrész | Ajánlott | Miért |
|---|---|---|
| Gyors koncepciómodell, formaellenőrzés | FDM | Gyors és olcsó, a szilárdság nem kritikus |
| Nagy, egyszerű konzol vagy burkolat, egy darab | FDM vagy SLS | FDM, ha a rétegek közötti szilárdság nem kritikus |
| Bepattanó burkolatok, csatok | SLS | Szívósság és egyenletes szilárdság |
| Összeszerelve nyomtatott mechanizmus | SLS | Nincsenek támasztékok az illesztésekben |
| Készülékek, befogók, fúrósablonok | SLS | Merev, szívós, pontos és megismételhető |
| Kis sorozatok 10-től néhány száz alkatrészig | SLS | Nesting, konzisztencia, utómunka beleértve |
| Belső csatornákkal rendelkező alkatrész | SLS | Nincsenek eltávolítandó támasztékok; a pornak ki kell tudnia ürülni |
Például a fúrósablonok, készülékek és befogók, valamint az egyben nyomtatott zsanérok tipikus SLS alkatrészek.
És a többi poralapú eljárás?
Az SLS nem az egyetlen porágyas eljárás a nejlonhoz. A HP Multi Jet Fusion szintén nyomtat PA 12 anyagot, de az alkatrészei szürkék az olvasztóanyag miatt, míg az SLS alkatrészek fehérek, és világos, valamint telített színekre is festhetők. Az összehasonlítás a MJF vs SLS cikkben található. A műgyantás nyomtatás összehasonlítása az SLS vs SLA cikkben olvasható.
Ha nem biztos benne, hogy melyik eljárás felel meg a tervezési szándékának, a prototype.builders szakemberei segíthetnek a tervezésben és a prototípus elkészítésében.
Gyakran ismételt kérdések
Erősebb az SLS, mint az FDM?
Funkcionális nejlon alkatrészek esetében az SLS alkatrészek általában egyenletesebbek: a rétegek a teljes keresztmetszeten összeolvadnak, míg az FDM alkatrészek az extrudált vonalak közötti kötéstől függenek, és a rétegek mentén egyértelműen gyengébbek. Egy jól kinyomtatott FDM alkatrész erős filamentből még mindig elegendő lehet számos felhasználásra.
Drágább az SLS, mint az FDM?
Egyetlen egyszerű alkatrész esetén az FDM általában olcsóbb. Az SLS összetett alkatrészek, egyszerre több alkatrész és kis sorozatok esetén válik versenyképessé, mivel sok alkatrész egymásba ágyazható egyetlen nyomtatási feladatban, és nincs szükségük támasztékokra. A kalkulátor azonnal megmutatja az alkatrész SLS árát.
Szüksége van az SLS-nek támasztószerkezetekre?
Nem. A meg nem olvadt por megtámasztja az alkatrészeket a nyomtatás során. Ez lehetővé teszi a kinyúló részek, belső csatornák és egyben nyomtatott szerelvények létrehozását a támasztékok eltávolítása nélkül.
Melyik pontosabb, az SLS vagy az FDM?
Az SLS általában egyenletesebb az összetett geometriáknál. A lézerszinterezett PA 12 esetében az általános tűrés, amellyel tervezünk, ±0,3 %, ±0,3 mm-es alsó határral. Egy jól beállított FDM nyomtató is lehet pontos kis, egyszerű alkatrészeknél.
Hogyan néz ki egy SLS felület az FDM-hez képest?
Az SLS alkatrészek matt, enyhén szemcsés felülettel rendelkeznek, látható extrudálási vonalak nélkül. Az FDM alkatrészeken látszanak a fúvóka vonalai és a lépcsőzetesség az ívelt felületeken. SLS alkatrészeinket üveggyönggyel fújjuk és polírozzuk, ami egyenletes, szatén felületet eredményez.
Mikor jobb választás az FDM?
Gyors koncepciómodellekhez, nagy, egyszerű alkatrészekhez, alacsony költségvetésű egyedi darabokhoz, és ha házon belül, a saját asztalán szeretne nyomtatni. Strapabíró funkcionális alkatrészek, összetett formák és kis sorozatok esetén általában az SLS a jobb választás.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat