
SLS naspram FDM: Kada prah pobjeđuje filament
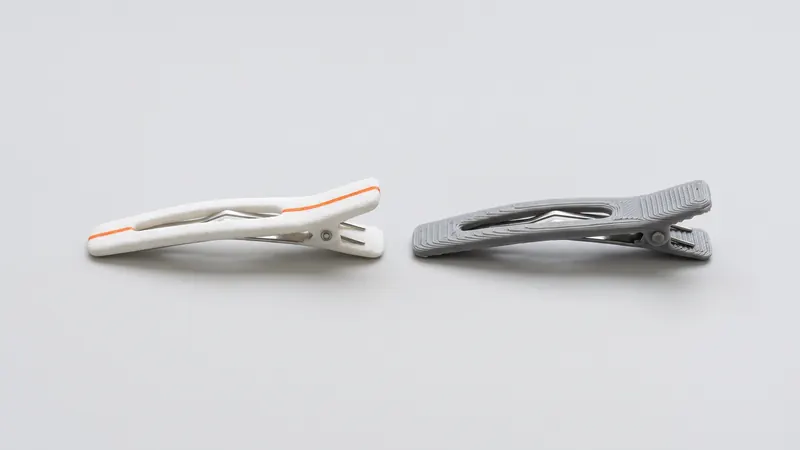
FDM (modeliranje taloženjem rastaljenog materijala, također zvano FFF) je 3D ispis koji većina ljudi poznaje: mlaznica polaže rastaljeni filament liniju po liniju. SLS (selektivno lasersko sinteriranje) stapa najlonski prah pomoću lasera, sloj po sloj, unutar grijanog sloja praha. Oba procesa izrađuju plastične dijelove iz CAD datoteke, ali odgovaraju različitim poslovima. Ova usporedba pokazuje u čemu je svaki proces snažan i kako odlučiti za vaš dio.
Kratak odgovor
Odaberite FDM za brze, jednostavne, jeftine konceptualne modele i velike jednostavne oblike, posebno ako ih sami ispisujete. Odaberite SLS kada dio mora funkcionirati: uskočni spojevi, kopče, kućišta, nosači, mehanizmi, učvršćenja i male serije koje moraju izgledati i ponašati se jednako od dijela do dijela.
Kako rade dva postupka
FDM topi plastični filament u grijanoj mlaznici i iscrtava svaki sloj kao putanju linija. Prevjesi trebaju potporne strukture, koje se ispisuju i zatim odlamaju. Čvrstoća dijela ovisi o tome koliko se dobro svaka linija veže za svoje susjede i za sloj ispod.
SLS nanosi tanki sloj PA 12 praha preko grijanog sloja i stapa poprečni presjek dijelova pomoću lasera. Sloj po sloj, dijelovi rastu unutar praha koji ih podupire. Ispisujemo na EOS FORMIGA P 110 Velocis s komorom od 200 × 250 × 330 mm; EOS navodi slojeve od 0,12 mm za proces PA 2200. Nakon ispisa, dijelovi se čiste od praha, sačmare i poliraju. Više u Što je SLS 3D ispis.
Usporedba jedan pored drugog
| Kriterij | SLS (najlon PA 12) | FDM (filament) |
|---|---|---|
| Potpore | Nema ih, prah nosi dijelove | Potrebne za prevjese, uklanjaju se ručno |
| Geometrijska sloboda | Vrlo visoka: kanali, rešetke, ugniježđeni dijelovi, pokretni sklopovi | Ograničena prevjesima i uklanjanjem potpora |
| Čvrstoća kroz slojeve | Stopljeni poprečni presjeci; umjerena razlika između smjerova | Jasno slabija kroz slojeve |
| Površina | Mat, blago zrnato, bez linija ekstruzije | Vidljive linije i stepenasti prijelazi |
| Konzistentnost u seriji | Visoka: svi dijelovi zadatka ispisa obrađuju se zajedno | Ovisi o pisaču i postavkama |
| Materijali | Uglavnom najloni (mi ispisujemo PA 12) | Vrlo širok raspon filamenata |
| Boja | Bijela baza, obojeno kroz površinu | Boja filamenta |
| Optimalna količina | Od jednog dijela do malih serija, mnogo dijelova po zadatku ispisa | Pojedinačni komadi i konceptualni modeli |
| Vrijeme isporuke | Brzina isporuke odabrana u kalkulatoru, završna obrada uključena | Sati na vlastitom pisaču |
Čvrstoća i žilavost
FDM dio je hrpa ekstrudiranih linija. Unutar linije materijal je čvrst; između linija i između slojeva, veza je slaba točka. Kopče ili nosači opterećeni poprečno na slojeve često pucaju duž linije sloja.
U SLS-u, laser stapa cijeli poprečni presjek svakog sloja, a sljedeći sloj se stapa na njega. Još uvijek postoji razlika između smjerova, ali je manja. Za PA 2200, EOS navodi vlačnu čvrstoću od 48 MPa unutar slojeva i 42 MPa poprečno na njih, te istezanje pri prekidu od 18 % naspram 4 %. U praksi, SLS najlonski dijelovi su žilavi, mogu podnijeti udarce i dobro funkcioniraju za uskočne spojeve i kopče. Vodič za PA12 najlon detaljnije objašnjava materijal.
Točnost i detalji
Za laserski sinterirani PA 12 opća tolerancija prema kojoj dizajniramo je ±0,3 % dimenzije s donjom granicom od ±0,3 mm. SLS dobro reproducira male značajke, tanka rebra i tekst te je dosljedan tijekom cijelog posla ispisa. FDM točnost snažno ovisi o pisaču, materijalu i postavkama: dobro podešen stroj može biti vrlo dobar na malim, jednostavnim dijelovima, ali prevjesi, potpore i širina mlaznice ograničavaju fine detalje. Detalji u SLS tolerancije i zračnosti.
Površina i izgled
FDM dijelovi pokazuju svoje linije ekstruzije, a zakrivljene površine pokazuju stepenice; kontaktna područja potpora su gruba. SLS dijelovi izlaze s mat, blago zrnatom površinom. Svaki dio sačmarimo staklenim kuglicama i poliramo u DyeMansion Powershot DUAL, što je uključeno u cijenu, a daje ravnomjeran satenski završetak. Opcijsko bojenje TCN tekućim bojama boji površinski sloj bez premaza: svih 61 nijansi iz kataloga boja trenutno se procjenjuje u kalkulatoru. Više u SLS naknadna obrada i završna obrada površine.
Trošak: jedan dio naspram posla ispisa punog dijelova
FDM je teško nadmašiti za jedan jednostavan dio ispisan na vlastitom stolu. Logika troškova SLS-a je drugačija: cijena ovisi uglavnom o volumenu stopljenog materijala, prostoru koji dio zauzima u komori i završnoj obradi. Mnogi dijelovi su ugniježđeni u jednom poslu ispisa, potpore ne koštaju ništa, a složenost je besplatna. Što je dio složeniji i što vam više dijelova treba, to je SLS isplativiji. Vodič za troškove SLS 3D ispisa objašnjava pokretače cijena.
Koji proces za koji dio?
| Dio | Preporučeno | Zašto |
|---|---|---|
| Brzi konceptualni model, provjera oblika | FDM | Brzo i jeftino, čvrstoća nije kritična |
| Veliki, jednostavni nosač ili poklopac, jedan komad | FDM ili SLS | FDM ako čvrstoća između slojeva nije kritična |
| Kućišta s uskočnim spojevima, kopče | SLS | Žilavost i ravnomjerna čvrstoća |
| Mehanizam isprintan u sastavljenom stanju | SLS | Bez potpornja unutar zglobova |
| Naprave, stege, šablone za bušenje | SLS | Kruto, žilavo, precizno i ponovljivo |
| Male serije od 10 do nekoliko stotina dijelova | SLS | Gniježđenje, dosljednost, uključena završna obrada |
| Dio s unutarnjim kanalima | SLS | Bez potpornja za uklanjanje; prah mora moći izaći |
Na primjer, šablone za bušenje, naprave i stege te šarke isprintane u komadu tipični su SLS dijelovi.
A ostali procesi s prahom?
SLS nije jedini proces s prahom za najlon. HP Multi Jet Fusion također printa PA 12, ali njegovi su dijelovi sivi zbog sredstva za stapanje, dok su SLS dijelovi bijeli i primaju boje u svijetlim i zasićenim nijansama. Usporedba se nalazi u MJF vs SLS. Printanje smolom uspoređeno je u SLS vs SLA.
Ako niste sigurni koji proces odgovara vašoj dizajnerskoj namjeri, stručnjaci na prototype.builders mogu vam pomoći s dizajnom i prototipom.
Česta pitanja
Je li SLS čvršći nego FDM?
Za funkcionalne najlonske dijelove, SLS dijelovi su općenito ujednačeniji: slojevi su stopljeni preko cijelog presjeka, dok FDM dijelovi ovise o vezi između ekstrudiranih linija i jasno su slabiji preko slojeva. Dobro isprintan FDM dio od čvrstog filamenta i dalje može biti dovoljan za mnoge primjene.
Je li SLS skuplji nego FDM?
Za jedan jednostavan dio, FDM je obično jeftiniji. SLS postaje konkurentan za složene dijelove, za više dijelova odjednom i za male serije, jer je mnogo dijelova smješteno u jedan posao printanja i ne trebaju potpornje. Kalkulator trenutno prikazuje SLS cijenu vašeg dijela.
Treba li SLS potporne strukture?
Ne. Nestopljeni prah podupire dijelove tijekom printanja. To omogućuje prevjese, unutarnje kanale i sklopove isprintane u komadu bez potrebe za uklanjanjem potpornja.
Što je preciznije, SLS ili FDM?
SLS je općenito dosljedniji na složenoj geometriji. Opća tolerancija prema kojoj dizajniramo za laserski sinteriran PA 12 iznosi ±0,3 % s donjom granicom od ±0,3 mm. Dobro podešen FDM printer može biti precizan na malim, jednostavnim dijelovima.
Kako izgleda SLS površina u usporedbi s FDM?
SLS dijelovi imaju mat, blago zrnatu površinu bez vidljivih linija ekstruzije. FDM dijelovi pokazuju linije mlaznice i stepenice na zakrivljenim površinama. Naši SLS dijelovi su sačmareni staklenim kuglicama i polirani, što daje ravnomjernu satensku površinu.
Kada je FDM bolji izbor?
Za brze konceptualne modele, velike jednostavne dijelove, niske budžete za pojedinačne komade i kada želite printati interno na vlastitom stolu. Za čvrste funkcionalne dijelove, složene oblike i male serije, SLS je obično bolji izbor.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu