
SLS vs FDM: Cuándo el polvo supera al filamento
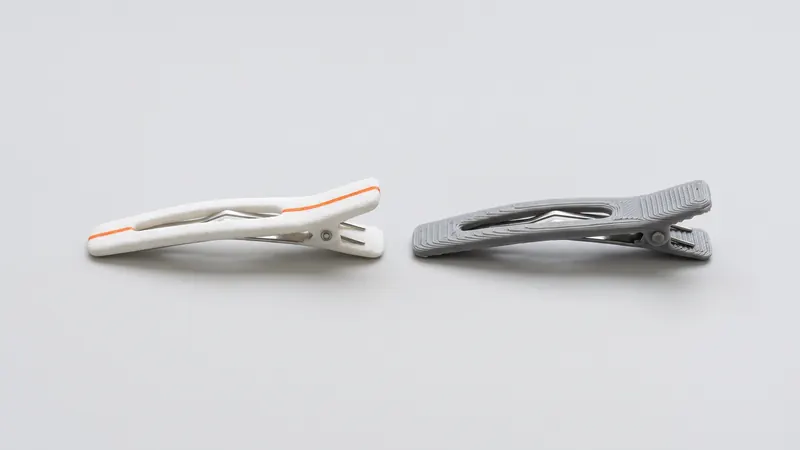
FDM (modelado por deposición fundida, también llamado FFF) es la impresión 3D que la mayoría de la gente conoce: una boquilla deposita filamento fundido línea por línea. SLS (sinterizado selectivo por láser) funde polvo de nailon con un láser, capa por capa, dentro de un lecho de polvo calentado. Ambos fabrican piezas de plástico a partir de un archivo CAD, pero se adaptan a diferentes trabajos. Esta comparación muestra en qué destaca cada proceso y cómo decidir para su pieza.
La respuesta corta
Elija FDM para modelos conceptuales rápidos, sencillos y de bajo coste, y para formas grandes y simples, especialmente si los imprime usted mismo. Elija SLS cuando la pieza tenga que funcionar: encajes a presión, clips, carcasas, soportes, mecanismos, fijaciones y series pequeñas que deben verse y comportarse igual de una pieza a otra.
Cómo funcionan los dos procesos
FDM funde un filamento de plástico en una boquilla calentada y dibuja cada capa como una trayectoria de líneas. Los voladizos necesitan estructuras de soporte, que se imprimen y luego se rompen. La resistencia de la pieza depende de lo bien que cada línea se adhiera a sus vecinas y a la capa inferior.
SLS esparce una fina capa de polvo de PA 12 sobre un lecho calentado y funde la sección transversal de las piezas con un láser. Capa tras capa, las piezas crecen dentro del polvo, que las soporta. Imprimimos en una EOS FORMIGA P 110 Velocis con una cámara de 200 × 250 × 330 mm; EOS indica capas de 0,12 mm para el proceso PA 2200. Después de la impresión, las piezas se despolvorean, se granallan y se pulen. Más en Qué es la impresión 3D SLS.
Comparativa lado a lado
| Criterio | SLS (nailon PA 12) | FDM (filamento) |
|---|---|---|
| Soportes | Ninguno, el polvo soporta las piezas | Necesario para voladizos, se retira a mano |
| Libertad geométrica | Muy alta: canales, celosías, piezas anidadas, ensamblajes móviles | Limitada por los voladizos y la eliminación de soportes |
| Resistencia a través de las capas | Secciones transversales fundidas; diferencia moderada entre direcciones | Claramente más débil a través de las capas |
| Superficie | Mate, ligeramente granulado, sin líneas de extrusión | Líneas y escalones visibles |
| Consistencia en una serie | Alta: todas las piezas de un trabajo de impresión se procesan juntas | Depende de la impresora y la configuración |
| Materiales | Principalmente nailon (imprimimos PA 12) | Gama muy amplia de filamentos |
| Color | Base blanca, teñida a través de la superficie | Color del filamento |
| Cantidad óptima | Desde una pieza hasta series pequeñas, muchas piezas por trabajo de impresión | Piezas únicas y modelos conceptuales |
| Plazo de entrega | Velocidad de entrega elegida en la calculadora, acabado incluido | Horas en su propia impresora |
Resistencia y tenacidad
Una pieza de FDM es una pila de líneas extruidas. Dentro de una línea, el material es resistente; entre las líneas y entre las capas, la unión es el punto débil. Los clips o soportes sometidos a carga a través de las capas a menudo se parten a lo largo de una línea de capa.
En SLS, el láser funde toda la sección transversal de cada capa, y la siguiente capa se funde sobre ella. Todavía hay una diferencia entre direcciones, pero es menor. Para el PA 2200, EOS indica una resistencia a la tracción de 48 MPa dentro de las capas y 42 MPa a través de ellas, y un alargamiento a la rotura del 18 % frente al 4 %. En la práctica, las piezas de nailon SLS son resistentes, pueden soportar impactos y funcionan bien para encajes a presión y clips. La guía de nailon PA12 explica el material con más detalle.
Precisión y detalle
Para el PA 12 sinterizado por láser, la tolerancia general con la que diseñamos es del ±0,3 % de la dimensión con un límite inferior de ±0,3 mm. SLS reproduce bien las características pequeñas, las nervaduras finas y el texto, y es consistente en todo un trabajo de impresión. La precisión de FDM depende en gran medida de la impresora, el material y la configuración: una máquina bien ajustada puede ser muy buena en piezas pequeñas y simples, pero los voladizos, los soportes y el ancho de la boquilla limitan los detalles finos. Detalles en Tolerancias y holguras de SLS.
Superficie y apariencia
Las piezas de FDM muestran sus líneas de extrusión, y las superficies curvas muestran escalones; las áreas de contacto de los soportes son ásperas. Las piezas de SLS salen con una superficie mate y ligeramente granulada. Granallamos con perlas de vidrio y pulimos cada pieza en una DyeMansion Powershot DUAL, incluido en el precio, lo que proporciona un acabado satinado uniforme. El teñido opcional con tintes líquidos TCN colorea la capa superficial sin recubrimiento: los 61 tonos del catálogo de colores se cotizan al instante en la calculadora. Más información en Postprocesamiento y acabado superficial de SLS.
Costo: una pieza frente a un trabajo de impresión lleno de piezas
FDM es difícil de superar para una pieza simple impresa en su propio escritorio. La lógica de costos de SLS es diferente: el precio depende principalmente del volumen de material fundido, el espacio que ocupa una pieza en la cámara y el acabado. Muchas piezas se anidan en un solo trabajo de impresión, los soportes no cuestan nada y la complejidad es gratuita. Cuanto más compleja sea la pieza y más piezas necesite, mejor será la comparación con SLS. La guía sobre el costo de impresión 3D SLS explica los factores que determinan el precio.
¿Qué proceso para qué pieza?
| Pieza | Recomendado | Por qué |
|---|---|---|
| Modelo conceptual rápido, comprobación de forma | FDM | Rápido y barato, la resistencia no es crítica |
| Soporte o cubierta grande y simple, una sola pieza | FDM o SLS | FDM si la resistencia entre capas no es crítica |
| Carcasas con ajuste a presión, clips | SLS | Tenacidad y resistencia uniforme |
| Mecanismo impreso ensamblado | SLS | Sin soportes dentro de las articulaciones |
| Guías, fijaciones, plantillas de perforación | SLS | Rígido, tenaz, preciso y repetible |
| Series pequeñas de 10 a unos cientos de piezas | SLS | Anidamiento, consistencia, acabado incluido |
| Pieza con canales internos | SLS | Sin soportes que retirar; el polvo debe poder escapar |
Por ejemplo, las plantillas de perforación, guías y fijaciones y las bisagras impresas in situ son piezas típicas de SLS.
¿Y otros procesos de polvo?
SLS no es el único proceso de lecho de polvo para nailon. HP Multi Jet Fusion también imprime PA 12, pero sus piezas son grises debido al agente de fusión, mientras que las piezas de SLS son blancas y admiten tintes en colores claros y saturados. La comparación está en MJF vs SLS. La impresión en resina se compara en SLS vs SLA.
Si no está seguro de qué proceso se adapta a su intención de diseño, los especialistas de prototype.builders pueden ayudarle con el diseño y el prototipo.
Preguntas frecuentes
¿Es el SLS más resistente que el FDM?
Para piezas funcionales de nailon, las piezas de SLS son generalmente más uniformes: las capas se fusionan en toda la sección transversal, mientras que las piezas de FDM dependen de la unión entre las líneas extruidas y son claramente más débiles a través de las capas. Una pieza de FDM bien impresa en un filamento resistente aún puede ser suficiente para muchos usos.
¿Es el SLS más caro que el FDM?
Para una sola pieza sencilla, el FDM suele ser más barato. El SLS se vuelve competitivo para piezas complejas, para varias piezas a la vez y para series pequeñas, porque muchas piezas se anidan en un solo trabajo de impresión y no necesitan soportes. La calculadora muestra el precio de SLS de su pieza al instante.
¿Necesita el SLS estructuras de soporte?
No. El polvo no fusionado soporta las piezas durante la impresión. Eso permite voladizos, canales internos y ensamblajes impresos en su lugar sin necesidad de retirar ningún soporte.
¿Cuál es más preciso, el SLS o el FDM?
El SLS es generalmente más consistente en geometrías complejas. La tolerancia general para la que diseñamos en PA 12 sinterizado por láser es de ±0,3 % con un límite inferior de ±0,3 mm. Una impresora FDM bien ajustada puede ser precisa en piezas pequeñas y sencillas.
¿Cómo se ve una superficie de SLS en comparación con la de FDM?
Las piezas de SLS tienen una superficie mate y ligeramente granulada sin líneas de extrusión visibles. Las piezas de FDM muestran las líneas de la boquilla y escalones en las superficies curvas. Nuestras piezas de SLS se someten a un granallado con esferas de vidrio y se pulen, lo que proporciona una superficie satinada uniforme.
¿Cuándo es el FDM la mejor opción?
Para modelos conceptuales rápidos, piezas grandes y sencillas, presupuestos bajos para piezas únicas y cuando desea imprimir internamente en su propio escritorio. Para piezas funcionales resistentes, formas complejas y series pequeñas, el SLS suele ser la mejor opción.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo