
SLS vs FDM: Wann Pulver das Filament schlägt
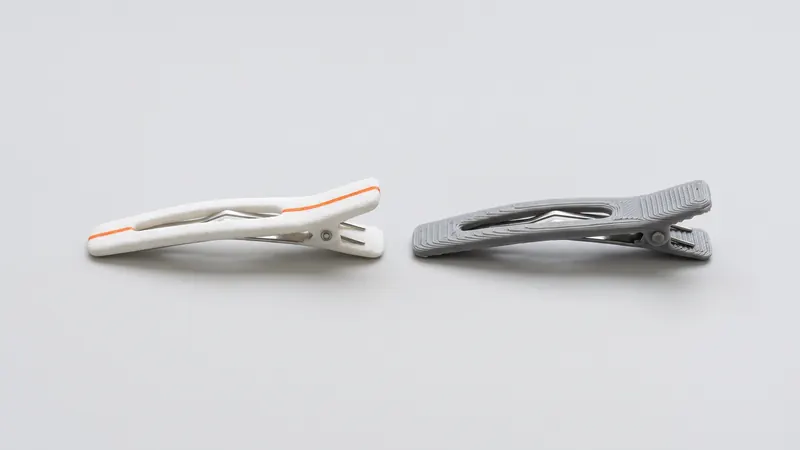
FDM (Fused Deposition Modeling, auch FFF) ist der 3D-Druck, den die meisten kennen: Eine Düse legt geschmolzenes Filament Bahn für Bahn ab. SLS (selektives Lasersintern) verschmilzt Nylonpulver mit einem Laser Schicht für Schicht in einem beheizten Pulverbett. Beide machen aus einer CAD-Datei Kunststoffteile, eignen sich aber für unterschiedliche Aufgaben. Dieser Vergleich zeigt, wo jedes Verfahren stark ist und wie Sie für Ihr Teil entscheiden.
Die kurze Antwort
Wählen Sie FDM für schnelle, einfache und günstige Konzeptmodelle und große, einfache Formen, vor allem wenn Sie selbst drucken. Wählen Sie SLS, wenn das Teil funktionieren muss: Schnappverbindungen, Clips, Gehäuse, Halter, Mechanismen, Vorrichtungen und Kleinserien, die von Teil zu Teil gleich aussehen und sich gleich verhalten müssen.
Wie die beiden Verfahren funktionieren
FDM schmilzt ein Kunststofffilament in einer beheizten Düse und zeichnet jede Schicht als Bahnen. Überhänge brauchen Stützstrukturen, die mitgedruckt und danach abgebrochen werden. Die Festigkeit des Teils hängt davon ab, wie gut jede Bahn mit ihren Nachbarn und der Schicht darunter verbunden ist.
SLS trägt eine dünne Schicht PA-12-Pulver auf ein beheiztes Bett auf und verschmilzt den Querschnitt der Teile mit einem Laser. Schicht für Schicht wachsen die Teile im Pulver, das sie stützt. Wir drucken auf einer EOS FORMIGA P 110 Velocis mit einem Bauraum von 200 × 250 × 330 mm; EOS gibt für den PA-2200-Prozess Schichten von 0,12 mm an. Nach dem Druck werden die Teile entpulvert, gestrahlt und poliert. Mehr unter Was ist SLS-3D-Druck.
Direkter Vergleich
| Kriterium | SLS (Nylon PA 12) | FDM (Filament) |
|---|---|---|
| Stützstrukturen | Keine, das Pulver trägt die Teile | Für Überhänge nötig, von Hand entfernt |
| Gestaltungsfreiheit | Sehr hoch: Kanäle, Gitterstrukturen, verschachtelte Teile, bewegliche Baugruppen | Begrenzt durch Überhänge und Stützenentfernung |
| Festigkeit quer zu den Schichten | Verschmolzene Querschnitte; mäßiger Unterschied zwischen den Richtungen | Quer zu den Schichten deutlich schwächer |
| Oberfläche | Matt, leicht körnig, keine Extrusionsbahnen | Sichtbare Bahnen und Stufen |
| Gleichmäßigkeit in der Serie | Hoch: alle Teile eines Druckauftrags werden gemeinsam bearbeitet | Abhängig von Drucker und Einstellungen |
| Werkstoffe | Hauptsächlich Polyamide (wir drucken PA 12) | Sehr große Auswahl an Filamenten |
| Farbe | Weiße Basis, durch die Randschicht gefärbt | Farbe des Filaments |
| Ideale Stückzahl | Ein Teil bis Kleinserie, viele Teile pro Druckauftrag | Einzelteile und Konzeptmodelle |
| Vorlaufzeit | Liefergeschwindigkeit im Kalkulator gewählt, Nachbearbeitung inklusive | Stunden auf dem eigenen Drucker |
Festigkeit und Zähigkeit
Ein FDM-Teil ist ein Stapel extrudierter Bahnen. Innerhalb einer Bahn ist der Werkstoff fest; zwischen den Bahnen und zwischen den Schichten ist die Verbindung die Schwachstelle. Clips oder Halter, die quer zu den Schichten belastet werden, reißen oft entlang einer Schichtlinie.
Bei SLS verschmilzt der Laser den ganzen Querschnitt jeder Schicht, und die nächste Schicht verschmilzt mit ihr. Ein Unterschied zwischen den Richtungen bleibt, aber er ist kleiner. Für PA 2200 gibt EOS eine Zugfestigkeit von 48 MPa in den Schichten und 42 MPa quer dazu an sowie eine Bruchdehnung von 18 % gegenüber 4 %. In der Praxis sind SLS-Nylonteile zäh, vertragen Stöße und eignen sich gut für Schnappverbindungen und Clips. Der PA12-Nylon-Leitfaden erklärt den Werkstoff ausführlicher.
Genauigkeit und Details
Für lasergesintertes PA 12 legen wir eine Allgemeintoleranz von ±0,3 % des Maßes mit einer Untergrenze von ±0,3 mm zugrunde. SLS bildet kleine Details, dünne Rippen und Schrift gut ab und ist über einen Druckauftrag hinweg gleichmäßig. Die Genauigkeit von FDM hängt stark von Drucker, Werkstoff und Einstellungen ab: Eine gut eingestellte Maschine kann bei kleinen, einfachen Teilen sehr gut sein, doch Überhänge, Stützen und die Düsenbreite begrenzen feine Details. Mehr unter SLS-Toleranzen und Passungen.
Oberfläche und Aussehen
FDM-Teile zeigen ihre Extrusionsbahnen, gekrümmte Flächen zeigen Stufen, und Stützauflageflächen sind rau. SLS-Teile haben eine matte, leicht körnige Oberfläche. Wir glasperlenstrahlen und polieren jedes Teil in einer DyeMansion Powershot DUAL, im Preis inbegriffen, was ein gleichmäßiges seidenmattes Finish ergibt. Das optionale Färben mit Flüssigfarben von TCN färbt die Randschicht ohne Beschichtung: Alle 61 Farbtöne des Farbkatalogs werden im Kalkulator sofort bepreist. Mehr unter SLS-Nachbearbeitung und Oberflächenfinish.
Kosten: ein Teil gegen einen Druckauftrag voller Teile
Für ein einfaches Teil vom eigenen Schreibtisch ist FDM kaum zu schlagen. Die Kostenlogik von SLS ist anders: Der Preis hängt vor allem vom Volumen des verschmolzenen Materials, vom Platz des Teils im Bauraum und von der Nachbearbeitung ab. Viele Teile werden in einem Druckauftrag verschachtelt, Stützen kosten nichts, Komplexität ist kostenlos. Je komplexer das Teil und je mehr Teile Sie brauchen, desto besser schneidet SLS ab. Der Leitfaden zu den 3D-Druck Kosten bei SLS erklärt die Preisfaktoren.
Welches Verfahren für welches Teil?
| Teil | Empfohlen | Warum |
|---|---|---|
| Schnelles Konzeptmodell, Formprüfung | FDM | Schnell und günstig, Festigkeit nicht entscheidend |
| Großer, einfacher Halter oder Deckel, ein Stück | FDM oder SLS | FDM, wenn die Festigkeit quer zu den Schichten unkritisch ist |
| Gehäuse mit Schnappverbindung, Clips | SLS | Zähigkeit und gleichmäßige Festigkeit |
| Fertig montiert gedruckter Mechanismus | SLS | Keine Stützen in den Gelenken |
| Vorrichtungen, Spannmittel, Bohrschablonen | SLS | Steif, zäh, genau und wiederholbar |
| Kleinserie von 10 bis einigen hundert Teilen | SLS | Verschachtelung, Gleichmäßigkeit, Nachbearbeitung inklusive |
| Teil mit inneren Kanälen | SLS | Keine Stützen zu entfernen; das Pulver muss herauskommen können |
Bohrschablonen und Vorrichtungen und Print-in-Place-Scharniere sind zum Beispiel typische SLS-Teile.
Und andere Pulververfahren?
SLS ist nicht das einzige Pulverbettverfahren für Nylon. HP Multi Jet Fusion druckt ebenfalls PA 12, doch die Teile sind wegen des Fusing Agents grau, während SLS-Teile weiß sind und helle wie gesättigte Farben annehmen. Der Vergleich steht unter MJF vs SLS. Den Harzdruck vergleicht SLS vs SLA.
Wenn Sie unsicher sind, welches Verfahren zu Ihrer Konstruktionsabsicht passt, helfen die Spezialisten von prototype.builders bei Konstruktion und Prototyp.
Häufig gestellte Fragen
Ist SLS fester als FDM?
Für funktionale Nylonteile sind SLS-Teile in der Regel gleichmäßiger: Die Schichten sind über den ganzen Querschnitt verschmolzen, während FDM-Teile von der Verbindung zwischen den extrudierten Bahnen abhängen und quer zu den Schichten deutlich schwächer sind. Ein gut gedrucktes FDM-Teil aus einem festen Filament kann für viele Anwendungen trotzdem ausreichen.
Ist SLS teurer als FDM?
Für ein einzelnes einfaches Teil ist FDM meist günstiger. SLS wird bei komplexen Teilen, mehreren Teilen auf einmal und Kleinserien konkurrenzfähig, weil viele Teile in einem Druckauftrag verschachtelt werden und keine Stützen brauchen. Der Kalkulator zeigt den SLS-Preis Ihres Teils sofort.
Braucht SLS Stützstrukturen?
Nein. Das nicht verschmolzene Pulver stützt die Teile während des Drucks. So sind Überhänge, innere Kanäle und fertig montiert gedruckte Baugruppen ohne Stützenentfernung möglich.
Was ist genauer, SLS oder FDM?
SLS ist bei komplexer Geometrie in der Regel gleichmäßiger. Die Allgemeintoleranz, die wir für lasergesintertes PA 12 zugrunde legen, beträgt ±0,3 % mit einer Untergrenze von ±0,3 mm. Ein gut eingestellter FDM-Drucker kann bei kleinen, einfachen Teilen genau sein.
Wie sieht eine SLS-Oberfläche im Vergleich zu FDM aus?
SLS-Teile haben eine matte, leicht körnige Oberfläche ohne sichtbare Extrusionsbahnen. FDM-Teile zeigen die Bahnen der Düse und Stufen auf gekrümmten Flächen. Unsere SLS-Teile werden glasperlengestrahlt und poliert, was eine gleichmäßige seidenmatte Oberfläche ergibt.
Wann ist FDM die bessere Wahl?
Für schnelle Konzeptmodelle, große einfache Teile, kleine Budgets für Einzelstücke und wenn Sie im eigenen Haus am Schreibtisch drucken wollen. Für zähe Funktionsteile, komplexe Formen und Kleinserien ist SLS meist die bessere Wahl.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis