
SLS vs FDM: Wanneer poeder het wint van filament
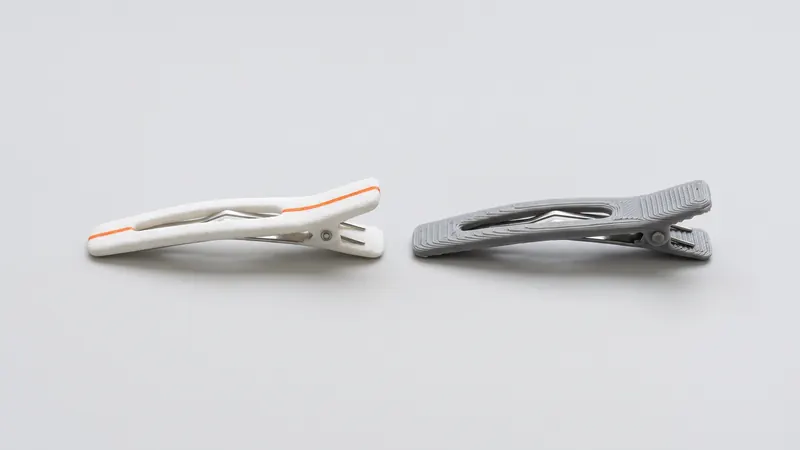
FDM (fused deposition modeling, ook wel FFF genoemd) is het 3D-printen dat de meeste mensen kennen: een spuitmond legt gesmolten filament lijn voor lijn neer. SLS (selective laser sintering) smelt nylonpoeder met een laser, laag voor laag, in een verwarmd poederbed. Beide maken plastic onderdelen van een CAD-bestand, maar ze zijn geschikt voor verschillende taken. Deze vergelijking laat zien waar elk proces sterk in is en hoe u voor uw onderdeel kunt beslissen.
Het korte antwoord
Kies FDM voor snelle, eenvoudige, goedkope conceptmodellen en grote eenvoudige vormen, vooral als u ze zelf print. Kies SLS wanneer het onderdeel moet werken: klikverbindingen, clips, behuizingen, beugels, mechanismen, bevestigingen en kleine series die er van onderdeel tot onderdeel hetzelfde uit moeten zien en zich hetzelfde moeten gedragen.
Hoe de twee processen werken
FDM smelt een plastic filament in een verwarmde spuitmond en tekent elke laag als een pad van lijnen. Overhangen hebben ondersteuningsstructuren nodig, die worden geprint en vervolgens afgebroken. De sterkte van het onderdeel hangt af van hoe goed elke lijn hecht aan zijn buren en aan de laag eronder.
SLS verspreidt een dunne laag PA 12 poeder over een verwarmd bed en smelt de doorsnede van de onderdelen met een laser. Laag na laag groeien de onderdelen in het poeder, dat ze ondersteunt. Wij printen op een EOS FORMIGA P 110 Velocis met een kamer van 200 × 250 × 330 mm; EOS vermeldt lagen van 0,12 mm voor het PA 2200-proces. Na het printen worden de onderdelen ontpoederd, gestraald en gepolijst. Meer in Wat is SLS 3D-printen.
Vergelijking naast elkaar
| Criterium | SLS (nylon PA 12) | FDM (filament) |
|---|---|---|
| Ondersteuning | Geen, het poeder draagt de onderdelen | Nodig voor overhangen, met de hand verwijderd |
| Geometrische vrijheid | Zeer hoog: kanalen, roosters, geneste onderdelen, bewegende samenstellingen | Beperkt door overhangen en het verwijderen van ondersteuning |
| Sterkte tussen de lagen | Gesmolten doorsneden; matig verschil tussen richtingen | Duidelijk zwakker over de lagen heen |
| Oppervlak | Mat, licht korrelig, geen extrusielijnen | Zichtbare lijnen en trapjes |
| Consistentie in een serie | Hoog: alle onderdelen van een printopdracht worden samen verwerkt | Afhankelijk van printer en instellingen |
| Materialen | Voornamelijk nylons (wij printen PA 12) | Zeer breed scala aan filamenten |
| Kleur | Witte basis, door het oppervlak gekleurd | Kleur van het filament |
| Beste oplage | Eén onderdeel tot kleine series, veel onderdelen per printopdracht | Eenmalige stukken en conceptmodellen |
| Doorlooptijd | Leveringssnelheid gekozen in de calculator, inclusief afwerking | Uren op je eigen printer |
Sterkte en taaiheid
Een FDM-onderdeel is een stapel geëxtrudeerde lijnen. Binnen een lijn is het materiaal sterk; tussen lijnen en tussen lagen is de verbinding het zwakke punt. Klemmen of beugels die dwars op de lagen worden belast, splijten vaak langs een laaglijn.
Bij SLS smelt de laser de hele doorsnede van elke laag, en de volgende laag smelt daarop vast. Er is nog steeds een verschil tussen richtingen, maar een kleiner verschil. Voor PA 2200 geeft EOS een treksterkte van 48 MPa binnen de lagen en 42 MPa er dwars op, en een rek bij breuk van 18 % tegenover 4 %. In de praktijk zijn SLS-nylon onderdelen taai, kunnen ze tegen een stootje en werken ze goed voor klikverbindingen en klemmen. De PA12 nylon gids legt het materiaal in meer detail uit.
Nauwkeurigheid en detail
Voor lasergesinterd PA 12 is de algemene tolerantie waar we voor ontwerpen ±0,3 % van de afmeting met een ondergrens van ±0,3 mm. SLS reproduceert kleine kenmerken, dunne ribben en tekst goed en is consistent gedurende een printopdracht. De nauwkeurigheid van FDM hangt sterk af van de printer, het materiaal en de instellingen: een goed afgestelde machine kan heel goed zijn voor kleine, eenvoudige onderdelen, maar overhangen, ondersteuningen en de breedte van de spuitmond beperken fijne details. Details in SLS-toleranties en spelingen.
Oppervlak en uiterlijk
FDM-onderdelen tonen hun extrusielijnen, en gebogen oppervlakken vertonen trapjes; contactvlakken van ondersteuningen zijn ruw. SLS-onderdelen komen eruit met een mat, licht korrelig oppervlak. We stralen en polijsten elk onderdeel met glasparels in een DyeMansion Powershot DUAL, inbegrepen in de prijs, wat een gelijkmatige satijnen afwerking geeft. Optioneel verven met vloeibare TCN-kleurstoffen kleurt de oppervlaktelaag zonder coating: alle 61 tinten van de kleurencatalogus worden direct geprijsd in de calculator. Meer in SLS-nabewerking en oppervlakteafwerking.
Kosten: één onderdeel vs een printopdracht vol onderdelen
FDM is moeilijk te verslaan voor één eenvoudig onderdeel dat op je eigen bureau wordt geprint. De kostenlogica van SLS is anders: de prijs hangt voornamelijk af van het volume van het gesmolten materiaal, de ruimte die een onderdeel inneemt in de kamer en de afwerking. Veel onderdelen worden genest in één printopdracht, ondersteuningen kosten niets en complexiteit is gratis. Hoe complexer het onderdeel en hoe meer onderdelen je nodig hebt, hoe beter SLS uit de vergelijking komt. De gids over SLS 3D-printkosten legt de prijsbepalende factoren uit.
Welk proces voor welk onderdeel?
| Onderdeel | Aanbevolen | Waarom |
|---|---|---|
| Snel conceptmodel, vormcontrole | FDM | Snel en goedkoop, sterkte niet kritiek |
| Grote, eenvoudige beugel of afdekking, uit één stuk | FDM of SLS | FDM als sterkte over de lagen heen niet kritiek is |
| Snap-fit behuizing, clips | SLS | Taaiheid en gelijkmatige sterkte |
| Mechanisme geassembleerd geprint | SLS | Geen supports in verbindingen |
| Mallen, opspanningen, boorsjablonen | SLS | Stijf, taai, nauwkeurig en herhaalbaar |
| Kleine series van 10 tot enkele honderden onderdelen | SLS | Nesting, consistentie, afwerking inbegrepen |
| Onderdeel met interne kanalen | SLS | Geen supports om te verwijderen; poeder moet kunnen ontsnappen |
Bijvoorbeeld boorsjablonen, mallen en opspanningen en print-in-place scharnieren zijn typische SLS-onderdelen.
En andere poederprocessen?
SLS is niet het enige poederbedproces voor nylon. HP Multi Jet Fusion print ook PA 12, maar de onderdelen daarvan zijn grijs vanwege het bindmiddel, terwijl SLS-onderdelen wit zijn en zich laten verven in lichte en verzadigde kleuren. De vergelijking staat in MJF vs SLS. Harsprinten wordt vergeleken in SLS vs SLA.
Als u niet zeker weet welk proces bij uw ontwerpintentie past, kunnen de specialisten van prototype.builders helpen met het ontwerp en het prototype.
Veelgestelde vragen
Is SLS sterker dan FDM?
Voor functionele nylon onderdelen zijn SLS-onderdelen over het algemeen uniformer: de lagen zijn over de gehele doorsnede versmolten, terwijl FDM-onderdelen afhankelijk zijn van de hechting tussen geëxtrudeerde lijnen en duidelijk zwakker zijn over de lagen. Een goed geprint FDM-onderdeel in een sterk filament kan voor veel toepassingen nog steeds voldoende zijn.
Is SLS duurder dan FDM?
Voor een enkel eenvoudig onderdeel is FDM meestal goedkoper. SLS wordt concurrerend voor complexe onderdelen, voor meerdere onderdelen tegelijk en voor kleine series, omdat veel onderdelen in één printopdracht worden genest en geen ondersteuning nodig hebben. De calculator toont direct de SLS-prijs van uw onderdeel.
Heeft SLS ondersteuningsstructuren nodig?
Nee. Het onversmolten poeder ondersteunt de onderdelen tijdens het printen. Dat maakt overhangen, interne kanalen en op hun plaats geprinte assemblages mogelijk zonder dat er ondersteuning verwijderd hoeft te worden.
Wat is nauwkeuriger, SLS of FDM?
SLS is over het algemeen consistenter bij complexe geometrie. De algemene tolerantie waarvoor we ontwerpen bij lasergesinterd PA 12 is ±0,3 % met een ondergrens van ±0,3 mm. Een goed afgestelde FDM-printer kan nauwkeurig zijn bij kleine, eenvoudige onderdelen.
Hoe ziet een SLS-oppervlak eruit in vergelijking met FDM?
SLS-onderdelen hebben een mat, licht korrelig oppervlak zonder zichtbare extrusielijnen. FDM-onderdelen tonen de lijnen van de spuitmond en trapjes op gebogen oppervlakken. Onze SLS-onderdelen worden met glasparels gestraald en gepolijst, wat een egaal satijnen oppervlak geeft.
Wanneer is FDM de betere keuze?
Voor snelle conceptmodellen, grote eenvoudige onderdelen, lage budgetten voor enkele stuks, en wanneer u in-house op uw eigen bureau wilt printen. Voor robuuste functionele onderdelen, complexe vormen en kleine series is SLS meestal de betere keuze.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs