
Hoe sterk is SLS nylon? Sterkte, stijfheid en taaiheid van PA 12
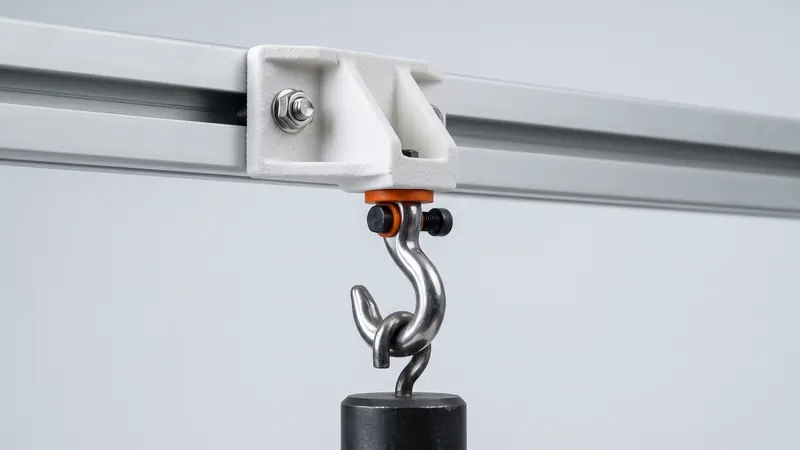
Lasergesinterd nylon wordt gebruikt voor beugels, behuizingen, clips, mallen en machineonderdelen, dus de eerste vraag over een nieuw onderdeel is meestal: zal het houden? Deze gids legt de sterkte van SLS PA 12 in eenvoudige bewoordingen uit, met behulp van de cijfers die EOS publiceert voor het PA 2200 poeder dat we printen, laat zien hoe printrichting, temperatuur en tijd deze beïnvloeden, en geeft praktische regels voor het ontwerpen van onderdelen die belasting dragen.
De cijfers die EOS publiceert
We printen wit PA 12 van EOS's PA 2200 poeder op een EOS FORMIGA P 110 Velocis. EOS publiceert deze waarden voor het materiaal, gemeten op proefstukken:
| Eigenschap (EOS, PA 2200) | Binnen de lagen (XY) | Dwars op de lagen (Z) |
|---|---|---|
| Treksterkte | 48 MPa | 42 MPa |
| Rek bij breuk | 18 % | 4 % |
| Warmtevervormingstemperatuur, 1,80 MPa | 64 °C | |
| Warmtevervormingstemperatuur, 0,45 MPa | 157 °C | |
| Smeltpunt | 176 °C | |
Dit zijn materiaalwaarden voor proefstaven, geen garantie voor elk onderdeel. De sterkte van een echt onderdeel hangt ook af van de geometrie, wanddikte, oriëntatie in de printopdracht, inkepingen en de belasting. Gebruik voor ontwerpberekeningen de materiaalspecificaties en test het kritieke onderdeel.
Wat deze cijfers in de praktijk betekenen
- Treksterkte rond 45 MPa is vergelijkbaar met veel gespuitgiete technische kunststoffen. Haken, beugels en behuizingen met verstandige doorsneden dragen echte belastingen.
- Rek bij breuk van 18 % binnen de lagen betekent dat het materiaal taai is: het buigt voordat het breekt, wat de reden is dat klikverbindingen en clips werken in SLS PA 12.
- 4 % dwars op de lagen is de limiet om te onthouden: kenmerken die buigen zodat de lagen uit elkaar worden getrokken, moeten worden vermeden of anders worden georiënteerd.
- Stijfheid ligt ver onder die van metalen. Dunne wanden buigen merkbaar; ribben en grotere doorsneden maken onderdelen stijf.
Richting: waarom oriëntatie ertoe doet
SLS bouwt onderdelen laag voor laag op. Elke laag wordt over de hele doorsnede versmolten, dus het verschil tussen richtingen is veel kleiner dan bij filamentprinten. Het bestaat echter nog steeds: de hechting tussen lagen is iets zwakker en de rek dwars op de lagen is duidelijk lager. Voor onderdelen die spanning of buiging in één richting dragen, of die moeten klikken, moet de kritieke rek binnen de lagen liggen. De printvoorbereiding kiest de oriëntatie voor de hele printopdracht; als één richting kritiek is voor uw onderdeel, vermeld dit dan bij uw bestelling.
Temperatuur en tijd
Warmte
Zoals alle thermoplasten wordt PA 12 zachter naarmate het warmer wordt. EOS geeft een warmtevervormingstemperatuur van 64 °C onder 1,80 MPa en 157 °C onder 0,45 MPa voor PA 2200. Een licht belaste afdekking in de buurt van een warme motor is prima; een beugel die een zware belasting draagt bij 80 °C niet. Houd belaste onderdelen ruim onder de warmtevervormingstemperatuur die overeenkomt met de spanning in het onderdeel.
Kruip
Onder een constante belasting vervormt nylon langzaam in de loop van de tijd, en sneller wanneer het warm is. Dat is van belang voor perspassingen, klemverbindingen, schroefverbindingen en onderdelen die permanent een belasting dragen. Ontwerp met marge, gebruik metalen inserts of ringen waar schroeven plastic klemmen, en test onderdelen die maandenlang een belasting moeten vasthouden.
Vocht
PA 12 neemt veel minder water op dan PA6 of PA66, dus de sterkte en stijfheid veranderen weinig met de luchtvochtigheid. De vergelijking staat in PA12 vs PA11 vs PA6.
SLS nylon vergeleken met andere geprinte kunststoffen
| Proces en materiaal | Gedrag onder belasting |
|---|---|
| SLS PA 12 | Taai, redelijk uniform in alle richtingen, goed voor clips, beugels, behuizingen, armaturen |
| FDM filament onderdelen | Sterk langs de lijnen, duidelijk zwakker dwars op de lagen; kwaliteit hangt af van printer en instellingen |
| SLA/DLP hars onderdelen | Fijne details en gladde oppervlakken; standaard harsen zijn vaak brozer, speciale harsen variëren |
De vergelijkingen in detail: SLS vs FDM en SLS vs SLA.
Hoe SLS onderdelen te ontwerpen voor belasting
- Gebruik ribben in plaats van dikke blokken. Ribben voegen stijfheid toe met weinig materiaal; massieve blokken voegen gewicht, kosten en krimp toe.
- Rond binnenhoeken af. Scherpe interne hoeken concentreren spanning; afrondingen zijn de goedkoopste sterkte-upgrade.
- Houd wanden gelijkmatig. Een uniforme wanddikte geeft voorspelbare sterkte en nauwkeurige onderdelen.
- Spreid puntbelastingen. Gebruik nokken, ringen of metalen inserts waar schroeven, pennen of haken kracht uitoefenen; zie schroefdraden en heat-set inserts.
- Let op de laagrichting voor buig- en klikkenmerken; zie klikverbindingen.
- Houd rekening met kruip en warmte in permanent belaste of warme onderdelen.
- Test het kritieke onderdeel. Een testprint kost weinig met een directe prijs; een falend onderdeel in het veld kost veel meer.
De algemene regels voor wanden, gaten en minimale kenmerken staan in de SLS ontwerprichtlijnen.
Afwerking en verven verzwakken het onderdeel niet
Elk onderdeel wordt met glasparels gestraald en gepolijst in een DyeMansion Powershot DUAL, inbegrepen in de prijs; volgens DyeMansion verdicht het proces het oppervlak zonder materiaal te verwijderen. Verven met TCN vloeibare kleurstoffen kleurt de oppervlaktelaag, ongeveer 0,2 mm diep in PA 2200 volgens DyeMansion, zonder een coating. Geen van beide stappen is bedoeld om de sterkte van het onderdeel te veranderen.
Impact en vermoeiing
PA 12 is taai: onderdelen hebben de neiging te vervormen voordat ze breken en overleven vallen en stoten die brozere kunststoffen zouden doen barsten. Herhaalde belasting is een ander verhaal. Onderdelen die miljoenen keren buigen, zoals veren of trillende beugels, moeten worden ontworpen met lage rek, royale afrondingen en zonder scherpe inkepingen, en voor gebruik onder realistische omstandigheden worden getest.
Wanneer u het ontwerp moet laten beoordelen
Veiligheidsrelevante onderdelen, onderdelen onder permanente belasting, onderdelen die metaal vervangen en onderdelen dicht bij hun temperatuurlimiet hebben meer nodig dan vuistregels. De specialisten van prototype.builders kunnen de belastingssituatie en de ontwerpintentie met u doornemen. Meer over het materiaal in de PA12 nylon gids.
Veelgestelde vragen
Hoe sterk is SLS nylon PA 12?
Voor PA 2200 geeft EOS een treksterkte van 48 MPa binnen de lagen en 42 MPa er dwars op, en een rek bij breuk van 18 % en 4 %. Dat ligt in het bereik van veel gespuitgiete technische kunststoffen en is voldoende voor beugels, behuizingen, clips en armaturen die zijn ontworpen met ribben en gelijkmatige wanden.
Is SLS sterker dan FDM?
SLS-onderdelen zijn over het algemeen uniformer: elke laag is over de gehele doorsnede versmolten, terwijl FDM-onderdelen afhankelijk zijn van de hechting tussen geëxtrudeerde lijnen en duidelijk zwakker zijn dwars op de lagen. Een goed geprint FDM-onderdeel kan nog steeds voldoende zijn voor lichte belastingen.
Zijn SLS-onderdelen zwakker in één richting?
Ja, enigszins. EOS geeft 48 MPa binnen de lagen en 42 MPa er dwars op voor PA 2200; het verschil in rek bij breuk is groter (18 % tegen 4 %). Onderdelen die buigen of klikken, moeten zo worden georiënteerd dat de kritische rek binnen de lagen valt.
Hoe heet kunnen SLS PA 12-onderdelen worden?
EOS geeft een warmtevervormingstemperatuur voor PA 2200 van 64 °C bij 1,80 MPa en 157 °C bij 0,45 MPa, en een smeltpunt van 176 °C. De stijfheid neemt af naarmate de temperatuur stijgt, dus belaste onderdelen moeten ruim onder deze waarden blijven.
Kan SLS nylon metalen onderdelen vervangen?
Soms, wanneer de belastingen matig zijn en het ontwerp gebruikmaakt van de vrijheid van SLS: ribben, grotere doorsneden, geïntegreerde functies. PA 12 is veel minder stijf dan aluminium of staal, dus een directe kopie van een metalen onderdeel is zelden het juiste ontwerp.
Kruipen SLS-onderdelen onder constante belasting?
Ja, zoals alle thermoplasten vervormt nylon langzaam onder constante belasting, meer bij een hogere temperatuur. Perspassingen, klemverbindingen en onderdelen onder permanente belasting moeten met dat in gedachten worden ontworpen en getest.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs