
Koliko je jak SLS najlon? Čvrstoća, krutost i žilavost PA 12
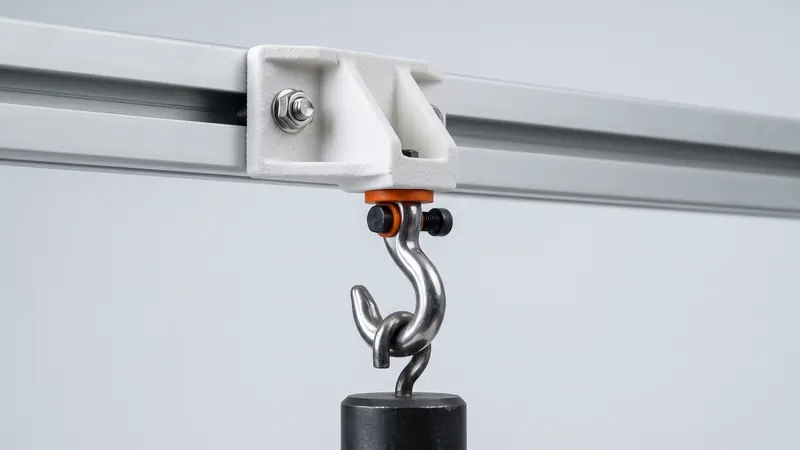
Laserski sinterirani najlon koristi se za nosače, kućišta, kopče, šablone i strojne dijelove, pa je prvo pitanje o novom dijelu obično: hoće li izdržati? Ovaj vodič jednostavnim rječnikom objašnjava čvrstoću SLS PA 12, koristeći brojke koje EOS objavljuje za prah PA 2200 koji ispisujemo, pokazuje kako smjer ispisa, temperatura i vrijeme utječu na njih te daje praktična pravila za dizajniranje dijelova koji nose opterećenje.
Brojke koje EOS objavljuje
Ispisujemo bijeli PA 12 iz EOS-ovog praha PA 2200 na EOS FORMIGA P 110 Velocis. EOS objavljuje ove vrijednosti za materijal, izmjerene na ispitnim uzorcima:
| Svojstvo (EOS, PA 2200) | Unutar slojeva (XY) | Preko slojeva (Z) |
|---|---|---|
| Vlačna čvrstoća | 48 MPa | 42 MPa |
| Istezanje pri lomu | 18 % | 4 % |
| Temperatura toplinske deformacije, 1,80 MPa | 64 °C | |
| Temperatura toplinske deformacije, 0,45 MPa | 157 °C | |
| Talište | 176 °C | |
Ovo su vrijednosti materijala za ispitne šipke, a ne jamstvo za svaki dio. Čvrstoća stvarnog dijela također ovisi o njegovoj geometriji, debljini stijenke, orijentaciji u zadatku ispisa, urezima i slučaju opterećenja. Za proračune dizajna koristite tehnički list materijala i testirajte kritični dio.
Što ove brojke znače u praksi
- Vlačna čvrstoća oko 45 MPa usporediva je s mnogim lijevanim inženjerskim plastikama. Kuke, nosači i kućišta s razumnim presjecima nose stvarna opterećenja.
- Istezanje pri lomu od 18 % unutar slojeva znači da je materijal žilav: savija se prije nego što pukne, zbog čega uskočni spojevi i kopče rade u SLS PA 12.
- 4 % preko slojeva je granica koju treba zapamtiti: značajke koje se savijaju tako da se slojevi razdvajaju treba izbjegavati ili drugačije orijentirati.
- Krutost je daleko ispod metala. Tanki zidovi se primjetno savijaju; rebra i veći presjeci čine dijelove krutima.
Smjer: zašto je orijentacija važna
SLS gradi dijelove sloj po sloj. Svaki sloj je stopljen preko cijelog svog presjeka, pa je razlika između smjerova puno manja nego kod ispisa filamentom. Ipak postoji: veza između slojeva je nešto slabija, a istezanje preko slojeva je jasno manje. Za dijelove koji nose napetost ili savijanje u jednom smjeru, ili koji moraju uskočiti, kritično naprezanje treba ležati unutar slojeva. Priprema ispisa bira orijentaciju za cijeli zadatak ispisa; ako je jedan smjer kritičan za vaš dio, napomenite to prilikom narudžbe.
Temperatura i vrijeme
Toplina
Kao i svi termoplasti, PA 12 postaje mekši kako se zagrijava. EOS navodi temperaturu toplinske deformacije od 64 °C pod 1,80 MPa i 157 °C pod 0,45 MPa za PA 2200. Lagano opterećen poklopac blizu toplog motora je u redu; nosač koji nosi teško opterećenje na 80 °C nije. Držite opterećene dijelove znatno ispod temperature toplinske deformacije koja odgovara naprezanju u dijelu.
Puzanje
Pod stalnim opterećenjem, najlon se s vremenom polako deformira, a brže kada je topao. To je važno za prešane spojeve, stegnute spojeve, vijčane spojeve i dijelove koji trajno nose opterećenje. Dizajnirajte s marginom, koristite metalne umetke ili podloške gdje vijci stežu plastiku i testirajte dijelove koji moraju držati opterećenje mjesecima.
Vlaga
PA 12 apsorbira puno manje vode od PA6 ili PA66, pa se njegova čvrstoća i krutost malo mijenjaju s vlagom. Usporedba je u PA12 vs PA11 vs PA6.
SLS najlon u usporedbi s drugim ispisanim plastikama
| Proces i materijal | Ponašanje pod opterećenjem |
|---|---|
| SLS PA 12 | Žilav, prilično ujednačen u svim smjerovima, dobar za kopče, nosače, kućišta, učvršćenja |
| FDM dijelovi od filamenta | Jaki duž linija, jasno slabiji preko slojeva; kvaliteta ovisi o pisaču i postavkama |
| SLA/DLP dijelovi od smole | Fini detalji i glatke površine; standardne smole su često krhkije, specijalne smole variraju |
Usporedbe u detalje: SLS vs FDM i SLS vs SLA.
Kako dizajnirati SLS dijelove za opterećenje
- Koristite rebra umjesto debelih blokova. Rebra dodaju krutost s malo materijala; čvrsti komadi dodaju težinu, trošak i skupljanje.
- Zaoblite unutarnje kutove. Oštri unutarnji kutovi koncentriraju naprezanje; zaobljenja su najjeftinija nadogradnja čvrstoće.
- Održavajte zidove ravnomjernima. Ujednačena debljina stijenke daje predvidljivu čvrstoću i precizne dijelove.
- Rasporedite točkasta opterećenja. Koristite izbočine, podloške ili metalne umetke gdje vijci, klinovi ili kuke primjenjuju silu; pogledajte navoje i toplinski ugrađene umetke.
- Pazite na smjer slojeva za značajke savijanja i uskočne spojeve; pogledajte uskočne spojeve.
- Uzmite u obzir puzanje i toplinu kod trajno opterećenih ili toplih dijelova.
- Testirajte kritični dio. Probni ispis košta malo uz trenutnu cijenu; dio koji zakaže na terenu košta puno više.
Opća pravila za zidove, rupe i minimalne značajke nalaze se u SLS smjernicama za dizajn.
Završna obrada i bojenje ne slabe dio
Svaki dio je sačmaren staklenim kuglicama i poliran u DyeMansion Powershot DUAL, što je uključeno u cijenu; prema DyeMansionu, proces zbija površinu bez uklanjanja materijala. Bojenje TCN tekućim bojama boji površinski sloj, dubine oko 0,2 mm u PA 2200 prema DyeMansionu, bez premaza. Nijedan korak nije namijenjen promjeni čvrstoće dijela.
Udar i zamor
PA 12 je žilav: dijelovi se obično deformiraju prije nego što puknu i prežive padove i udarce koji bi slomili krhkiju plastiku. Ponavljajuće opterećenje je druga stvar. Dijelovi koji se savijaju milijunima puta, poput opruga ili vibrirajućih nosača, trebali bi biti dizajnirani s niskim naprezanjem, izdašnim zaobljenjima i bez oštrih ureza te testirani u realnim uvjetima prije upotrebe.
Kada zatražiti pregled dizajna
Dijelovi važni za sigurnost, dijelovi pod stalnim opterećenjem, dijelovi koji zamjenjuju metal i dijelovi blizu svoje temperaturne granice trebaju više od osnovnih pravila. Stručnjaci na prototype.builders mogu s vama pregledati slučaj opterećenja i namjeru dizajna. Više o materijalu u vodiču za PA12 najlon.
Česta pitanja
Koliko je čvrst SLS najlon PA 12?
Za PA 2200, EOS navodi vlačnu čvrstoću od 48 MPa unutar slojeva i 42 MPa poprečno na njih, te istezanje pri prekidu od 18 % i 4 %. To je u rangu mnogih lijevanih inženjerskih plastika i dovoljno za nosače, kućišta, kopče i učvršćenja dizajnirana s rebrima i ravnomjernim zidovima.
Je li SLS čvršći nego FDM?
SLS dijelovi su općenito ujednačeniji: svaki sloj je stopljen preko cijelog svog presjeka, dok FDM dijelovi ovise o vezi između ekstrudiranih linija i jasno su slabiji poprečno na slojeve. Dobro isprintan FDM dio i dalje može biti dovoljan za laka opterećenja.
Jesu li SLS dijelovi slabiji u jednom smjeru?
Da, donekle. EOS navodi 48 MPa unutar slojeva i 42 MPa poprečno na njih za PA 2200; razlika u istezanju pri prekidu je veća (18 % naspram 4 %). Dijelovi koji se savijaju ili pucaju trebali bi biti orijentirani tako da kritično naprezanje leži unutar slojeva.
Koliko se mogu zagrijati SLS PA 12 dijelovi?
EOS navodi temperaturu savijanja pod opterećenjem za PA 2200 od 64 °C pri 1,80 MPa i 157 °C pri 0,45 MPa, te točku taljenja od 176 °C. Krutost pada s porastom temperature, pa bi opterećeni dijelovi trebali ostati znatno ispod ovih vrijednosti.
Može li SLS najlon zamijeniti metalne dijelove?
Ponekad, kada su opterećenja umjerena i dizajn koristi slobodu SLS-a: rebra, veće presjeke, integrirane značajke. PA 12 je znatno manje krut od aluminija ili čelika, pa je izravna kopija metalnog dijela rijetko ispravan dizajn.
Puzaju li SLS dijelovi pod stalnim opterećenjem?
Da, kao i svi termoplasti, najlon se polako deformira pod stalnim opterećenjem, više pri višim temperaturama. Prešani spojevi, stegnuti spojevi i dijelovi pod stalnim opterećenjem trebali bi biti dizajnirani i testirani imajući to na umu.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu