
Milyen erős az SLS nejlon? A PA 12 szilárdsága, merevsége és szívóssága
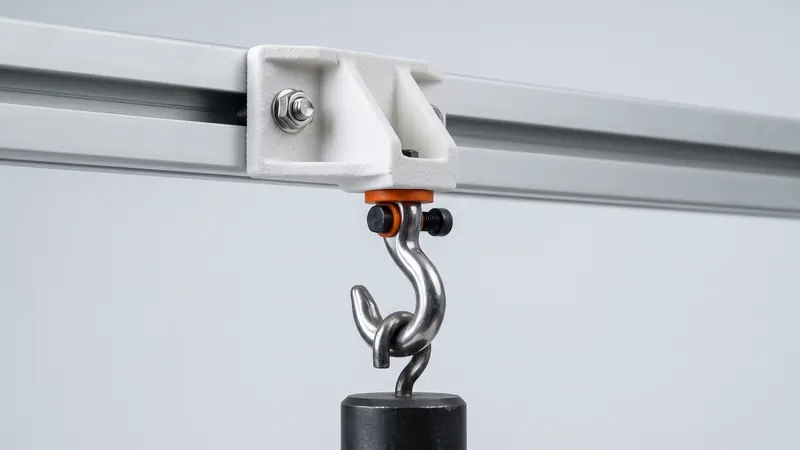
A lézerszinterezett nejlont konzolokhoz, házakhoz, kapcsokhoz, sablonokhoz és gépalkatrészekhez használják, így az első kérdés egy új alkatrésszel kapcsolatban általában az: bírni fogja? Ez az útmutató közérthetően elmagyarázza az SLS PA 12 szilárdságát, felhasználva azokat az adatokat, amelyeket az EOS tesz közzé az általunk nyomtatott PA 2200 porhoz, bemutatja, hogyan befolyásolja ezeket a nyomtatási irány, a hőmérséklet és az idő, valamint gyakorlati szabályokat ad a terhelést viselő alkatrészek tervezéséhez.
Az EOS által közzétett számok
Fehér PA 12-t nyomtatunk az EOS PA 2200 porából egy EOS FORMIGA P 110 Velocis gépen. Az EOS a következő értékeket teszi közzé az anyagra vonatkozóan, próbatesteken mérve:
| Tulajdonság (EOS, PA 2200) | A rétegeken belül (XY) | A rétegekre merőlegesen (Z) |
|---|---|---|
| Szakítószilárdság | 48 MPa | 42 MPa |
| Szakadási nyúlás | 18 % | 4 % |
| Hőhajlási hőmérséklet, 1,80 MPa | 64 °C | |
| Hőhajlási hőmérséklet, 0,45 MPa | 157 °C | |
| Olvadáspont | 176 °C | |
Ezek az anyagértékek próbatestekre vonatkoznak, nem jelentenek garanciát minden alkatrészre. Egy valós alkatrész szilárdsága függ a geometriájától, a falvastagságától, a nyomtatási feladatban elfoglalt tájolásától, a bemetszésektől és a terhelési esettől is. A tervezési számításokhoz használja az anyag adatlapját, és tesztelje a kritikus alkatrészt.
Mit jelentenek ezek a számok a gyakorlatban
- A 45 MPa körüli szakítószilárdság sok fröccsöntött műszaki műanyaggal összemérhető. Az ésszerű keresztmetszetű horgok, konzolok és házak valós terheléseket bírnak el.
- A rétegeken belüli 18 %-os szakadási nyúlás azt jelenti, hogy az anyag szívós: hajlik, mielőtt eltörne, ezért működnek a bepattanó kötések és kapcsok az SLS PA 12-ben.
- A rétegekre merőleges 4 % az a határ, amit érdemes megjegyezni: kerülni kell, vagy másképp kell tájolni azokat a kialakításokat, amelyek úgy hajolnak, hogy a rétegek széthúzódnak.
- A merevség jóval elmarad a fémekétől. A vékony falak észrevehetően meghajlanak; a bordák és a nagyobb keresztmetszetek merevvé teszik az alkatrészeket.
Irány: miért számít a tájolás
Az SLS rétegről rétegre építi fel az alkatrészeket. Minden réteg a teljes keresztmetszetén összeolvad, így az irányok közötti különbség sokkal kisebb, mint a filament nyomtatásnál. Mégis létezik: a rétegek közötti kötés kissé gyengébb, és a rétegekre merőleges nyúlás egyértelműen alacsonyabb. Azoknál az alkatrészeknél, amelyek egy irányban húzást vagy hajlítást viselnek, vagy be kell pattanniuk, a kritikus alakváltozásnak a rétegeken belül kell lennie. A nyomtatás előkészítése során választják ki a tájolást a teljes nyomtatási feladathoz; ha egy irány kritikus az alkatrésze számára, jelezze azt a rendeléskor.
Hőmérséklet és idő
Hő
Mint minden hőre lágyuló műanyag, a PA 12 is lágyabbá válik, ahogy melegszik. Az EOS a PA 2200 esetében 64 °C-os hőhajlási hőmérsékletet ad meg 1,80 MPa terhelés mellett, és 157 °C-ot 0,45 MPa mellett. Egy enyhén terhelt burkolat egy meleg motor közelében rendben van; egy 80 °C-on nagy terhelést viselő konzol viszont nem. Tartsa a terhelt alkatrészeket jóval az alkatrészben lévő feszültségnek megfelelő hőhajlási hőmérséklet alatt.
Kúszás
Állandó terhelés alatt a nejlon idővel lassan deformálódik, melegben pedig gyorsabban. Ez számít a sajtolt illesztéseknél, szorítókötéseknél, csavarkötéseknél és a tartósan terhelést viselő alkatrészeknél. Tervezzen ráhagyással, használjon fémbetéteket vagy alátéteket ott, ahol a csavarok műanyagot szorítanak, és tesztelje azokat az alkatrészeket, amelyeknek hónapokig kell terhelést elviselniük.
Nedvesség
A PA 12 sokkal kevesebb vizet szív fel, mint a PA6 vagy a PA66, így szilárdsága és merevsége alig változik a páratartalommal. Az összehasonlítás a PA12 vs PA11 vs PA6 cikkben található.
Az SLS nejlon összehasonlítása más nyomtatott műanyagokkal
| Eljárás és anyag | Viselkedés terhelés alatt |
|---|---|
| SLS PA 12 | Szívós, minden irányban meglehetősen egyenletes, jó kapcsokhoz, konzolokhoz, házakhoz, rögzítőkhöz |
| FDM filament alkatrészek | Erős a vonalak mentén, egyértelműen gyengébb a rétegekre merőlegesen; a minőség a nyomtatótól és a beállításoktól függ |
| SLA/DLP műgyanta alkatrészek | Finom részletek és sima felületek; a standard műgyanták gyakran törékenyebbek, a speciális műgyanták változóak |
Az összehasonlítások részletesen: SLS vs FDM és SLS vs SLA.
Hogyan tervezzünk SLS alkatrészeket terhelésre
- Használjon bordákat vastag tömbök helyett. A bordák kevés anyaggal növelik a merevséget; a tömör darabok növelik a súlyt, a költségeket és a zsugorodást.
- Kerekítse le a belső sarkokat. Az éles belső sarkok koncentrálják a feszültséget; a lekerekítések jelentik a legolcsóbb szilárdságnövelést.
- Tartsa egyenletesen a falakat. Az egyenletes falvastagság kiszámítható szilárdságot és pontos alkatrészeket eredményez.
- Oszlassa el a pontszerű terheléseket. Használjon kiemelkedéseket, alátéteket vagy fémbetéteket ott, ahol csavarok, csapok vagy horgok fejtenek ki erőt; lásd: menetek és hővel beültethető betétek.
- Ügyeljen a rétegirányra a hajlító és bepattanó kialakításoknál; lásd: bepattanó kötések.
- Számoljon a kúszással és a hővel a tartósan terhelt vagy meleg alkatrészeknél.
- Tesztelje a kritikus alkatrészt. Egy próbanyomtatás kevesébe kerül az azonnali árral; egy terepen meghibásodó alkatrész sokkal többe kerül.
A falakra, furatokra és minimális méretekre vonatkozó általános szabályok az SLS tervezési irányelvekben találhatók.
A felületkezelés és a festés nem gyengíti az alkatrészt
Minden alkatrészt üveggyönggyel fújunk és polírozunk egy DyeMansion Powershot DUAL gépben, amit az ár tartalmaz; a DyeMansion szerint az eljárás anyageltávolítás nélkül tömöríti a felületet. A TCN folyékony festékekkel történő festés a felületi réteget színezi meg, a DyeMansion szerint a PA 2200 esetében körülbelül 0,2 mm mélyen, bevonat nélkül. Egyik lépés sem hivatott megváltoztatni az alkatrész szilárdságát.
Ütés és kifáradás
A PA 12 szívós: az alkatrészek hajlamosak deformálódni, mielőtt eltörnének, és túlélik azokat az eséseket és ütéseket, amelyek a törékenyebb műanyagokat megrepesztenék. Az ismétlődő terhelés más kérdés. A több milliószor hajló alkatrészeket, például rugókat vagy rezgő konzolokat alacsony feszültséggel, bőséges lekerekítésekkel és éles bevágások nélkül kell megtervezni, és használat előtt valós körülmények között tesztelni kell.
Mikor érdemes felülvizsgáltatni a tervet
A biztonság szempontjából releváns alkatrészek, a tartós terhelés alatt álló alkatrészek, a fémet helyettesítő alkatrészek és a hőmérsékleti határukhoz közeli alkatrészek esetében nem elegendőek az ökölszabályok. A prototype.builders szakemberei át tudják tekinteni Önnel a terhelési esetet és a tervezési szándékot. További információ az anyagról a PA12 nylon útmutatóban.
Gyakran ismételt kérdések
Milyen erős az SLS nylon PA 12?
A PA 2200 esetében az EOS 48 MPa szakítószilárdságot ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen, valamint 18 % és 4 % szakadási nyúlást. Ez számos fröccsöntött műszaki műanyag tartományába esik, és elegendő a bordákkal és egyenletes falakkal tervezett konzolokhoz, házakhoz, kapcsokhoz és rögzítőkhöz.
Erősebb az SLS, mint az FDM?
Az SLS alkatrészek általában egyenletesebbek: minden réteg a teljes keresztmetszetén összeolvad, míg az FDM alkatrészek az extrudált vonalak közötti kötéstől függenek, és egyértelműen gyengébbek a rétegekre merőlegesen. Egy jól nyomtatott FDM alkatrész még mindig elegendő lehet kisebb terhelésekhez.
Gyengébbek az SLS alkatrészek egy adott irányban?
Igen, némileg. Az EOS 48 MPa-t ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen a PA 2200 esetében; a szakadási nyúlás különbsége nagyobb (18 % a 4 %-kal szemben). A hajló vagy bepattanó alkatrészeket úgy kell tájolni, hogy a kritikus feszültség a rétegeken belülre essen.
Milyen forróak lehetnek az SLS PA 12 alkatrészek?
Az EOS a PA 2200 hőalakváltozási hőmérsékletét 64 °C-ban adja meg 1,80 MPa-nál és 157 °C-ban 0,45 MPa-nál, olvadáspontját pedig 176 °C-ban. A merevség a hőmérséklet emelkedésével csökken, ezért a terhelt alkatrészeknek jóval ezen értékek alatt kell maradniuk.
Helyettesítheti az SLS nylon a fém alkatrészeket?
Néha, amikor a terhelés mérsékelt, és a tervezés kihasználja az SLS szabadságát: bordák, nagyobb keresztmetszetek, integrált funkciók. A PA 12 sokkal kevésbé merev, mint az alumínium vagy az acél, így egy fém alkatrész közvetlen másolata ritkán a megfelelő kialakítás.
Kúsznak az SLS alkatrészek állandó terhelés alatt?
Igen, mint minden hőre lágyuló műanyag, a nylon is lassan deformálódik állandó terhelés alatt, magasabb hőmérsékleten pedig még inkább. A sajtolt illesztéseket, szorítókötéseket és a tartós terhelés alatt álló alkatrészeket ennek figyelembevételével kell megtervezni és tesztelni.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat