
Hur starkt är SLS-nylon? Styrka, styvhet och seghet hos PA 12
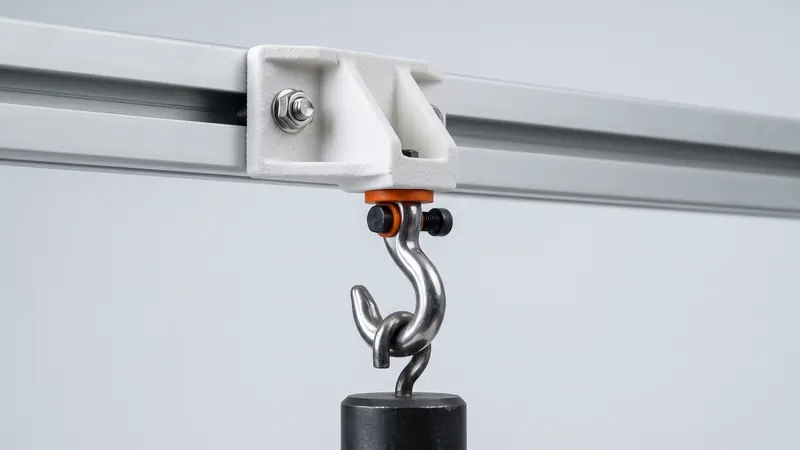
Lasersintrad nylon används för fästen, höljen, klämmor, jiggar och maskindelar, så den första frågan om en ny del är vanligtvis: kommer den att hålla? Den här guiden förklarar styrkan hos SLS PA 12 i enkla termer, med hjälp av de siffror EOS publicerar för PA 2200-pulvret vi printar, visar hur utskriftsriktning, temperatur och tid påverkar dem, och ger praktiska regler för att designa delar som bär belastning.
Siffrorna EOS publicerar
Vi printar vit PA 12 från EOS:s PA 2200-pulver på en EOS FORMIGA P 110 Velocis. EOS publicerar dessa värden för materialet, uppmätta på provbitar:
| Egenskap (EOS, PA 2200) | Inom lagren (XY) | Tvärs över lagren (Z) |
|---|---|---|
| Draghållfasthet | 48 MPa | 42 MPa |
| Brottöjning | 18 % | 4 % |
| Formbeständighetstemperatur, 1,80 MPa | 64 °C | |
| Formbeständighetstemperatur, 0,45 MPa | 157 °C | |
| Smältpunkt | 176 °C | |
Dessa är materialvärden för provstavar, inte en garanti för varje del. En verklig dels styrka beror också på dess geometri, väggtjocklek, orientering i utskriftsjobbet, skåror och belastningsfallet. För designberäkningar, använd materialdatabladet och testa den kritiska delen.
Vad dessa siffror betyder i praktiken
- Draghållfasthet runt 45 MPa är jämförbar med många gjutna tekniska plaster. Krokar, fästen och höljen med rimliga sektioner bär verkliga belastningar.
- Brottöjning på 18 % inom lagren betyder att materialet är segt: det böjs innan det går sönder, vilket är anledningen till att snäppfästen och klämmor fungerar i SLS PA 12.
- 4 % tvärs över lagren är gränsen att komma ihåg: funktioner som böjs så att lagren dras isär bör undvikas eller orienteras annorlunda.
- Styvheten är långt under metaller. Tunna väggar sviktar märkbart; revben och större sektioner gör delarna styva.
Riktning: varför orientering spelar roll
SLS bygger delar lager för lager. Varje lager smälts samman över hela sitt tvärsnitt, så skillnaden mellan riktningar är mycket mindre än vid filamentutskrift. Den existerar dock fortfarande: bindningen mellan lagren är något svagare, och töjningen tvärs över lagren är tydligt lägre. För delar som bär spänning eller böjning i en riktning, eller som måste snäppa, bör den kritiska töjningen ligga inom lagren. Utskriftsförberedelsen väljer orienteringen för hela utskriftsjobbet; om en riktning är kritisk för din del, nämn det när du beställer.
Temperatur och tid
Värme
Liksom alla termoplaster blir PA 12 mjukare när det blir varmare. EOS anger en formbeständighetstemperatur på 64 °C under 1,80 MPa och 157 °C under 0,45 MPa för PA 2200. Ett lätt belastat lock nära en varm motor går bra; ett fäste som bär en tung belastning vid 80 °C gör det inte. Håll belastade delar väl under den formbeständighetstemperatur som matchar spänningen i delen.
Krypning
Under en konstant belastning deformeras nylon långsamt över tid, och snabbare när det är varmt. Det spelar roll för presspassningar, klämförband, skruvanslutningar och delar som bär en belastning permanent. Designa med marginal, använd metallinsatser eller brickor där skruvar klämmer fast plast, och testa delar som måste hålla en belastning i månader.
Fukt
PA 12 absorberar mycket mindre vatten än PA6 eller PA66, så dess styrka och styvhet förändras lite med luftfuktigheten. Jämförelsen finns i PA12 vs PA11 vs PA6.
SLS-nylon jämfört med andra printade plaster
| Process och material | Beteende under belastning |
|---|---|
| SLS PA 12 | Segt, ganska enhetligt i alla riktningar, bra för klämmor, fästen, höljen, fixturer |
| FDM-filamentdelar | Starka längs linjerna, tydligt svagare tvärs över lagren; kvaliteten beror på skrivare och inställningar |
| SLA/DLP-resindelar | Fina detaljer och släta ytor; standardresiner är ofta mer spröda, specialresiner varierar |
Jämförelserna i detalj: SLS vs FDM och SLS vs SLA.
Hur man designar SLS-delar för belastning
- Använd revben istället för tjocka block. Revben ger styvhet med lite material; solida klumpar ökar vikt, kostnad och krympning.
- Runda inre hörn. Skarpa inre hörn koncentrerar spänningar; avrundningar är den billigaste styrkeuppgraderingen.
- Håll väggarna jämna. Enhetlig väggtjocklek ger förutsägbar styrka och exakta delar.
- Sprid punktbelastningar. Använd distanser, brickor eller metallinsatser där skruvar, stift eller krokar applicerar kraft; se gängor och värmeinsatser.
- Tänk på lagerriktningen för böjnings- och snäppfunktioner; se snäppfästen.
- Ta hänsyn till krypning och värme i permanent belastade eller varma delar.
- Testa den kritiska delen. En testutskrift kostar lite med ett direktpris; en del som går sönder i fält kostar mycket mer.
De allmänna reglerna för väggar, hål och minsta funktioner finns i SLS designriktlinjer.
Efterbehandling och färgning försvagar inte delen
Varje del glaskuleblästras och poleras i en DyeMansion Powershot DUAL, vilket ingår i priset; enligt DyeMansion komprimerar processen ytan utan att ta bort material. Färgning med flytande TCN-färger färgar ytskiktet, cirka 0,2 mm djupt i PA 2200 enligt DyeMansion, utan en beläggning. Inget av stegen är avsett att förändra delens styrka.
Slag och utmattning
PA 12 är segt: delar tenderar att deformeras innan de går sönder och överlever fall och stötar som skulle spräcka sprödare plaster. Upprepad belastning är en annan sak. Delar som böjs miljontals gånger, såsom fjädrar eller vibrerande fästen, bör designas med låg töjning, generösa avrundningar och inga skarpa skåror, och testas under realistiska förhållanden före användning.
När du bör få designen granskad
Säkerhetsrelevanta delar, delar under permanent belastning, delar som ersätter metall och delar nära sin temperaturgräns behöver mer än tumregler. Specialisterna på prototype.builders kan granska belastningsfallet och designavsikten med dig. Mer om materialet i guiden för PA12-nylon.
Vanliga frågor
Hur starkt är SLS-nylon PA 12?
För PA 2200 anger EOS en draghållfasthet på 48 MPa inom lagren och 42 MPa tvärs över dem, och en brotttöjning på 18 % och 4 %. Det ligger i samma intervall som många formgjutna tekniska plaster och räcker för fästen, höljen, klämmor och fixturer designade med ribbor och jämna väggar.
Är SLS starkare än FDM?
SLS-delar är generellt mer enhetliga: varje lager smälts samman över hela sitt tvärsnitt, medan FDM-delar är beroende av bindningen mellan extruderade linjer och är tydligt svagare tvärs över lagren. En välutskriven FDM-del kan fortfarande räcka för lätta belastningar.
Är SLS-delar svagare i en riktning?
Ja, något. EOS anger 48 MPa inom lagren och 42 MPa tvärs över dem för PA 2200; skillnaden i brotttöjning är större (18 % mot 4 %). Delar som böjs eller snäpps fast bör orienteras så att den kritiska töjningen ligger inom lagren.
Hur varma kan SLS PA 12-delar bli?
EOS anger en värmedeflektionstemperatur för PA 2200 på 64 °C vid 1,80 MPa och 157 °C vid 0,45 MPa, och en smältpunkt på 176 °C. Styvheten minskar när temperaturen stiger, så belastade delar bör hålla sig väl under dessa värden.
Kan SLS-nylon ersätta metalldelar?
Ibland, när belastningarna är måttliga och designen utnyttjar friheten med SLS: ribbor, större sektioner, integrerade funktioner. PA 12 är mycket mindre styvt än aluminium eller stål, så en direkt kopia av en metalldel är sällan rätt design.
Kryper SLS-delar under konstant belastning?
Ja, som alla termoplaster deformeras nylon långsamt under konstant belastning, mer vid högre temperatur. Presspassningar, klämförband och delar under permanent belastning bör designas och testas med det i åtanke.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris