
Waterdichte 3D-geprinte onderdelen: wat SLS PA 12 wel en niet kan
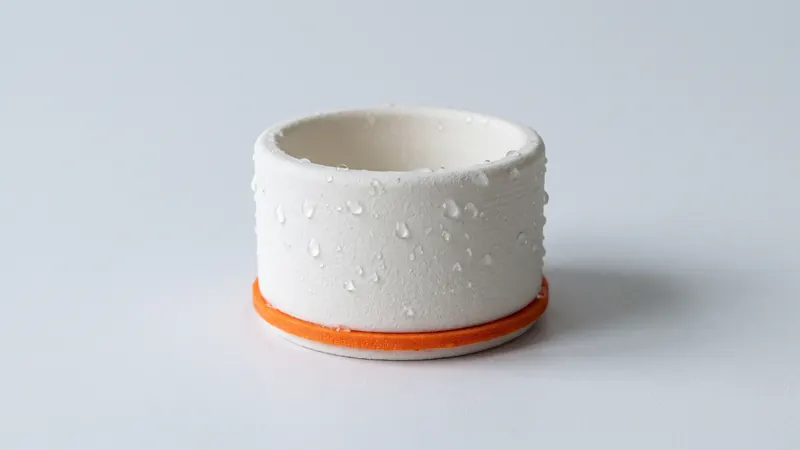
Behuizingen voor buitenelektronica, vloeistofkanalen, containers en deksels moeten vaak water binnen of buiten houden. Lasergesinterd PA 12 neemt weinig water op, maar een geprinte wand is niet hetzelfde als een gegoten wand. Deze gids legt eerlijk uit wat er mogelijk is met SLS-onderdelen, hoe je ze zo ontwerpt dat ze de beste kans hebben om dicht te zijn, en waar een afdichting, een coating of een ander proces nodig is.
Het korte antwoord
SLS PA 12-onderdelen zijn niet automatisch waterdicht. Gesinterd nylon heeft een licht poreuze structuur en dunne wanden kunnen water doorlaten, vooral onder druk. Dikkere wanden, een zorgvuldig ontwerp en afdichtingen verbeteren het resultaat aanzienlijk, maar de dichtheid moet op het echte onderdeel worden getest. Wij printen, stralen, polijsten en verven onderdelen optioneel; we dichten ze niet af en certificeren geen IP-classificaties.
Waarom gesinterde onderdelen kunnen lekken
Bij lasersinteren worden de poederkorrels gesmolten maar niet samengeperst zoals bij spuitgieten. Het resultaat is een dicht onderdeel met een klein aandeel fijne poriën, en een oppervlak dat mat en licht korrelig is. Of er water doorkomt, hangt af van:
- Wanddikte: een dunne wand biedt een korte weg door de poriën; een dikkere wand heeft veel meer kans om water vast te houden.
- Druk: spatten en regen zijn veel gemakkelijker buiten te houden dan water onder druk of een lange onderdompeling.
- Tijd en vloeistof: andere vloeistoffen kunnen zich anders gedragen dan water, en een wand die na minuten droog is, kan na dagen vocht vertonen.
- Verbindingen: de meeste lekken in behuizingen komen van de naad tussen deksel en basis, kabelinvoeren en schroeven, niet van de wand zelf.
Het materiaal zelf neemt weinig water op. EOS geeft een waterabsorptie van 0,52 % bij 23 °C en 50 % relatieve vochtigheid voor PA 2200, het poeder dat wij printen, wat laag is voor een nylon; zie PA 12 hitte-, chemische en UV-bestendigheid.
Wat helpt: ontwerpregels
- Dikkere wanden waar water wordt vastgehouden. Dunne wanden in de buurt van de 0,8 mm limiet (de calculator waarschuwt hieronder) hebben de minste kans om dicht te zijn. Wanden die water moeten vasthouden, moeten duidelijk dikker zijn dan de 1,5 tot 3 mm die voor gewone behuizingen wordt gebruikt.
- Gelijkmatige wanden, geen plotselinge sprongen. Uniforme wanden koelen gelijkmatig af en vermijden zwakke zones; rond binnenhoeken af.
- Weinig verbindingen. SLS kan een kanaal of container uit één stuk printen, zonder gelijmde of gelaste naden. Maak daar gebruik van.
- Ontwerp voor een afdichting. Plan pakkingen, O-ringen of afdichtingsmiddel vanaf het begin in plaats van alleen te vertrouwen op de geprinte wand.
- Ontsnappingsgaten: holle onderdelen hebben minstens twee ontsnappingsgaten van minimaal 5 mm per gesloten holte nodig om het poeder te laten ontsnappen. Plaats ze waar ze achteraf kunnen worden afgedicht of dichtgemaakt als het onderdeel gesloten moet zijn. Zie holle onderdelen en ontsnappingsgaten.
Afdichtingen, pakkingen en O-ringen
Voor behuizingen is de verbinding meestal het kritieke onderdeel. Een lip en groef met een zachte pakking, of een groef voor een O-ring, werkt met geprinte onderdelen als de afdichtingsvlakken met zorg zijn ontworpen:
- Het geprinte oppervlak is mat en licht korrelig. Zachte, dikke pakkingen en schuimafdichtingen kunnen hier beter mee omgaan dan dunne O-ringen.
- Waar een O-ring betrouwbaar moet afdichten, overweeg dan om het afdichtingsvlak na het printen te vlakken of af te werken, of dat vlak af te dichten.
- Klem gelijkmatig met voldoende schroeven; gebruik metalen schroefdraad-inserts zodat de schroeven hun voorspanning behouden.
- Kabelinvoeren hebben goede wartels nodig, niet zomaar een krap gat.
Meer over het ontwerpen van behuizingen in 3D-geprinte behuizingen.
Het materiaal afdichten: opties die wij niet aanbieden
Verschillende nabehandelingen kunnen de poriën van gesinterde onderdelen sluiten, bijvoorbeeld impregnatie, infiltratie met harsen, coatings of chemisch dampen (chemical vapor smoothing). Wij bieden geen van deze aan. Onze afwerking bestaat uit glasparelstralen en polijsten in een DyeMansion Powershot DUAL, inbegrepen bij elk onderdeel, en optioneel verven met vloeibare TCN-kleurstoffen. Polijsten maakt het oppervlak gelijkmatiger, en verven kleurt de oppervlaktelaag, maar geen van beide stappen dicht het onderdeel af. Als je een afgedicht oppervlak nodig hebt, kan een specialist de onderdelen na levering behandelen; vraag hen naar de compatibiliteit met geverfd PA 12. Meer in SLS-nabewerking uitgelegd.
IP-classificaties en druk
Een IP-classificatie beschrijft een afgewerkt, geassembleerd product en wordt bewezen door dat product te testen. Een geprinte behuizing kan deel uitmaken van een product dat een classificatie behaalt, maar de classificatie hangt af van het hele ontwerp, de afdichtingen en de assemblage. Wij testen of certificeren geen IP-classificaties. Voor onderdelen onder druk, zoals vloeistofverdelers of drukvaten, test grondig, overweeg afdichtingsbehandelingen of kies een ander proces.
Hoe test je een geprint onderdeel
- Vultest: vul het onderdeel met water, sluit het en laat het staan voor de tijd dat het water moet vasthouden; controleer de buitenkant met droog papier.
- Onderdompelingstest: voor behuizingen, dompel de gesloten assemblage onder en controleer achteraf de binnenkant op vocht.
- Druktest: pas de werkelijke druk toe met enige marge en let op druppels of bellen.
- Herhaal met de echte vloeistof en temperatuur, niet alleen met koud water.
Bestel eerst een of twee testonderdelen; bij SLS gaat elk onderdeel van een bestelling door dezelfde printopdracht en afwerking, dus latere onderdelen gedragen zich hetzelfde.
Typische toepassingen en wat je kunt verwachten
| Toepassing | Wat meestal werkt | Vereist extra zorg |
|---|---|---|
| Spatwaterdichte behuizingen | Lip en groef met een zachte pakking, kabelwartels | Onderdompeling of druk |
| Afwatering, geleiders, afdekkingen | Direct geprint | Langdurig contact met water onder druk |
| Containers en bakken | Dikke, gelijkmatige wanden voor kortdurend gebruik | Permanente opslag van vloeistoffen |
| Vloeistofkanalen en verdelers | Prototypes en functionele tests onder lage druk | Druk en lange levensduur; afdichten of een ander proces kiezen |
| Onderdelen in contact met dranken of voedsel | Zie is PA 12 voedselveilig? | Porositeit, reiniging en naleving |
Als uw project afhankelijk is van dichtheid en engineering en testen vereist, kunnen de specialisten van prototype.builders helpen met het ontwerp en de prototypes.
Veelgestelde vragen
Zijn SLS 3D-geprinte onderdelen waterdicht?
Niet automatisch. Gesinterd PA 12 heeft een licht poreuze structuur, waardoor dunne wanden water kunnen doorlaten, vooral onder druk. Dikkere wanden, afdichtingen en testen op het echte onderdeel zijn nodig voor dichte onderdelen.
Dicht u SLS onderdelen af of coat u ze om ze waterdicht te maken?
Nee. We stralen en polijsten elk onderdeel en bieden optioneel kleuren aan; geen van beide stappen dicht het onderdeel af. Impregneren, infiltreren, coaten of vapor smoothing zou na levering door een specialist moeten worden gedaan.
Kan een 3D-geprinte behuizing een IP-classificatie bereiken?
Een geprinte behuizing kan deel uitmaken van een product dat een classificatie bereikt, maar een IP-classificatie is een eigenschap van het voltooide, geassembleerde product en moet daarop worden getest. Wij testen of certificeren geen IP-classificaties.
Welke wanddikte maakt een SLS onderdeel waterdicht?
Er is geen dikte die dit garandeert. Dikkere wanden houden veel waarschijnlijker water vast dan dunne; wanden die water moeten vasthouden, moeten duidelijk dikker zijn dan de 1,5 tot 3 mm van gewone behuizingen, en het onderdeel moet worden getest.
Absorbeert PA 12 water?
Weinig. EOS geeft een waterabsorptie van 0,52 % bij 23 °C en 50 % relatieve vochtigheid voor PA 2200, wat laag is voor een nylon, zodat onderdelen hun afmetingen behouden in vochtige omstandigheden.
Kunnen O-ringen afdichten tegen een geprint oppervlak?
Soms, maar het matte, licht korrelige oppervlak maakt het moeilijker. Zachte, dikke pakkingen werken beter; voor betrouwbare O-ring afdichtingen moet het afdichtingsvlak na het printen worden afgewerkt of afgedicht en moet de assemblage worden getest.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs