
Wodoszczelne części z druku 3D: Co SLS PA 12 może, a czego nie może zrobić
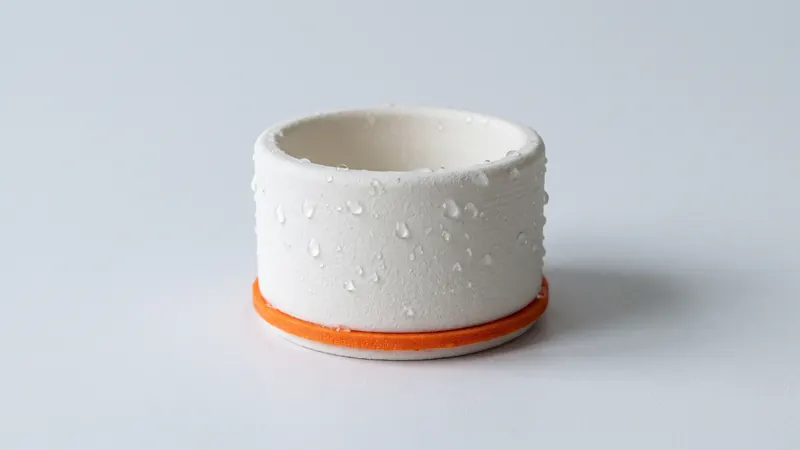
Obudowy elektroniki zewnętrznej, kanały płynów, pojemniki i pokrywy często muszą zatrzymywać wodę wewnątrz lub na zewnątrz. Spiekany laserowo PA 12 pochłania niewiele wody, ale wydrukowana ścianka to nie to samo co formowana. Ten przewodnik uczciwie wyjaśnia, co jest możliwe w przypadku części SLS, jak je zaprojektować, aby miały największe szanse na szczelność, oraz gdzie potrzebna jest uszczelka, powłoka lub inny proces.
Krótka odpowiedź
Części SLS z PA 12 nie są automatycznie wodoszczelne. Spiekany nylon ma lekko porowatą strukturę, a cienkie ścianki mogą przepuszczać wodę, zwłaszcza pod ciśnieniem. Grubsze ścianki, staranny projekt i uszczelki znacznie poprawiają rezultat, ale szczelność musi zostać przetestowana na rzeczywistej części. Drukujemy, piaskujemy, polerujemy i opcjonalnie barwimy części; nie uszczelniamy ich i nie certyfikujemy stopni ochrony IP.
Dlaczego spiekane części mogą przeciekać
W spiekaniu laserowym ziarna proszku są stapiane, ale nie ściskane ze sobą, jak w formowaniu wtryskowym. Rezultatem jest gęsta część z niewielkim udziałem drobnych porów oraz matową i lekko ziarnistą powierzchnią. To, czy woda przedostanie się przez nią, zależy od:
- Grubości ścianki: cienka ścianka oferuje krótką drogę przez pory; grubsza ścianka ma znacznie większe szanse na zatrzymanie wody.
- Ciśnienia: zachlapania i deszcz są znacznie łatwiejsze do powstrzymania niż woda pod ciśnieniem lub długotrwałe zanurzenie.
- Czasu i cieczy: inne ciecze mogą zachowywać się inaczej niż woda, a ścianka, która jest sucha po kilku minutach, może wykazywać wilgoć po kilku dniach.
- Połączeń: większość wycieków w obudowach pochodzi z połączenia między pokrywą a podstawą, przepustów kablowych i śrub, a nie z samej ścianki.
Sam materiał pochłania niewiele wody. Firma EOS podaje absorpcję wody na poziomie 0,52% w temperaturze 23 °C i 50% wilgotności względnej dla PA 2200, proszku, z którego drukujemy, co jest niską wartością jak na nylon; proszę zobaczyć Odporność PA 12 na ciepło, chemikalia i promieniowanie UV.
Co pomaga: zasady projektowania
- Grubsze ścianki tam, gdzie zatrzymywana jest woda. Cienkie ścianki w pobliżu limitu 0,8 mm (kalkulator ostrzega poniżej tej wartości) mają najmniejsze szanse na szczelność. Ścianki, które muszą zatrzymywać wodę, powinny być wyraźnie grubsze niż 1,5 do 3 mm stosowane w zwykłych obudowach.
- Równe ścianki, brak nagłych skoków. Jednolite ścianki chłodzą się równomiernie i pozwalają uniknąć słabych stref; proszę zaokrąglać wewnętrzne narożniki.
- Niewiele połączeń. Technologia SLS pozwala wydrukować kanał lub pojemnik w jednym kawałku, bez klejonych lub spawanych szwów. Proszę z tego korzystać.
- Projektowanie pod kątem uszczelnienia. Proszę od samego początku zaplanować uszczelki, o-ringi lub masę uszczelniającą, zamiast polegać wyłącznie na wydrukowanej ściance.
- Otwory ewakuacyjne: puste części wymagają co najmniej dwóch otworów ewakuacyjnych o średnicy co najmniej 5 mm na każdą zamkniętą wnękę, aby uwolnić proszek. Proszę umieścić je tam, gdzie można je później zatkać lub uszczelnić, jeśli część musi być zamknięta. Proszę zobaczyć puste części i otwory ewakuacyjne.
Uszczelnienia, uszczelki i o-ringi
W przypadku obudów połączenie jest zazwyczaj krytyczną częścią. Warga i rowek z miękką uszczelką lub rowek na o-ring sprawdzają się w przypadku części drukowanych, jeśli powierzchnie uszczelniające są starannie zaprojektowane:
- Wydrukowana powierzchnia jest matowa i lekko ziarnista. Miękkie, grube uszczelki i uszczelki piankowe radzą sobie z nią lepiej niż cienkie o-ringi.
- Tam, gdzie o-ring musi niezawodnie uszczelniać, proszę rozważyć obróbkę lub wykończenie powierzchni uszczelniającej po wydrukowaniu, albo uszczelnienie tej powierzchni.
- Proszę zaciskać równomiernie za pomocą odpowiedniej liczby śrub; proszę używać metalowych wkładek gwintowanych, aby śruby zachowały swoje napięcie wstępne.
- Przepusty kablowe wymagają odpowiednich dławików kablowych, a nie tylko ciasnego otworu.
Więcej o projektowaniu obudów w sekcji Obudowy drukowane w 3D.
Uszczelnianie materiału: opcje, których nie oferujemy
Kilka zabiegów po obróbce może zamknąć pory spiekanych części, na przykład impregnacja, infiltracja żywicami, powłoki lub chemiczne wygładzanie oparami. Nie oferujemy żadnego z nich. Nasze wykończenie to kulkowanie szklane i polerowanie w urządzeniu DyeMansion Powershot DUAL, dołączane do każdej części, oraz opcjonalne barwienie płynnymi barwnikami TCN. Polerowanie sprawia, że powierzchnia jest bardziej równa, a barwienie nadaje kolor warstwie wierzchniej, ale żaden z tych kroków nie uszczelnia części. Jeśli potrzebują Państwo uszczelnionej powierzchni, specjalista może poddać części obróbce po dostawie; proszę zapytać go o kompatybilność z barwionym PA 12. Więcej w sekcji Wyjaśnienie obróbki końcowej SLS.
Stopnie ochrony IP i ciśnienie
Stopień ochrony IP opisuje gotowy, zmontowany produkt i jest potwierdzany poprzez testowanie tego produktu. Wydrukowana obudowa może być częścią produktu, który osiąga dany stopień ochrony, ale zależy on od całego projektu, uszczelek i montażu. Nie testujemy ani nie certyfikujemy stopni ochrony IP. W przypadku części pod ciśnieniem, takich jak kolektory płynów lub pojemniki ciśnieniowe, proszę dokładnie je przetestować, rozważyć zabiegi uszczelniające lub wybrać inny proces.
Jak przetestować wydrukowaną część
- Test napełniania: proszę napełnić część wodą, zamknąć ją i pozostawić na czas, w którym musi zatrzymać wodę; następnie sprawdzić z zewnątrz suchym papierem.
- Test zanurzeniowy: w przypadku obudów proszę zanurzyć zamknięty zespół, a następnie sprawdzić wnętrze pod kątem wilgoci.
- Test ciśnieniowy: proszę zastosować rzeczywiste ciśnienie z pewnym marginesem i obserwować, czy nie pojawiają się krople lub pęcherzyki.
- Proszę powtórzyć z rzeczywistą cieczą i temperaturą, a nie tylko z zimną wodą.
Proszę najpierw zamówić jedną lub dwie części testowe; w technologii SLS każda część zamówienia przechodzi przez to samo zadanie drukowania i wykończenia, więc późniejsze części zachowują się podobnie.
Typowe zastosowania i czego można się spodziewać
| Zastosowanie | Co zazwyczaj działa | Wymaga szczególnej ostrożności |
|---|---|---|
| Obudowy bryzgoszczelne | Pióro i wpust z miękką uszczelką, dławnice kablowe | Zanurzenie lub ciśnienie |
| Drenaż, prowadnice, osłony | Drukowane bezpośrednio | Długotrwały kontakt z wodą pod ciśnieniem |
| Pojemniki i tace | Grube, równe ścianki do krótkotrwałego użytku | Stałe przechowywanie płynów |
| Kanały płynów i kolektory | Prototypy i niskociśnieniowe testy funkcjonalne | Ciśnienie i długa żywotność; należy uszczelnić lub wybrać inny proces |
| Części mające kontakt z napojami lub żywnością | Zobacz czy PA 12 jest bezpieczny dla żywności? | Porowatość, czyszczenie i zgodność |
Jeśli Państwa projekt zależy od szczelności i wymaga prac inżynieryjnych oraz testów, specjaliści z prototype.builders mogą pomóc w projektowaniu i prototypach.
Najczęściej zadawane pytania
Czy części wydrukowane w 3D w technologii SLS są wodoodporne?
Nie automatycznie. Spiekany PA 12 ma lekko porowatą strukturę, więc cienkie ścianki mogą przepuszczać wodę, zwłaszcza pod ciśnieniem. Do uzyskania szczelnych części potrzebne są grubsze ścianki, uszczelki i testy na rzeczywistym elemencie.
Czy uszczelniają Państwo lub powlekają części SLS, aby były wodoszczelne?
Nie. Piaskujemy i polerujemy każdą część oraz oferujemy opcjonalne barwienie; żaden z tych kroków nie uszczelnia części. Impregnacja, infiltracja, powłoki lub wygładzanie oparami musiałyby zostać wykonane przez specjalistę po dostawie.
Czy obudowa wydrukowana w 3D może uzyskać stopień ochrony IP?
Wydrukowana obudowa może być częścią produktu, który uzyskuje dany stopień ochrony, ale stopień ochrony IP jest właściwością gotowego, zmontowanego produktu i musi być na nim przetestowany. Nie testujemy ani nie certyfikujemy stopni ochrony IP.
Jaka grubość ścianki sprawia, że część SLS jest wodoszczelna?
Nie ma grubości, która by to gwarantowała. Grubsze ścianki znacznie częściej zatrzymują wodę niż cienkie; ścianki, które muszą zatrzymywać wodę, powinny być wyraźnie grubsze niż 1,5 do 3 mm w zwykłych obudowach, a część musi zostać przetestowana.
Czy PA 12 absorbuje wodę?
Niewiele. EOS podaje absorpcję wody na poziomie 0,52 % w temperaturze 23 °C i 50 % wilgotności względnej dla PA 2200, co jest niską wartością dla nylonu, dzięki czemu części zachowują swoje wymiary w wilgotnych warunkach.
Czy o-ringi mogą uszczelniać na wydrukowanej powierzchni?
Czasami, ale matowa, lekko ziarnista powierzchnia to utrudnia. Miękkie, grube uszczelki radzą sobie lepiej; w celu uzyskania niezawodnych uszczelnień typu o-ring, należy wykończyć lub uszczelnić powierzchnię uszczelniającą po wydrukowaniu i przetestować montaż.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę