
Водонепропускливи 3D-отпечатани части: Какво може и какво не може да прави SLS PA 12
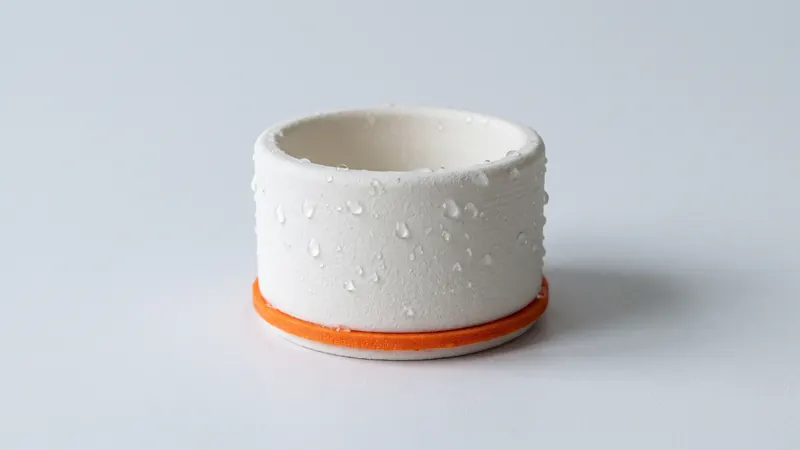
Корпусите за външна електроника, каналите за течности, контейнерите и капаците често трябва да задържат водата вътре или вън. Лазерно синтерованият PA 12 абсорбира малко вода, но отпечатаната стена не е същата като формованата. Това ръководство обяснява честно какво е възможно с SLS детайли, как да ги проектирате така, че да имат най-голям шанс да бъдат плътни, и къде е необходимо уплътнение, покритие или друг процес.
Краткият отговор
SLS PA 12 детайлите не са автоматично водонепропускливи. Синтерованият найлон има леко пореста структура и тънките стени могат да пропуснат вода, особено под налягане. По-дебелите стени, внимателният дизайн и уплътненията подобряват резултата много, но плътността трябва да се тества върху реалния детайл. Ние отпечатваме, бластираме, полираме и по желание боядисваме детайлите; ние не ги запечатваме и не сертифицираме IP рейтинги.
Защо синтерованите детайли могат да протекат
При лазерното синтероване праховите зърна се стопяват, но не се притискат едно към друго, както при леенето под налягане. Резултатът е плътен детайл с малък дял фини пори и повърхност, която е матова и леко зърнеста. Дали водата ще премине зависи от:
- Дебелина на стената: тънката стена предлага кратък път през порите; много по-вероятно е по-дебелата стена да задържи вода.
- Налягане: пръските и дъждът са много по-лесни за спиране от вода под налягане или продължително потапяне.
- Време и течност: други течности могат да се държат различно от водата и стена, която е суха след минути, може да покаже влага след дни.
- Съединения: повечето течове в корпусите идват от съединението между капака и основата, кабелните входове и винтовете, а не от самата стена.
Самият материал поема малко вода. EOS дава водопоглъщане от 0,52 % при 23 °C и 50 % относителна влажност за PA 2200, прахът, който отпечатваме, което е ниско за найлон; вижте PA 12 устойчивост на топлина, химикали и UV лъчи.
Какво помага: правила за дизайн
- По-дебели стени там, където се задържа вода. Тънките стени близо до границата от 0,8 mm (калкулаторът предупреждава под нея) са най-малко склонни да бъдат плътни. Стените, които трябва да задържат вода, трябва да бъдат ясно по-дебели от 1,5 до 3 mm, използвани за обикновени корпуси.
- Равномерни стени, без резки скокове. Еднородните стени се охлаждат равномерно и избягват слаби зони; заоблете вътрешните ъгли.
- Малко съединения. SLS може да отпечата канал или контейнер от една част, без залепени или заварени шевове. Използвайте това.
- Дизайн за уплътнение. Планирайте гарнитури, О-пръстени или уплътнителна смес от самото начало, вместо да разчитате само на отпечатаната стена.
- Отвори за изпразване: кухите детайли се нуждаят от поне два отвора за изпразване от поне 5 mm на затворена кухина, за да се освободи прахът. Поставете ги там, където могат да бъдат запушени или запечатани впоследствие, ако детайлът трябва да бъде затворен. Вижте кухи детайли и отвори за изпразване.
Уплътнения, гарнитури и О-пръстени
За корпусите съединението обикновено е критичната част. Ръб и жлеб с мека гарнитура или жлеб за О-пръстен работят с отпечатани детайли, ако уплътнителните повърхности са проектирани внимателно:
- Отпечатаната повърхност е матова и леко зърнеста. Меките, дебели гарнитури и уплътненията от пяна се справят с нея по-добре от тънките О-пръстени.
- Там, където О-пръстенът трябва да уплътнява надеждно, обмислете обработка или завършване на уплътнителната повърхност след отпечатване, или запечатване на тази повърхност.
- Притиснете равномерно с достатъчно винтове; използвайте метални вложки с резба, така че винтовете да запазят предварителното си натоварване.
- Кабелните входове се нуждаят от подходящи кабелни щуцери, а не само от тесен отвор.
Повече за дизайна на корпуси в 3D-отпечатани корпуси.
Запечатване на материала: опции, които не предлагаме
Няколко последващи обработки могат да затворят порите на синтерованите детайли, например импрегниране, инфилтрация със смоли, покрития или химическо парно изглаждане. Ние не предлагаме нито едно от тях. Нашето завършване е бластиране със стъклени перли и полиране в DyeMansion Powershot DUAL, включено към всеки детайл, и опционално боядисване с течни бои TCN. Полирането прави повърхността по-равномерна, а боядисването оцветява повърхностния слой, но нито една от стъпките не запечатва детайла. Ако имате нужда от запечатана повърхност, специалист може да обработи детайлите след доставката; попитайте ги за съвместимост с боядисан PA 12. Повече в Обяснение на SLS последващата обработка.
IP рейтинги и налягане
IP рейтингът описва завършен, сглобен продукт и се доказва чрез тестване на този продукт. Отпечатаният корпус може да бъде част от продукт, който достига даден рейтинг, но рейтингът зависи от целия дизайн, уплътненията и сглобяването. Ние не тестваме и не сертифицираме IP рейтинги. За детайли под налягане, като колектори за течности или контейнери под налягане, тествайте обстойно, обмислете обработки за запечатване или изберете друг процес.
Как да тествате отпечатан детайл
- Тест с пълнене: напълнете детайла с вода, затворете го и го оставете да стои за времето, през което трябва да задържи вода; проверете външната страна със суха хартия.
- Тест с потапяне: за корпуси, потопете затворения възел и след това проверете вътре за влага.
- Тест под налягане: приложете реалното налягане с известен марж и наблюдавайте за капки или мехурчета.
- Повторете с реалната течност и температура, не само със студена вода.
Поръчайте първо един или два тестови детайла; при SLS всеки детайл от поръчката преминава през една и съща задача за печат и завършване, така че по-късните детайли се държат по същия начин.
Типични приложения и какво да очаквате
| Приложение | Какво обикновено работи | Нуждае се от допълнителни грижи |
|---|---|---|
| Корпуси, защитени от пръски | Устна и жлеб с меко уплътнение, кабелни щуцери | Потапяне или налягане |
| Дренаж, водачи, капаци | Отпечатани директно | Дългосрочен контакт с вода под налягане |
| Контейнери и тави | Дебели, равномерни стени за краткосрочна употреба | Постоянно съхранение на течности |
| Канали за течности и колектори | Прототипи и функционални тестове при ниско налягане | Налягане и дълъг експлоатационен живот; уплътнете или изберете друг процес |
| Части в контакт с напитки или храна | Вижте безопасен ли е PA 12 за храни? | Порьозност, почистване и съответствие |
Ако вашият проект зависи от херметичността и се нуждае от инженеринг и тестване, специалистите от prototype.builders могат да помогнат с дизайна и прототипите.
Често задавани въпроси
Водоустойчиви ли са 3D отпечатаните SLS части?
Не автоматично. Синтерованият PA 12 има леко пореста структура, така че тънките стени могат да пропуснат вода, особено под налягане. За херметични части са необходими по-дебели стени, уплътнения и тестване на реалната част.
Уплътнявате ли или покривате SLS частите, за да ги направите водонепропускливи?
Не. Ние бластираме и полираме всяка част и предлагаме опционално боядисване; нито една от тези стъпки не уплътнява частта. Импрегнирането, инфилтрацията, покритията или изглаждането с пари трябва да бъдат направени от специалист след доставката.
Може ли 3D отпечатан корпус да достигне IP рейтинг?
Отпечатаният корпус може да бъде част от продукт, който достига даден рейтинг, но IP рейтингът е свойство на готовия, сглобен продукт и трябва да бъде тестван върху него. Ние не тестваме и не сертифицираме IP рейтинги.
Каква дебелина на стената прави една SLS част водонепропусклива?
Няма дебелина, която да го гарантира. По-дебелите стени е много по-вероятно да задържат вода от тънките; стените, които трябва да задържат вода, трябва да бъдат ясно по-дебели от 1.5 до 3 mm на обикновените корпуси, а частта трябва да бъде тествана.
Абсорбира ли PA 12 вода?
Малко. EOS дава водопоглъщане от 0.52 % при 23 °C и 50 % относителна влажност за PA 2200, което е ниско за найлон, така че частите запазват размерите си във влажни условия.
Могат ли О-пръстените да уплътняват върху отпечатана повърхност?
Понякога, но матовата, леко зърнеста повърхност го прави по-трудно. Меките, дебели уплътнения се справят по-добре; за надеждни уплътнения с О-пръстени, обработете или уплътнете уплътнителната повърхност след отпечатване и тествайте сглобката.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена