
Pièces imprimées en 3D étanches : ce que le SLS PA 12 peut et ne peut pas faire
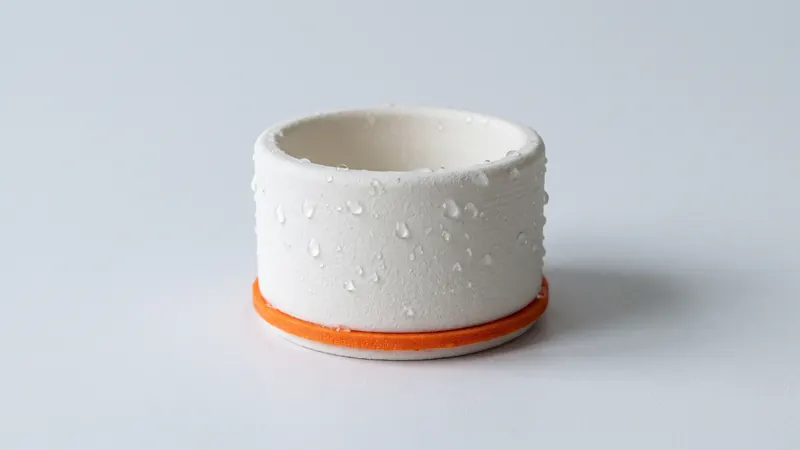
Les boîtiers pour l'électronique extérieure, les canaux de fluides, les conteneurs et les couvercles doivent souvent retenir ou empêcher l'eau d'entrer. Le PA 12 fritté au laser absorbe peu d'eau, mais une paroi imprimée n'est pas la même qu'une paroi moulée. Ce guide explique honnêtement ce qui est possible avec les pièces SLS, comment les concevoir pour qu'elles aient les meilleures chances d'être étanches, et où un joint, un revêtement ou un autre processus est nécessaire.
La réponse courte
Les pièces en PA 12 SLS ne sont pas automatiquement étanches. Le nylon fritté a une structure légèrement poreuse, et les parois fines peuvent laisser l'eau s'infiltrer, surtout sous pression. Des parois plus épaisses, une conception soignée et des joints améliorent grandement le résultat, mais l'étanchéité doit être testée sur la pièce réelle. Nous imprimons, sablons, polissons et teignons les pièces en option ; nous ne les scellons pas et ne certifions pas les indices IP.
Pourquoi les pièces frittées peuvent fuir
Dans le frittage laser, les grains de poudre sont fusionnés mais pas pressés ensemble comme dans le moulage par injection. Le résultat est une pièce dense avec une petite proportion de pores fins, et une surface mate et légèrement granuleuse. Le passage de l'eau dépend de :
- Épaisseur de paroi : une paroi fine offre un chemin court à travers les pores ; une paroi plus épaisse a beaucoup plus de chances de retenir l'eau.
- Pression : les éclaboussures et la pluie sont beaucoup plus faciles à empêcher d'entrer que l'eau sous pression ou une longue immersion.
- Temps et liquide : d'autres liquides peuvent se comporter différemment de l'eau, et une paroi sèche après quelques minutes peut montrer de l'humidité après plusieurs jours.
- Joints : la plupart des fuites dans les boîtiers proviennent de la jonction entre le couvercle et la base, des entrées de câbles et des vis, et non de la paroi elle-même.
Le matériau lui-même absorbe peu d'eau. EOS indique une absorption d'eau de 0,52 % à 23 °C et 50 % d'humidité relative pour le PA 2200, la poudre que nous imprimons, ce qui est faible pour un nylon ; voir Résistance à la chaleur, aux produits chimiques et aux UV du PA 12.
Ce qui aide : règles de conception
- Des parois plus épaisses là où l'eau est retenue. Les parois fines proches de la limite de 0,8 mm (le calculateur avertit en dessous) sont les moins susceptibles d'être étanches. Les parois qui doivent retenir l'eau doivent être nettement plus épaisses que les 1,5 à 3 mm utilisés pour les boîtiers ordinaires.
- Des parois régulières, sans sauts brusques. Les parois uniformes refroidissent de manière égale et évitent les zones de faiblesse ; arrondissez les coins intérieurs.
- Peu de joints. Le SLS peut imprimer un canal ou un conteneur en une seule pièce, sans coutures collées ou soudées. Utilisez cela.
- Concevez pour un joint. Prévoyez des joints plats, des joints toriques ou de la pâte à joint dès le départ au lieu de vous fier uniquement à la paroi imprimée.
- Trous d'évacuation : les pièces creuses ont besoin d'au moins deux trous d'évacuation d'au moins 5 mm par cavité fermée pour libérer la poudre. Placez-les là où ils pourront être bouchés ou scellés par la suite si la pièce doit être fermée. Voir pièces creuses et trous d'évacuation.
Joints d'étanchéité, joints plats et joints toriques
Pour les boîtiers, la jonction est généralement la partie critique. Une lèvre et une rainure avec un joint souple, ou une rainure pour un joint torique, fonctionnent avec les pièces imprimées si les faces d'étanchéité sont conçues avec soin :
- La surface imprimée est mate et légèrement granuleuse. Les joints souples et épais ainsi que les joints en mousse s'en accommodent mieux que les joints toriques fins.
- Là où un joint torique doit assurer une étanchéité fiable, envisagez de surfacer ou de finir la surface d'étanchéité après l'impression, ou de sceller cette face.
- Serrez uniformément avec suffisamment de vis ; utilisez des inserts filetés en métal pour que les vis conservent leur précharge.
- Les entrées de câbles nécessitent des presse-étoupes appropriés, et pas seulement un trou ajusté.
Plus d'informations sur la conception de boîtiers dans Boîtiers imprimés en 3D.
Scellement du matériau : options que nous ne proposons pas
Plusieurs post-traitements peuvent fermer les pores des pièces frittées, par exemple l'imprégnation, l'infiltration avec des résines, les revêtements ou le lissage chimique à la vapeur. Nous n'en proposons aucun. Notre finition consiste en un microbillage aux billes de verre et un polissage dans une DyeMansion Powershot DUAL, inclus avec chaque pièce, et une teinture optionnelle avec des colorants liquides TCN. Le polissage rend la surface plus régulière, et la teinture colore la couche superficielle, mais aucune de ces étapes ne scelle la pièce. Si vous avez besoin d'une surface scellée, un spécialiste peut traiter les pièces après la livraison ; interrogez-le sur la compatibilité avec le PA 12 teint. Plus d'informations dans Le post-traitement SLS expliqué.
Indices IP et pression
Un indice IP décrit un produit fini et assemblé, et est prouvé en testant ce produit. Un boîtier imprimé peut faire partie d'un produit qui atteint un indice, mais l'indice dépend de l'ensemble de la conception, des joints et de l'assemblage. Nous ne testons ni ne certifions les indices IP. Pour les pièces sous pression, telles que les collecteurs de fluides ou les conteneurs sous pression, testez minutieusement, envisagez des traitements d'étanchéité ou choisissez un autre processus.
Comment tester une pièce imprimée
- Test de remplissage : remplissez la pièce d'eau, fermez-la et laissez-la reposer pendant le temps où elle doit retenir l'eau ; vérifiez l'extérieur avec du papier sec.
- Test d'immersion : pour les boîtiers, immergez l'assemblage fermé et vérifiez ensuite l'humidité à l'intérieur.
- Test de pression : appliquez la pression réelle avec une certaine marge et surveillez l'apparition de gouttes ou de bulles.
- Répétez avec le liquide et la température réels, pas seulement avec de l'eau froide.
Commandez d'abord une ou deux pièces de test ; en SLS, chaque pièce d'une commande passe par le même travail d'impression et de finition, de sorte que les pièces ultérieures se comporteront de la même manière.
Applications typiques et ce à quoi s'attendre
| Application | Ce qui fonctionne généralement | Nécessite une attention particulière |
|---|---|---|
| Boîtiers protégés contre les éclaboussures | Lèvre et rainure avec un joint souple, presse-étoupes | Immersion ou pression |
| Drainage, guides, couvercles | Imprimé directement | Contact prolongé avec de l'eau sous pression |
| Récipients et plateaux | Parois épaisses et régulières pour une utilisation à court terme | Stockage permanent de liquides |
| Canaux de fluides et collecteurs | Prototypes et tests fonctionnels à basse pression | Pression et longue durée de vie ; scellez ou choisissez un autre procédé |
| Pièces en contact avec des boissons ou des aliments | Voir le PA 12 est-il sans danger pour les aliments ? | Porosité, nettoyage et conformité |
Si votre projet dépend de l'étanchéité et nécessite de l'ingénierie et des tests, les spécialistes de prototype.builders peuvent vous aider avec la conception et les prototypes.
Questions fréquentes
Les pièces imprimées en 3D en SLS sont-elles étanches ?
Pas automatiquement. Le PA 12 fritté a une structure légèrement poreuse, de sorte que les parois fines peuvent laisser l'eau s'infiltrer, surtout sous pression. Des parois plus épaisses, des joints et des tests sur la pièce réelle sont nécessaires pour obtenir des pièces étanches.
Scellez-vous ou revêtez-vous les pièces en SLS pour les rendre étanches ?
Non. Nous microbillons et polissons chaque pièce et proposons une teinture en option ; aucune de ces étapes ne scelle la pièce. L'imprégnation, l'infiltration, les revêtements ou le lissage à la vapeur devront être effectués par un spécialiste après la livraison.
Un boîtier imprimé en 3D peut-il atteindre un indice IP ?
Un boîtier imprimé peut faire partie d'un produit qui atteint un indice, mais un indice IP est une propriété du produit fini et assemblé et doit être testé sur celui-ci. Nous ne testons ni ne certifions les indices IP.
Quelle épaisseur de paroi rend une pièce en SLS étanche ?
Il n'y a aucune épaisseur qui le garantisse. Les parois plus épaisses sont beaucoup plus susceptibles de retenir l'eau que les parois fines ; les parois qui doivent retenir l'eau doivent être nettement plus épaisses que les 1,5 à 3 mm des boîtiers ordinaires, et la pièce doit être testée.
Le PA 12 absorbe-t-il l'eau ?
Peu. EOS indique une absorption d'eau de 0,52 % à 23 °C et 50 % d'humidité relative pour le PA 2200, ce qui est faible pour un nylon, de sorte que les pièces conservent leurs dimensions dans des conditions humides.
Les joints toriques peuvent-ils assurer l'étanchéité sur une surface imprimée ?
Parfois, mais la surface mate et légèrement granuleuse rend la tâche plus difficile. Les joints souples et épais s'en sortent mieux ; pour des joints toriques fiables, finissez ou scellez la face d'étanchéité après l'impression et testez l'assemblage.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané