
Parti stampate in 3D a tenuta stagna: cosa può e non può fare il PA 12 SLS
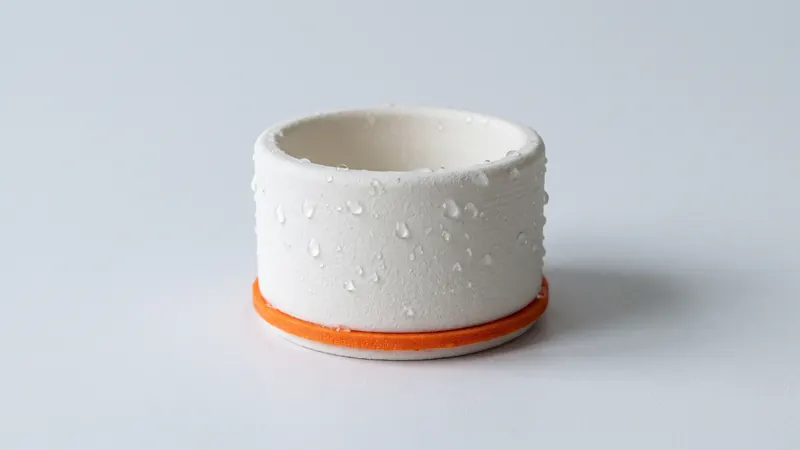
Gli alloggiamenti per l'elettronica da esterni, i canali per fluidi, i contenitori e le coperture spesso devono trattenere o tenere fuori l'acqua. Il PA 12 sinterizzato al laser assorbe poca acqua, ma una parete stampata non è uguale a una stampata a iniezione. Questa guida spiega onestamente cosa è possibile fare con le parti in SLS, come progettarle affinché abbiano le migliori possibilità di tenuta e dove è necessaria una guarnizione, un rivestimento o un altro processo.
La risposta breve
Le parti in SLS in PA 12 non sono automaticamente a tenuta stagna. Il nylon sinterizzato ha una struttura leggermente porosa e le pareti sottili possono lasciar filtrare l'acqua, specialmente sotto pressione. Pareti più spesse, una progettazione attenta e guarnizioni migliorano molto il risultato, ma la tenuta deve essere testata sulla parte reale. Noi stampiamo, sottoponiamo a perlatura, lucidiamo e opzionalmente tingiamo le parti; non le sigilliamo e non certifichiamo i gradi IP.
Perché le parti sinterizzate possono perdere
Nella sinterizzazione laser, i granelli di polvere vengono fusi ma non pressati insieme come nello stampaggio a iniezione. Il risultato è una parte densa con una piccola percentuale di pori sottili e una superficie opaca e leggermente granulosa. Il passaggio dell'acqua dipende da:
- Spessore della parete: una parete sottile offre un percorso breve attraverso i pori; una parete più spessa ha molte più probabilità di trattenere l'acqua.
- Pressione: schizzi e pioggia sono molto più facili da tenere fuori rispetto all'acqua sotto pressione o a una lunga immersione.
- Tempo e liquido: altri liquidi possono comportarsi diversamente dall'acqua e una parete che risulta asciutta dopo pochi minuti potrebbe mostrare umidità dopo giorni.
- Giunzioni: la maggior parte delle perdite negli alloggiamenti proviene dalla giunzione tra coperchio e base, dagli ingressi dei cavi e dalle viti, non dalla parete stessa.
Il materiale stesso assorbe poca acqua. EOS indica un assorbimento d'acqua dello 0,52 % a 23 °C e 50 % di umidità relativa per il PA 2200, la polvere che stampiamo, un valore basso per un nylon; vedere Resistenza al calore, agli agenti chimici e ai raggi UV del PA 12.
Cosa aiuta: regole di progettazione
- Pareti più spesse dove viene trattenuta l'acqua. Le pareti sottili vicine al limite di 0,8 mm (il calcolatore avvisa al di sotto di esso) sono quelle con meno probabilità di tenuta. Le pareti che devono trattenere l'acqua dovrebbero essere nettamente più spesse dei 1,5 - 3 mm utilizzati per gli alloggiamenti ordinari.
- Pareti uniformi, senza salti improvvisi. Le pareti uniformi si raffreddano in modo omogeneo ed evitano zone deboli; arrotondare gli angoli interni.
- Poche giunzioni. La tecnologia SLS può stampare un canale o un contenitore in un unico pezzo, senza cuciture incollate o saldate. Sfruttate questa possibilità.
- Progettare per una guarnizione. Pianificare guarnizioni, O-ring o composti sigillanti fin dall'inizio invece di fare affidamento solo sulla parete stampata.
- Fori di fuga: le parti cave necessitano di almeno due fori di fuga di almeno 5 mm per ogni cavità chiusa per far uscire la polvere. Posizionarli dove possono essere tappati o sigillati in seguito se la parte deve essere chiusa. Vedere parti cave e fori di fuga.
Sigilli, guarnizioni e O-ring
Per gli alloggiamenti, la giunzione è solitamente la parte critica. Un labbro e una scanalatura con una guarnizione morbida, o una scanalatura per un O-ring, funzionano con le parti stampate se le facce di tenuta sono progettate con cura:
- La superficie stampata è opaca e leggermente granulosa. Guarnizioni morbide e spesse e sigilli in schiuma si adattano meglio rispetto ai sottili O-ring.
- Laddove un O-ring deve garantire una tenuta affidabile, prendere in considerazione la sfacciatura o la finitura della superficie di tenuta dopo la stampa, oppure la sigillatura di tale faccia.
- Serrare uniformemente con un numero sufficiente di viti; utilizzare inserti filettati in metallo in modo che le viti mantengano il loro precarico.
- Gli ingressi dei cavi necessitano di pressacavi adeguati, non solo di un foro stretto.
Maggiori informazioni sulla progettazione degli alloggiamenti in Alloggiamenti stampati in 3D.
Sigillatura del materiale: opzioni che non offriamo
Diversi post-trattamenti possono chiudere i pori delle parti sinterizzate, ad esempio l'impregnazione, l'infiltrazione con resine, i rivestimenti o la levigatura chimica a vapore. Non offriamo nessuno di questi. La nostra finitura consiste nella perlatura con microsfere di vetro e nella lucidatura in una DyeMansion Powershot DUAL, inclusa per ogni parte, e nella tintura opzionale con coloranti liquidi TCN. La lucidatura rende la superficie più uniforme e la tintura colora lo strato superficiale, ma nessuno dei due passaggi sigilla la parte. Se avete bisogno di una superficie sigillata, uno specialista può trattare le parti dopo la consegna; chiedete loro informazioni sulla compatibilità con il PA 12 tinto. Maggiori dettagli in Spiegazione del post-processing SLS.
Gradi IP e pressione
Un grado IP descrive un prodotto finito e assemblato ed è dimostrato testando tale prodotto. Un alloggiamento stampato può far parte di un prodotto che raggiunge un grado, ma il grado dipende dall'intero progetto, dalle guarnizioni e dall'assemblaggio. Non testiamo né certifichiamo i gradi IP. Per le parti sotto pressione, come i collettori per fluidi o i contenitori pressurizzati, testare accuratamente, prendere in considerazione trattamenti di sigillatura o scegliere un altro processo.
Come testare una parte stampata
- Test di riempimento: riempire la parte con acqua, chiuderla e lasciarla riposare per il tempo in cui deve trattenere l'acqua; controllare l'esterno con carta asciutta.
- Test di immersione: per gli alloggiamenti, immergere il gruppo chiuso e controllare successivamente l'interno per verificare la presenza di umidità.
- Test di pressione: applicare la pressione reale con un certo margine e osservare la presenza di gocce o bolle.
- Ripetere con il liquido e la temperatura reali, non solo con acqua fredda.
Ordinare prima una o due parti di prova; in SLS ogni parte di un ordine passa attraverso lo stesso processo di stampa e finitura, quindi le parti successive si comporteranno allo stesso modo.
Applicazioni tipiche e cosa aspettarsi
| Applicazione | Cosa di solito funziona | Richiede particolare attenzione |
|---|---|---|
| Alloggiamenti protetti dagli schizzi | Labbro e scanalatura con guarnizione morbida, pressacavi | Immersione o pressione |
| Drenaggio, guide, coperture | Stampato direttamente | Contatto a lungo termine con acqua in pressione |
| Contenitori e vaschette | Pareti spesse e uniformi per uso a breve termine | Stoccaggio permanente di liquidi |
| Canali per fluidi e collettori | Prototipi e test funzionali a bassa pressione | Pressione e lunga durata; sigillare o scegliere un altro processo |
| Parti a contatto con bevande o alimenti | Vedere il PA 12 è sicuro per gli alimenti? | Porosità, pulizia e conformità |
Se il Suo progetto dipende dalla tenuta e necessita di ingegnerizzazione e test, gli specialisti di prototype.builders possono aiutarLa con la progettazione e i prototipi.
Domande frequenti
Le parti stampate in 3D in SLS sono impermeabili?
Non automaticamente. Il PA 12 sinterizzato ha una struttura leggermente porosa, quindi le pareti sottili possono lasciar filtrare l'acqua, specialmente sotto pressione. Per ottenere parti a tenuta stagna sono necessarie pareti più spesse, guarnizioni e test sul pezzo reale.
Sigillate o rivestite le parti in SLS per renderle a tenuta stagna?
No. Sottoponiamo a perlatura e lucidiamo ogni parte e offriamo la colorazione opzionale; nessuno di questi passaggi sigilla la parte. L'impregnazione, l'infiltrazione, i rivestimenti o la levigatura a vapore dovrebbero essere eseguiti da uno specialista dopo la consegna.
Un alloggiamento stampato in 3D può raggiungere un grado di protezione IP?
Un alloggiamento stampato può far parte di un prodotto che raggiunge una classificazione, ma il grado di protezione IP è una proprietà del prodotto finito e assemblato e deve essere testato su di esso. Non testiamo né certifichiamo i gradi di protezione IP.
Quale spessore della parete rende una parte in SLS a tenuta stagna?
Non esiste uno spessore che lo garantisca. Le pareti più spesse hanno molte più probabilità di trattenere l'acqua rispetto a quelle sottili; le pareti che devono trattenere l'acqua dovrebbero essere nettamente più spesse degli 1,5 - 3 mm degli alloggiamenti ordinari, e la parte deve essere testata.
Il PA 12 assorbe acqua?
Poco. EOS indica un assorbimento d'acqua dello 0,52 % a 23 °C e 50 % di umidità relativa per il PA 2200, un valore basso per un nylon, quindi le parti mantengono le loro dimensioni in condizioni di umidità.
Gli O-ring possono fare tenuta su una superficie stampata?
A volte, ma la superficie opaca e leggermente granulosa lo rende più difficile. Le guarnizioni morbide e spesse si adattano meglio; per tenute affidabili con O-ring, rifinisca o sigilli la superficie di tenuta dopo la stampa e testi l'assemblaggio.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo