
Involucri e alloggiamenti stampati in 3D in nylon SLS PA 12
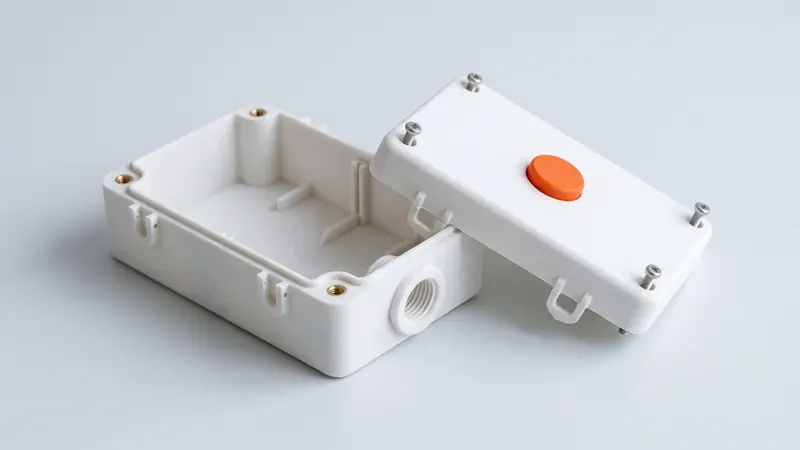
Gli involucri sono una delle parti più comuni stampate in nylon SLS: alloggiamenti per elettronica, sensori e controller, coperture per macchine, scatole per prototipi e piccole serie. Il PA 12 sinterizzato al laser è resistente, non necessita di supporti e può integrare incastri a scatto, boccole, passacavi e funzionalità di montaggio in un'unica parte. Questa guida copre le decisioni di design che rendono un involucro stampato adatto, facile da chiudere e durevole, e i limiti che Lei dovrebbe conoscere prima di ordinare.
Perché la tecnologia SLS funziona bene per gli involucri
- Nessun supporto: nervature interne, boccole, clip e sottosquadri vengono stampati senza strutture di supporto.
- Materiale resistente: il PA 12 sopravvive a cadute, vibrazioni e assemblaggi a scatto; per il PA 2200, EOS indica un allungamento a rottura del 18 % all'interno dei layer.
- Integrazione: linguette di montaggio, passacavi, supporti per guide di luce, aree per etichette e cerniere possono far parte dell'alloggiamento.
- Piccole serie: nessuno stampo, quindi dieci alloggiamenti identici o dieci varianti richiedono lo stesso sforzo.
- Finitura e colore: ogni parte viene perlata con microsfere di vetro e lucidata; la tintura conferisce un colore opaco e uniforme.
Pareti, nervature e superfici piane
Pareti di circa 1.5 to 3 mm offrono alloggiamenti stabili ed economici. Pareti molto sottili si flettono e sono fragili durante la manipolazione; pareti molto spesse aumentano i costi e si ritirano maggiormente raffreddandosi. I grandi pannelli piatti possono incurvarsi leggermente; nervature all'interno, una leggera curvatura o una flangia lungo il bordo li mantengono piatti e rigidi. Mantenga lo spessore delle pareti il più uniforme possibile e arrotondi gli angoli interni. Le linee guida di design SLS elencano le caratteristiche minime.
Coperchio e base: come si incastrano
| Giunto | Adatto per | Note |
|---|---|---|
| Labbro e scanalatura | Allineamento, protezione dalla polvere | Lasci del gioco al labbro; veda gli accoppiamenti di seguito |
| Incastri a scatto | Assemblaggio senza attrezzi, poche aperture | Mantenga la deformazione moderata, orienti all'interno dei layer |
| Viti in boccole stampate | Apertura occasionale | Le viti autofilettanti per plastica funzionano per alcuni cicli |
| Viti in inserti metallici | Apertura frequente, maggiore forza di serraggio | Gli inserti a caldo o a pressione durano molto più a lungo |
| Cerniera print-in-place | Coperchi apribili a battente | Spazio di almeno 0,5 mm, la polvere deve poter uscire |
Dettagli: giunti a scatto in SLS PA 12, filettature e inserti a caldo, cerniere print-in-place.
Accoppiamenti e tolleranze
La nostra linea guida di design per il PA 12 sinterizzato al laser prevede una tolleranza generale di ±0,3 % con un limite inferiore di ±0,3 mm. Per un coperchio che scorre su una base, un gioco totale di circa 0.3 - 0,5 mm tra le due parti stampate è un punto di partenza comune. Se un circuito stampato, un display o un connettore deve adattarsi esattamente, lasci spazio intorno ad esso e lo fissi con nervature, clip o viti piuttosto che con una tasca stretta. Maggiori informazioni in Tolleranze e giochi SLS.
Boccole, distanziali e montaggio dell'elettronica
- Supporti le boccole con nervature collegate alla parete in modo che non si rompano.
- Arrotondi la base di ogni boccola e distanziale.
- Utilizzi inserti per le viti che verranno serrate spesso.
- Lasci del gioco attorno a schede e componenti; la tolleranza generale cresce con le dimensioni.
- Pianifichi il passaggio dei cavi e il pressacavo all'interno dell'alloggiamento.
Aperture: cavi, connettori, pulsanti e ventilazione
Gli ingressi per i cavi, i ritagli per i connettori e i fori per i pulsanti si stampano bene. Li progetti alla dimensione nominale con un po' di gioco e verifichi l'adattamento con il componente reale. Le fessure di ventilazione e le griglie sono facili in SLS perché non sono necessari supporti; mantenga le barre abbastanza spesse da sopravvivere alla depolverizzazione e alla perlatura. Le guide di luce e le finestre trasparenti necessitano di un altro materiale; il PA 12 è opaco.
Sigillatura e gradi di protezione IP: limiti onesti
Il PA 12 sinterizzato al laser ha una superficie leggermente porosa e le pareti stampate non sono automaticamente a tenuta stagna o di gas. La sigillatura di un involucro dipende dal design del giunto, dalle guarnizioni, dai pressacavi e dal requisito stesso. Un grado di protezione IP è una proprietà del prodotto finito e assemblato e deve essere testato su di esso; noi non certifichiamo i gradi IP. Per la protezione da schizzi e polvere, un labbro e una scanalatura ben progettati con una guarnizione sono spesso sufficienti; per l'immersione o la pressione, testi accuratamente o consideri un altro processo.
Calore all'interno dell'involucro
L'elettronica produce calore e il PA 12 si ammorbidisce quando si scalda. EOS indica una temperatura di inflessione termica per il PA 2200 di 64 °C a 1,80 MPa e 157 °C a 0,45 MPa. Gli alloggiamenti in sé sopportano poco stress, ma le boccole che trattengono componenti caldi e le viti serrate sì. Ventili dove necessario e mantenga le caratteristiche sotto carico lontane dai punti caldi.
Colore e aspetto
Gli involucri stampati risultano bianco opaco dopo la perlatura con microsfere di vetro e la lucidatura in una DyeMansion Powershot DUAL, incluse nel prezzo. Il nero è una scelta comune per gli alloggiamenti tecnici; il nero e l'arancione sono disponibili a magazzino con i normali tempi di consegna. Tutti i 61 colori del catalogo colori possono essere scelti nel calcolatore con un prezzo istantaneo; i colori non a magazzino richiedono circa un mese in più per la consegna. La tintura colora lo strato superficiale senza un rivestimento, quindi gli accoppiamenti rimangono come progettati. Maggiori informazioni in tintura delle parti SLS.
Prima il prototipo, poi le piccole serie
Un percorso tipico: stampare un alloggiamento, verificare l'adattamento della scheda, dei connettori e del coperchio, regolare le tolleranze e le borchie, quindi ordinare la serie. Poiché ogni processo di stampa SLS elabora tutte le parti allo stesso modo, una serie di alloggiamenti di un singolo ordine è coerente. Le varianti, come ritagli diversi per versioni diverse del prodotto, non comportano costi di attrezzaggio e possono essere ordinate fianco a fianco.
Checklist per un involucro stampato
- Pareti di circa 1,5 - 3 mm, uniformi, con nervature sulle ampie aree piatte.
- Giunzione del coperchio scelta in base alla frequenza di apertura: incastro a scatto, viti o inserti.
- Gioco di circa 0,3 - 0,5 mm negli accoppiamenti scorrevoli tra le parti stampate.
- Borchie nervate alle pareti e arrotondate alla base.
- Aperture verificate rispetto ai componenti reali.
- Requisiti di tenuta definiti e testati sul gruppo assemblato.
- Si adatta alla camera di 200 × 250 × 330 mm, oppure è diviso in parti.
Per gli alloggiamenti che fanno parte di un prodotto, inclusi il design termico, la tenuta o la certificazione, gli specialisti di prototype.builders possono aiutare con la progettazione e i prototipi.
Domande frequenti
La tecnologia SLS è adatta per gli involucri stampati in 3D?
Sì. Il materiale SLS PA 12 è resistente, non necessita di strutture di supporto e può integrare incastri a scatto, borchie per viti, passacavi e caratteristiche di montaggio in un'unica parte. È adatto per prototipi, piccole serie e alloggiamenti personalizzati fino alla camera di 200 × 250 × 330 mm della nostra stampante.
Quale spessore delle pareti dovrebbe avere un involucro SLS?
Pareti di circa 1,5 - 3 mm offrono alloggiamenti stabili ed economici in PA 12. Le ampie pareti piatte necessitano di nervature o di una leggera curvatura per rimanere piatte e rigide. La scelta esatta dipende dalle dimensioni, dai carichi e da come viene montato l'alloggiamento.
Gli involucri SLS sono impermeabili?
Non automaticamente. Le parti sinterizzate al laser hanno una superficie leggermente porosa e la tenuta dipende dal design della giunzione, dalle guarnizioni e dai requisiti specifici. Un grado di protezione IP deve essere testato sul gruppo assemblato finito; noi non certifichiamo i gradi IP.
Come fisso il coperchio di un involucro stampato?
Con incastri a scatto, viti in borchie stampate per un assemblaggio occasionale, o inserti filettati in metallo per aperture ripetute. Le viti in semplici fori stampati vanno bene per pochi cicli; gli inserti durano molto più a lungo.
Posso avere un involucro stampato in nero?
Sì. Il nero e l'arancione sono disponibili in magazzino con i normali tempi di consegna; tutti i 61 colori possono essere scelti nel calcolatore con un prezzo istantaneo, e i colori non in magazzino richiedono circa un mese in più per la consegna.
Quanto può essere grande un involucro stampato?
Fino alla camera di 200 × 250 × 330 mm della nostra EOS FORMIGA P 110 Velocis. Il calcolatore verifica l'adattamento quando carica il modello. Gli alloggiamenti più grandi possono essere divisi in parti che vengono poi unite.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo