
Carcasas y envolventes impresas en 3D en nailon SLS PA 12
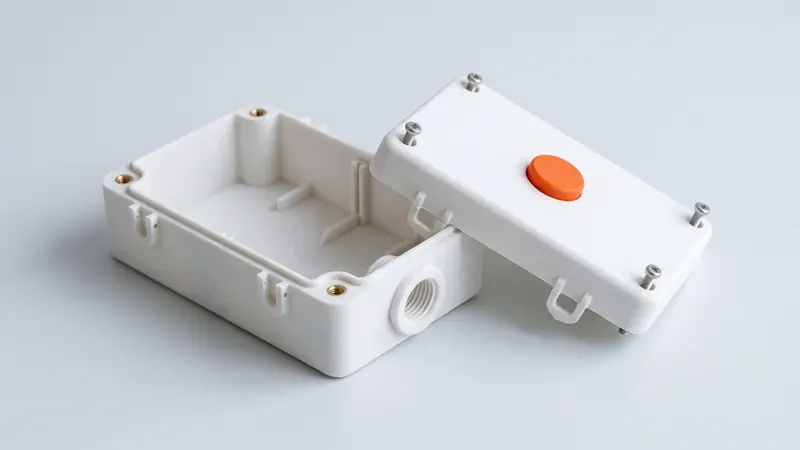
Las carcasas son una de las piezas más comunes impresas en nailon SLS: envolventes para electrónica, sensores y controladores, cubiertas para máquinas, cajas para prototipos y series pequeñas. El PA 12 sinterizado por láser es resistente, no necesita soportes y puede integrar uniones a presión, salientes, guías de cables y elementos de montaje en una sola pieza. Esta guía cubre las decisiones de diseño que hacen que una carcasa impresa encaje, cierre y dure, y los límites que debe conocer antes de realizar un pedido.
Por qué el SLS funciona bien para carcasas
- Sin soportes: las nervaduras internas, salientes, clips y socavaduras se imprimen sin estructuras de soporte.
- Material resistente: el PA 12 sobrevive a caídas, vibraciones y ensamblajes a presión; para el PA 2200, EOS indica un alargamiento a la rotura del 18 % dentro de las capas.
- Integración: las pestañas de montaje, guías de cables, soportes para tubos de luz, áreas para etiquetas y bisagras pueden formar parte de la carcasa.
- Series pequeñas: sin molde, por lo que diez carcasas idénticas o diez variantes cuestan el mismo esfuerzo.
- Acabado y color: cada pieza se somete a granallado con esferas de vidrio y se pule; el teñido proporciona un color mate y uniforme.
Paredes, nervaduras y superficies planas
Las paredes de aproximadamente 1.5 a 3 mm proporcionan carcasas estables y económicas. Las paredes muy delgadas se flexionan y son frágiles durante la manipulación; las paredes muy gruesas añaden coste y se encogen más al enfriarse. Los paneles planos grandes pueden curvarse ligeramente; las nervaduras en el interior, una curvatura suave o una brida a lo largo del borde los mantienen planos y rígidos. Mantenga el grosor de la pared lo más uniforme posible y redondee las esquinas interiores. Las pautas de diseño SLS enumeran las características mínimas.
Tapa y base: cómo encajan
| Unión | Adecuado para | Notas |
|---|---|---|
| Labio y ranura | Alineación, protección contra el polvo | Dé holgura al labio; consulte los ajustes a continuación |
| Uniones a presión | Ensamblaje sin herramientas, pocas aperturas | Mantenga la tensión moderada, oriente dentro de las capas |
| Tornillos en salientes impresos | Apertura ocasional | Los tornillos autorroscantes para plásticos funcionan durante unos pocos ciclos |
| Tornillos en insertos metálicos | Apertura frecuente, mayor fuerza de sujeción | Los insertos térmicos o a presión duran mucho más |
| Bisagra impresa en el lugar | Tapas que se abren girando | Al menos 0,5 mm de espacio, el polvo debe escapar |
Detalles: uniones a presión en SLS PA 12, roscas e insertos térmicos, bisagras impresas en el lugar.
Ajustes y tolerancias
Nuestra pauta de diseño para el PA 12 sinterizado por láser es una tolerancia general de ±0,3 % con un límite inferior de ±0,3 mm. Para una tapa que se desliza sobre una base, una holgura total de aproximadamente 0.3 a 0,5 mm entre las dos piezas impresas es un punto de partida común. Si una placa de circuito, pantalla o conector debe encajar exactamente, deje espacio a su alrededor y fíjelo con nervaduras, clips o tornillos en lugar de un hueco ajustado. Más en tolerancias y holguras SLS.
Salientes, separadores y montaje de la electrónica
- Apoye los salientes con nervaduras en la pared para que no se rompan.
- Redondee la base de cada saliente y separador.
- Utilice insertos para los tornillos que se apretarán a menudo.
- Deje holgura alrededor de las placas y componentes; la tolerancia general crece con el tamaño.
- Planifique el enrutamiento de cables y el alivio de tensión dentro de la carcasa.
Aperturas: cables, conectores, botones y ventilación
Las entradas de cables, los recortes para conectores y los orificios para botones se imprimen bien. Diséñelos al tamaño nominal con algo de holgura y compruebe el ajuste con el componente real. Las ranuras de ventilación y las rejillas son fáciles en SLS porque no se necesitan soportes; mantenga las barras lo suficientemente gruesas para sobrevivir a la eliminación del polvo y al granallado. Los tubos de luz y las ventanas transparentes necesitan otro material; el PA 12 es opaco.
Sellado y clasificaciones IP: límites honestos
El PA 12 sinterizado por láser tiene una superficie ligeramente porosa, y las paredes impresas no son automáticamente herméticas al agua o al gas. El sellado de una carcasa depende del diseño de la unión, las juntas, los prensaestopas y el requisito en sí. Una clasificación IP es una propiedad del producto terminado y ensamblado y debe probarse en él; no certificamos clasificaciones IP. Para la protección contra salpicaduras y polvo, a menudo es suficiente un labio y ranura bien diseñados con una junta; para inmersión o presión, pruebe a fondo o considere otro proceso.
Calor dentro de la carcasa
La electrónica produce calor, y el PA 12 se ablanda a medida que se calienta. EOS indica una temperatura de deflexión térmica para el PA 2200 de 64 °C a 1,80 MPa y 157 °C a 0,45 MPa. Las carcasas en sí soportan poca tensión, pero los salientes que sostienen componentes calientes y los tornillos sujetos sí lo hacen. Ventile donde sea necesario y mantenga las características bajo carga alejadas de los puntos calientes.
Color y apariencia
Las carcasas impresas salen de color blanco mate después del granallado con esferas de vidrio y el pulido en un DyeMansion Powershot DUAL, incluido en el precio. El negro es una opción común para carcasas técnicas; el negro y el naranja están en stock con el tiempo de entrega normal. Los 61 colores del catálogo de colores se pueden elegir en la calculadora con un precio instantáneo; los colores que no están en stock tardan aproximadamente un mes más en entregarse. El tinte colorea la capa superficial sin un recubrimiento, por lo que los ajustes se mantienen según lo diseñado. Más en teñido de piezas SLS.
Primero el prototipo, luego las series pequeñas
Un camino típico: imprima una carcasa, compruebe el ajuste de la placa, los conectores y la tapa, ajuste las holguras y los salientes, y luego pida la serie. Debido a que cada trabajo de impresión SLS procesa todas las piezas de la misma manera, una serie de carcasas de un solo pedido es consistente. Las variantes, como diferentes recortes para diferentes versiones del producto, no tienen costos de herramientas y se pueden pedir juntas.
Lista de verificación para una carcasa impresa
- Paredes de aproximadamente 1.5 a 3 mm, uniformes, con nervaduras en áreas planas grandes.
- Unión de la tapa elegida según la frecuencia con la que se abre: ajuste a presión, tornillos o insertos.
- Holgura de aproximadamente 0.3 a 0,5 mm en ajustes deslizantes entre piezas impresas.
- Salientes con nervaduras hacia las paredes y redondeados en la base.
- Aberturas comprobadas con los componentes reales.
- Requisito de sellado definido y probado en el ensamblaje.
- Cabe en la cámara de 200 × 250 × 330 mm, o se divide en partes.
Para carcasas que forman parte de un producto, incluyendo diseño térmico, sellado o certificación, los especialistas de prototype.builders pueden ayudarle con el diseño y los prototipos.
Preguntas frecuentes
¿Es SLS bueno para carcasas impresas en 3D?
Sí. SLS PA 12 es resistente, no necesita estructuras de soporte y puede integrar ajustes a presión, salientes para tornillos, guías de cables y elementos de montaje en una sola pieza. Es adecuado para prototipos, series pequeñas y carcasas personalizadas de hasta la cámara de 200 × 250 × 330 mm de nuestra impresora.
¿Qué grosor de pared debería tener una carcasa SLS?
Las paredes de aproximadamente 1.5 a 3 mm proporcionan carcasas estables y económicas en PA 12. Las paredes planas grandes necesitan nervaduras o una ligera curvatura para mantenerse planas y rígidas. La elección exacta depende del tamaño, las cargas y cómo se monte la carcasa.
¿Son impermeables las carcasas SLS?
No automáticamente. Las piezas sinterizadas por láser tienen una superficie ligeramente porosa, y el sellado depende del diseño de la unión, las juntas y los requisitos específicos. Una clasificación IP debe probarse en el ensamblaje terminado; nosotros no certificamos clasificaciones IP.
¿Cómo fijo la tapa de una carcasa impresa?
Con ajustes a presión, tornillos en salientes impresos para un ensamblaje ocasional, o insertos roscados de metal para aperturas repetidas. Los tornillos en orificios impresos simples están bien para unos pocos ciclos; los insertos duran mucho más.
¿Puedo obtener una carcasa impresa en negro?
Sí. El negro y el naranja están en stock con el tiempo de entrega normal; los 61 colores se pueden elegir en la calculadora con un precio instantáneo, y los colores que no están en stock tardan aproximadamente un mes más en entregarse.
¿Qué tan grande puede ser una carcasa impresa?
Hasta la cámara de 200 × 250 × 330 mm de nuestra EOS FORMIGA P 110 Velocis. La calculadora comprueba el ajuste cuando usted sube el modelo. Las carcasas más grandes se pueden dividir en partes que se unen.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo