
Boîtiers et enveloppes imprimés en 3D en nylon SLS PA 12
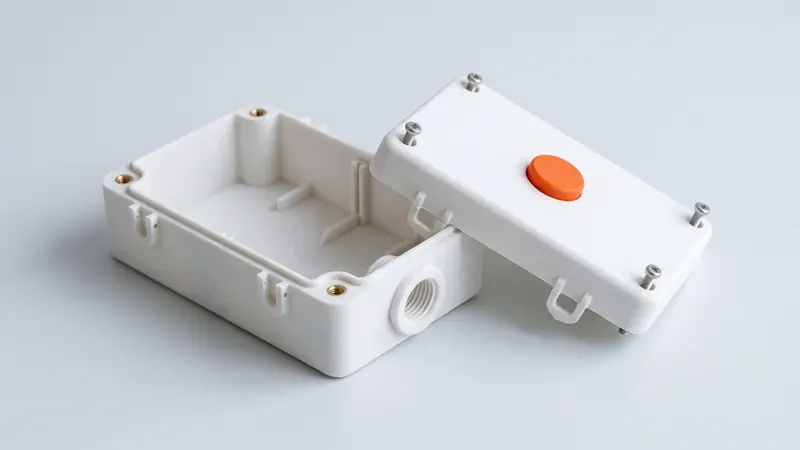
Les boîtiers sont l'une des pièces les plus couramment imprimées en nylon SLS : boîtiers pour l'électronique, les capteurs et les contrôleurs, capots pour les machines, boîtes pour les prototypes et les petites séries. Le PA 12 fritté au laser est résistant, ne nécessite aucun support et peut intégrer des encliquetages, des bossages, des guide-câbles et des éléments de montage en une seule pièce. Ce guide couvre les décisions de conception qui permettent à un boîtier imprimé de s'ajuster, de se fermer et de durer, ainsi que les limites que vous devez connaître avant de commander.
Pourquoi le SLS fonctionne bien pour les boîtiers
- Aucun support : les nervures internes, les bossages, les clips et les contre-dépouilles s'impriment sans structures de support.
- Matériau résistant : le PA 12 survit aux chutes, aux vibrations et à l'assemblage par encliquetage ; pour le PA 2200, EOS indique un allongement à la rupture de 18 % dans le sens des couches.
- Intégration : les pattes de fixation, les guide-câbles, les supports pour conduits de lumière, les zones pour étiquettes et les charnières peuvent faire partie du boîtier.
- Petites séries : pas de moule, donc dix boîtiers identiques ou dix variantes coûtent le même effort.
- Finition et couleur : chaque pièce est microbillée aux billes de verre et polie ; la teinture donne une couleur mate et uniforme.
Parois, nervures et surfaces planes
Des parois d'environ 1,5 à 3 mm donnent des boîtiers stables et économiques. Les parois très fines fléchissent et sont fragiles lors de la manipulation ; les parois très épaisses augmentent les coûts et se rétractent davantage en refroidissant. Les grands panneaux plats peuvent s'incliner légèrement ; des nervures à l'intérieur, une légère courbure ou une bride le long du bord les maintiennent plats et rigides. Gardez l'épaisseur des parois aussi uniforme que possible et arrondissez les coins intérieurs. Les directives de conception SLS listent les caractéristiques minimales.
Couvercle et base : comment ils s'assemblent
| Assemblage | Idéal pour | Remarques |
|---|---|---|
| Lèvre et rainure | Alignement, protection contre la poussière | Prévoyez un jeu pour la lèvre ; voir les ajustements ci-dessous |
| Encliquetages | Assemblage sans outil, peu d'ouvertures | Maintenez une contrainte modérée, orientez dans le sens des couches |
| Vis dans des bossages imprimés | Ouverture occasionnelle | Les vis autotaraudeuses pour plastiques fonctionnent pour quelques cycles |
| Vis dans des inserts métalliques | Ouverture fréquente, force de serrage plus élevée | Les inserts posés à chaud ou à force durent beaucoup plus longtemps |
| Charnière imprimée en place | Couvercles pivotants | Jeu d'au moins 0,5 mm, la poudre doit pouvoir s'échapper |
Détails : assemblages par encliquetage en SLS PA 12, filetages et inserts posés à chaud, charnières imprimées en place.
Ajustements et tolérances
Notre directive de conception pour le PA 12 fritté au laser est une tolérance générale de ±0,3 % avec une limite inférieure de ±0,3 mm. Pour un couvercle qui glisse sur une base, un jeu total d'environ 0,3 à 0,5 mm entre les deux pièces imprimées est un point de départ courant. Si un circuit imprimé, un écran ou un connecteur doit s'ajuster exactement, laissez de l'espace autour et fixez-le avec des nervures, des clips ou des vis plutôt qu'avec une poche étroite. Plus d'informations dans Tolérances et jeux SLS.
Bossages, entretoises et montage de l'électronique
- Soutenez les bossages avec des nervures reliées à la paroi afin qu'ils ne se cassent pas.
- Arrondissez la base de chaque bossage et entretoise.
- Utilisez des inserts pour les vis qui seront souvent serrées.
- Laissez du jeu autour des cartes et des composants ; la tolérance générale augmente avec la taille.
- Prévoyez le passage des câbles et la décharge de traction à l'intérieur du boîtier.
Ouvertures : câbles, connecteurs, boutons et ventilation
Les entrées de câbles, les découpes de connecteurs et les trous de boutons s'impriment bien. Concevez-les à la taille nominale avec un certain jeu et vérifiez l'ajustement avec le composant réel. Les fentes de ventilation et les grilles sont faciles en SLS car aucun support n'est nécessaire ; gardez les barres suffisamment épaisses pour survivre au dépoudrage et au microbillage. Les conduits de lumière et les fenêtres transparentes nécessitent un autre matériau ; le PA 12 est opaque.
Étanchéité et indices IP : des limites honnêtes
Le PA 12 fritté au laser a une surface légèrement poreuse, et les parois imprimées ne sont pas automatiquement étanches à l'eau ou aux gaz. L'étanchéité d'un boîtier dépend de la conception du joint, des joints d'étanchéité, des presse-étoupes et de l'exigence elle-même. Un indice IP est une propriété du produit fini et assemblé et doit être testé sur celui-ci ; nous ne certifions pas les indices IP. Pour la protection contre les éclaboussures et la poussière, une lèvre et une rainure bien conçues avec un joint d'étanchéité suffisent souvent ; pour l'immersion ou la pression, testez minutieusement ou envisagez un autre procédé.
Chaleur à l'intérieur du boîtier
L'électronique produit de la chaleur, et le PA 12 se ramollit en chauffant. EOS indique une température de fléchissement sous charge pour le PA 2200 de 64 °C à 1,80 MPa et de 157 °C à 0,45 MPa. Les boîtiers eux-mêmes subissent peu de contraintes, mais les bossages maintenant des composants chauds et les vis serrées en subissent. Ventilez là où c'est nécessaire et éloignez les éléments sous charge des points chauds.
Couleur et apparence
Les boîtiers imprimés ressortent blanc mat après le microbillage aux billes de verre et le polissage dans un DyeMansion Powershot DUAL, inclus dans le prix. Le noir est un choix courant pour les boîtiers techniques ; le noir et l'orange sont en stock avec le délai de livraison normal. Les 61 couleurs du catalogue de couleurs peuvent être choisies dans le calculateur avec un prix instantané ; les couleurs qui ne sont pas en stock prennent environ un mois de plus à être livrées. La teinture colore la couche superficielle sans revêtement, de sorte que les ajustements restent tels qu'ils ont été conçus. Plus d'informations dans teinture des pièces SLS.
Prototype d'abord, puis petite série
Un parcours typique : imprimez un boîtier, vérifiez l'ajustement de la carte, des connecteurs et du couvercle, ajustez les jeux et les bossages, puis commandez la série. Étant donné que chaque tâche d'impression SLS traite toutes les pièces de la même manière, une série de boîtiers issue d'une même commande est cohérente. Les variantes, telles que des découpes différentes pour différentes versions de produits, n'entraînent aucun coût d'outillage et peuvent être commandées côte à côte.
Liste de contrôle pour un boîtier imprimé
- Parois d'environ 1,5 à 3 mm, uniformes, avec des nervures sur les grandes surfaces planes.
- Joint de couvercle choisi en fonction de la fréquence d'ouverture : encliquetage, vis ou inserts.
- Jeu d'environ 0,3 à 0,5 mm dans les ajustements glissants entre les pièces imprimées.
- Bossages nervurés sur les parois et arrondis à la base.
- Ouvertures vérifiées par rapport aux composants réels.
- Exigence d'étanchéité définie et testée sur l'assemblage.
- S'adapte à la chambre de 200 × 250 × 330 mm, ou divisé en plusieurs parties.
Pour les boîtiers qui font partie d'un produit, y compris la conception thermique, l'étanchéité ou la certification, les spécialistes de prototype.builders peuvent vous aider avec la conception et les prototypes.
Questions fréquentes
Le SLS est-il adapté aux boîtiers imprimés en 3D ?
Oui. Le SLS PA 12 est résistant, ne nécessite aucune structure de support et peut intégrer des encliquetages, des bossages de vis, des guides-câbles et des éléments de montage en une seule pièce. Il convient aux prototypes, aux petites séries et aux boîtiers personnalisés jusqu'à la chambre de 200 × 250 × 330 mm de notre imprimante.
Quelle épaisseur de paroi un boîtier SLS doit-il avoir ?
Des parois d'environ 1,5 à 3 mm donnent des boîtiers stables et économiques en PA 12. Les grandes parois planes nécessitent des nervures ou une légère courbure pour rester planes et rigides. Le choix exact dépend de la taille, des charges et de la façon dont le boîtier est monté.
Les boîtiers SLS sont-ils étanches ?
Pas automatiquement. Les pièces frittées au laser ont une surface légèrement poreuse, et l'étanchéité dépend de la conception du joint, des garnitures et des exigences spécifiques. Un indice IP doit être testé sur l'assemblage fini ; nous ne certifions pas les indices IP.
Comment fixer le couvercle d'un boîtier imprimé ?
Avec des encliquetages, des vis dans des bossages imprimés pour un assemblage occasionnel, ou des inserts filetés en métal pour des ouvertures répétées. Les vis dans de simples trous imprimés conviennent pour quelques cycles ; les inserts durent beaucoup plus longtemps.
Puis-je obtenir un boîtier imprimé en noir ?
Oui. Le noir et l'orange sont en stock avec le délai de livraison normal ; les 61 couleurs peuvent être choisies dans le calculateur avec un prix instantané, et les couleurs qui ne sont pas en stock prennent environ un mois de plus à être livrées.
Quelle taille peut avoir un boîtier imprimé ?
Jusqu'à la chambre de 200 × 250 × 330 mm de notre EOS FORMIGA P 110 Velocis. Le calculateur vérifie l'ajustement lorsque vous téléchargez le modèle. Les boîtiers plus grands peuvent être divisés en plusieurs parties qui sont assemblées.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané