
Wydrukowane w 3D obudowy i osłony z nylonu SLS PA 12
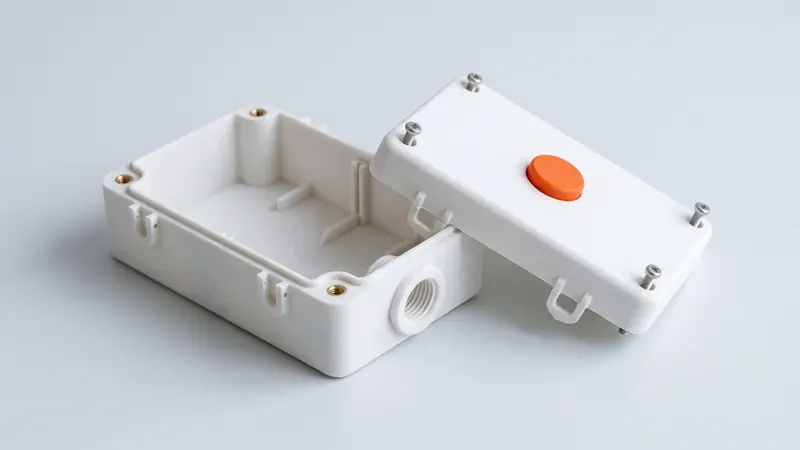
Obudowy to jedne z najczęściej drukowanych części z nylonu SLS: obudowy elektroniki, czujników i sterowników, osłony maszyn, pudełka na prototypy i małe serie. Spiekany laserowo PA 12 jest wytrzymały, nie wymaga podpór i może integrować zatrzaski, wypustki, prowadnice kabli i elementy montażowe w jednej części. Ten przewodnik omawia decyzje projektowe, które sprawiają, że wydrukowana obudowa pasuje, zamyka się i jest trwała, a także ograniczenia, które należy znać przed złożeniem zamówienia.
Dlaczego SLS dobrze sprawdza się w przypadku obudów
- Brak podpór: wewnętrzne żebra, wypustki, klipsy i podcięcia drukują się bez struktur podporowych.
- Wytrzymały materiał: PA 12 przetrwa upadki, wibracje i montaż na zatrzask; dla PA 2200, EOS podaje wydłużenie przy zerwaniu na poziomie 18 % w obrębie warstw.
- Integracja: zaczepy montażowe, prowadnice kabli, uchwyty na światłowody, miejsca na etykiety i zawiasy mogą być częścią obudowy.
- Małe serie: brak formy, więc dziesięć identycznych obudów lub dziesięć wariantów kosztuje tyle samo wysiłku.
- Wykończenie i kolor: każda część jest kulkowana kulkami szklanymi i polerowana; barwienie daje matowy, równomierny kolor.
Ścianki, żebra i płaskie powierzchnie
Ścianki o grubości około 1.5 do 3 mm zapewniają stabilne, ekonomiczne obudowy. Bardzo cienkie ścianki wyginają się i są delikatne podczas przenoszenia; bardzo grube ścianki zwiększają koszty i bardziej kurczą się podczas stygnięcia. Duże płaskie panele mogą się lekko wyginać; żebra po wewnętrznej stronie, delikatna krzywizna lub kołnierz wzdłuż krawędzi utrzymują je płaskie i sztywne. Należy zachować możliwie jednolitą grubość ścianek i zaokrąglić wewnętrzne narożniki. Wytyczne projektowe SLS wymieniają minimalne wymiary elementów.
Pokrywa i podstawa: jak do siebie pasują
| Połączenie | Dobre dla | Uwagi |
|---|---|---|
| Krawędź i rowek | Wyrównanie, ochrona przed kurzem | Należy zapewnić luz dla krawędzi; patrz pasowania poniżej |
| Zatrzaski | Montaż bez użycia narzędzi, niewiele otwarć | Utrzymuj umiarkowane naprężenie, orientuj w obrębie warstw |
| Śruby wkręcane w wydrukowane wypustki | Sporadyczne otwieranie | Wkręty samogwintujące do tworzyw sztucznych sprawdzają się przez kilka cykli |
| Śruby wkręcane w metalowe wkładki | Częste otwieranie, wyższa siła docisku | Wkładki wtapiane na gorąco lub wciskane są znacznie trwalsze |
| Zawias drukowany w całości | Pokrywy otwierane na zawiasach | Przerwa co najmniej 0,5 mm, proszek musi mieć ujście |
Szczegóły: połączenia zatrzaskowe w SLS PA 12, gwinty i wkładki wtapiane na gorąco, zawiasy drukowane w całości.
Pasowania i tolerancje
Nasza wytyczna projektowa dla spiekanego laserowo PA 12 to ogólna tolerancja ±0,3 % z dolnym limitem ±0,3 mm. Dla pokrywy nasuwanej na podstawę, całkowity luz wynoszący około 0.3 do 0,5 mm między dwiema wydrukowanymi częściami jest powszechnym punktem wyjścia. Jeśli płytka drukowana, wyświetlacz lub złącze muszą pasować idealnie, należy zostawić wokół nich miejsce i zamocować je za pomocą żeber, klipsów lub śrub, a nie w ciasnej kieszeni. Więcej w Tolerancje i luzy SLS.
Wypustki, dystanse i montaż elektroniki
- Wypustki należy wesprzeć żebrami łączącymi ze ścianką, aby się nie odłamały.
- Należy zaokrąglić podstawę każdej wypustki i dystansu.
- Należy używać wkładek dla śrub, które będą często dokręcane.
- Należy pozostawić luz wokół płytek i komponentów; ogólna tolerancja rośnie wraz z rozmiarem.
- Należy zaplanować prowadzenie kabli i odciążki wewnątrz obudowy.
Otwory: kable, złącza, przyciski i wentylacja
Wejścia kablowe, wycięcia na złącza i otwory na przyciski drukują się dobrze. Należy zaprojektować je w rozmiarze nominalnym z pewnym luzem i sprawdzić dopasowanie z rzeczywistym komponentem. Szczeliny wentylacyjne i kratki są łatwe do wykonania w SLS, ponieważ nie są potrzebne podpory; należy zachować odpowiednią grubość prętów, aby przetrwały usuwanie proszku i kulkowanie. Światłowody i przezroczyste okienka wymagają innego materiału; PA 12 jest nieprzezroczysty.
Uszczelnianie i stopnie ochrony IP: szczere ograniczenia
Spiekany laserowo PA 12 ma lekko porowatą powierzchnię, a wydrukowane ścianki nie są automatycznie wodoszczelne ani gazoszczelne. Uszczelnienie obudowy zależy od projektu połączenia, uszczelek, dławików kablowych i samego wymagania. Stopień ochrony IP jest właściwością gotowego, zmontowanego produktu i musi być na nim przetestowany; nie certyfikujemy stopni ochrony IP. Do ochrony przed zachlapaniem i kurzem często wystarcza dobrze zaprojektowana krawędź i rowek z uszczelką; w przypadku zanurzenia lub ciśnienia należy dokładnie przetestować lub rozważyć inny proces.
Ciepło wewnątrz obudowy
Elektronika wytwarza ciepło, a PA 12 mięknie w miarę nagrzewania. EOS podaje temperaturę ugięcia pod obciążeniem dla PA 2200 wynoszącą 64 °C przy 1,80 MPa i 157 °C przy 0,45 MPa. Same obudowy przenoszą niewielkie naprężenia, ale wypustki trzymające ciepłe komponenty i zaciśnięte śruby już tak. Należy zapewnić wentylację tam, gdzie to konieczne, i trzymać obciążone elementy z dala od gorących punktów.
Kolor i wygląd
Wydrukowane obudowy są matowo białe po kulkowaniu kulkami szklanymi i polerowaniu w DyeMansion Powershot DUAL, co jest wliczone w cenę. Czarny to częsty wybór dla obudów technicznych; czarny i pomarańczowy są dostępne w magazynie ze standardowym czasem realizacji. Wszystkie 61 kolorów z katalogu kolorów można wybrać w kalkulatorze z natychmiastową wyceną; dostawa kolorów, których nie ma w magazynie, trwa około miesiąca dłużej. Barwnik barwi warstwę powierzchniową bez powłoki, więc pasowania pozostają zgodne z projektem. Więcej w barwienie części SLS.
Najpierw prototyp, potem mała seria
Typowa ścieżka: wydrukować jedną obudowę, sprawdzić dopasowanie płytki, złączy i pokrywy, dostosować luzy i wypustki, a następnie zamówić serię. Ponieważ każde zadanie druku SLS przetwarza wszystkie części w ten sam sposób, seria obudów z jednego zamówienia jest spójna. Warianty, takie jak różne wycięcia dla różnych wersji produktu, nie wymagają kosztów oprzyrządowania i mogą być zamawiane obok siebie.
Lista kontrolna dla drukowanej obudowy
- Ścianki o grubości od około 1,5 do 3 mm, jednolite, z żebrami na dużych płaskich powierzchniach.
- Połączenie pokrywy dobrane do częstotliwości otwierania: zatrzaski, śruby lub wkładki.
- Luz od około 0,3 do 0,5 mm w pasowaniach suwliwych między drukowanymi częściami.
- Wypustki użebrowane do ścianek i zaokrąglone u podstawy.
- Otwory sprawdzone z rzeczywistymi komponentami.
- Wymagania dotyczące uszczelnienia określone i przetestowane na zespole.
- Mieści się w komorze 200 × 250 × 330 mm lub jest podzielona na części.
W przypadku obudów będących częścią produktu, w tym projektowania termicznego, uszczelniania lub certyfikacji, specjaliści z prototype.builders mogą pomóc w projekcie i prototypach.
Najczęściej zadawane pytania
Czy SLS jest dobre do obudów drukowanych w 3D?
Tak. SLS PA 12 jest wytrzymały, nie wymaga struktur podporowych i może integrować zatrzaski, wypustki na śruby, prowadnice kabli i elementy montażowe w jednej części. Nadaje się do prototypów, małych serii i niestandardowych obudów aż do wymiarów komory naszej drukarki 200 × 250 × 330 mm.
Jaką grubość ścianki powinna mieć obudowa SLS?
Ścianki o grubości od około 1,5 do 3 mm zapewniają stabilne, ekonomiczne obudowy z PA 12. Duże płaskie ścianki wymagają żeber lub lekkiej krzywizny, aby pozostać płaskimi i sztywnymi. Dokładny wybór zależy od rozmiaru, obciążeń i sposobu montażu obudowy.
Czy obudowy SLS są wodoodporne?
Nie automatycznie. Części spiekane laserowo mają lekko porowatą powierzchnię, a uszczelnienie zależy od konstrukcji złącza, uszczelek i konkretnych wymagań. Stopień ochrony IP musi zostać przetestowany na gotowym zespole; nie certyfikujemy stopni ochrony IP.
Jak zamocować pokrywę drukowanej obudowy?
Za pomocą zatrzasków, śrub wkręcanych w drukowane wypustki do sporadycznego montażu lub metalowych wkładek gwintowanych do wielokrotnego otwierania. Śruby wkręcane w zwykłe drukowane otwory sprawdzają się przez kilka cykli; wkładki są znacznie trwalsze.
Czy mogę otrzymać drukowaną obudowę w kolorze czarnym?
Tak. Czarny i pomarańczowy są dostępne w magazynie ze standardowym czasem realizacji; wszystkie 61 kolorów można wybrać w kalkulatorze z natychmiastową wyceną, a dostawa kolorów, których nie ma w magazynie, trwa około miesiąca dłużej.
Jak duża może być drukowana obudowa?
Aż do wymiarów komory 200 × 250 × 330 mm naszej drukarki EOS FORMIGA P 110 Velocis. Kalkulator sprawdza dopasowanie, gdy prześlą Państwo model. Większe obudowy można podzielić na części, które następnie są łączone.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę