
Parti cave, fori di fuga e polvere intrappolata in SLS
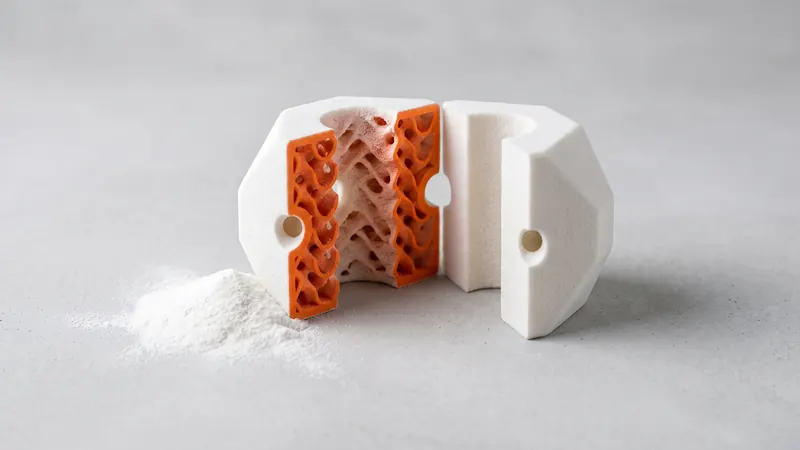
Nella sinterizzazione laser selettiva ogni parte cresce all'interno di un letto di polvere, e anche ogni spazio all'interno della parte si riempie di polvere. Se quello spazio è chiuso, la polvere rimane all'interno per sempre. Questo è il motivo alla base di uno degli avvisi più comuni nel nostro calcolatore. Questa guida spiega cosa significa polvere intrappolata, come svuotare correttamente una parte con fori di fuga, quando lo svuotamento fa risparmiare denaro e quando una parte piena è la scelta migliore.
Perché le cavità chiuse sono un problema nella tecnologia SLS
Durante la stampa, l'intera camera viene riempita strato per strato con polvere di PA 12, e il laser fonde solo le sezioni trasversali delle parti. Tutto il resto rimane polvere sciolta: attorno alla parte e all'interno di ogni cavità. Dopo la stampa, la polvere sciolta viene rimossa tramite depolverizzazione e perlatura con microsfere di vetro. Questo funziona solo dove la polvere può uscire. Una cavità chiusa su tutti i lati trattiene la sua polvere in modo permanente:
- la parte è più pesante rispetto al progetto,
- la polvere sciolta può sferragliare o fuoriuscire in seguito attraverso una crepa,
- la parte può comportarsi diversamente in presenza di vibrazioni o calore,
- e non c'è modo di controllare o pulire l'interno.
Cosa verifica il calcolatore
Quando carica un modello, l'analisi nel Suo browser cerca cavità chiuse, inclusi i gusci rivolti verso l'interno che racchiudono vuoti. Se trova celle interne chiuse, mostra un avviso rosso: la polvere non può essere rimossa da esse. Le cause tipiche sono parti esportate da slicer per la stampa a filamento con riempimento chiuso, e modelli pieni con un vuoto interno per risparmiare peso. La revisione del progetto offre quindi tre possibili soluzioni:
- adattare il design per la tecnologia SLS (fori di fuga, reticolo aperto, pareti piene), cosa che gli specialisti di prototype.builders possono fare per Lei,
- stamparlo così come progettato con una tecnologia a filamento in un materiale diverso dal PA 12,
- aggiungere Lei stesso i fori di fuga e caricarlo di nuovo: almeno due per ogni cella chiusa, ciascuno di almeno 5 mm.
L'anteprima prezza una parte con cavità chiuse come se fosse piena. Il calcolatore segnala anche le pareti sottili: le aree piene di spessore inferiore a circa 0,8 mm potrebbero non essere stampate in modo affidabile.
Come svuotare correttamente una parte
| Regola | Perché |
|---|---|
| Almeno due fori di fuga per ogni cavità chiusa | Un foro fa uscire la polvere, il secondo fa entrare l'aria |
| Ogni foro di almeno 5 mm, più grande per le cavità ampie | La polvere fine ostruisce i fori piccoli e non scorre |
| Fori alle estremità opposte della cavità | La polvere può essere soffiata o scossa attraverso di essi |
| Fori su superfici che non hanno importanza visiva | Facce inferiori, facce di montaggio, aree nascoste |
| Spessore delle pareti uniforme, tipicamente da 1,5 a 3 mm | Pareti stabili, dimensioni accurate |
| Nervature interne o un reticolo aperto dove è necessaria rigidità | Rigidità senza massa piena |
| Nessuna sottocella chiusa all'interno della cavità | Ogni cella chiusa necessita dei propri fori |
I fori possono essere tappati in seguito se l'aspetto è importante, ad esempio con un tappo a pressione o un cappuccio; progetti una piccola sede per esso.
Reticoli e strutture interne
La tecnologia SLS può stampare reticoli e strutture interne simili a giroidi senza supporti. La condizione è che la struttura sia aperta verso l'esterno in modo che la polvere possa uscire. Un reticolo dietro un rivestimento chiuso è il tipico design della stampa a filamento e necessita di fori di fuga o di un guscio aperto. I reticoli molto fini sono difficili da pulire; mantenga le aperture e le barre abbastanza generose per la depolverizzazione e la perlatura.
Quando lo svuotamento fa risparmiare denaro
Il prezzo di una parte SLS dipende principalmente dal volume di materiale fuso, dallo spazio che la parte occupa nella camera e dalla finitura. Svuotare una parte spessa riduce il volume fuso, a volte drasticamente. Un blocco pieno di 80 × 80 × 80 mm e lo stesso blocco svuotato con pareti da 2 mm occupano lo stesso spazio nella camera, ma quello cavo utilizza solo una frazione del materiale. La guida Costo della stampa 3D SLS spiega i fattori di costo; il calcolatore mostra l'effetto immediatamente quando carica entrambe le versioni.
Quando una parte piena è la scelta migliore
- Parti piccole: al di sotto di pochi centimetri, le pareti e i fori lasciano poco da svuotare.
- Aree ad alto carico: mantenga il materiale dove passa il carico e utilizzi nervature piuttosto che un guscio sottile.
- Parti che devono essere sigillate o pulite: i fori di fuga e le superfici interne aggiungono punti in cui possono accumularsi sporco e umidità.
- Sezioni spesse e precise a volte traggono comunque vantaggio dall'essere svuotate: le aree piene e spesse si restringono maggiormente raffreddandosi, quindi un guscio con nervature può essere più preciso di un blocco pieno.
La precisione e il restringimento sono trattati in Tolleranze e giochi SLS; le regole generali per pareti e caratteristiche nelle Linee guida di progettazione SLS.
Anche gli spazi vuoti e le parti mobili sono cavità
La stessa logica si applica ai giunti stampati in opera: lo spazio tra un perno e il suo snodo è pieno di polvere dopo la stampa e deve essere aperto verso l'esterno. Le regole per cerniere, catene e giunti sferici si trovano in cerniere stampate in opera e gruppi mobili.
Peso e bilanciamento
Lo svuotamento riduce anche il peso, il che è importante per dispositivi portatili, parti di droni e parti di macchine in movimento. Il PA 12 è già leggero rispetto ai metalli e una parte cava con nervature può esserlo ancora di più. Ricordi che i fori di fuga e le nervature interne spostano il baricentro; per parti rotanti bilanciate, posizioni i fori in modo simmetrico.
Checklist
- Nessuna cavità chiusa, o almeno due fori di fuga di almeno 5 mm per cavità.
- Fori di fuga alle estremità opposte, su superfici non rilevanti.
- Pareti uniformi, in genere da 1,5 a 3 mm; nulla di più sottile di circa 0,8 mm.
- Reticoli interni aperti verso l'esterno.
- Nessun riempimento esportato da uno slicer per filamenti.
- Controlli gli avvisi relativi a cavità e pareti sottili nel calcolatore dopo il caricamento.
Domande frequenti
Cos'è la polvere intrappolata nella SLS?
Polvere non fusa racchiusa in una cavità chiusa della parte. Non può essere rimossa dopo la stampa, aggiunge peso e fa sì che la parte si comporti diversamente da come progettata. Il calcolatore avvisa della presenza di cavità chiuse quando carica il modello.
Di quanti fori di fuga ha bisogno una parte cava in SLS?
La revisione del progetto del calcolatore suggerisce almeno due fori di fuga per ogni cella chiusa, ciascuno di almeno 5 mm. Due fori lasciano entrare l'aria mentre la polvere fuoriesce; fori più numerosi e più grandi facilitano la rimozione della polvere per cavità grandi o complesse.
Svuotare una parte in SLS la rende più economica?
Spesso sì, perché il prezzo dipende principalmente dal volume di materiale fuso. Una parte cava con pareti di pochi millimetri utilizza molto meno materiale rispetto a un blocco pieno. Lo spazio che la parte occupa nella camera non cambia.
Posso stampare una parte con un reticolo interno?
Sì, se il reticolo è aperto in modo che la polvere possa fuoriuscire. Un reticolo all'interno di un guscio chiuso intrappola la polvere ed è tipico dei progetti realizzati per la stampa a filamento; aggiunga fori di fuga o apra il guscio.
Perché il calcolatore dice che la mia parte sembra progettata per FDM?
Gli slicer per filamenti riempiono le parti con celle interne chiuse (infill). Nella SLS tali celle intrappolano la polvere. Il calcolatore le segnala e offre delle opzioni: adattare il progetto, aggiungere fori di fuga o stamparlo così come progettato con un'altra tecnologia.
Una parte cava è più debole?
Una parte cava con pareti adeguate può essere rigida e resistente, specialmente con nervature interne. Per le parti sottoposte a carichi elevati, le sezioni piene o le nervature nei punti in cui passa il carico sono la scelta migliore.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo