
Piezas huecas, orificios de escape y polvo atrapado en SLS
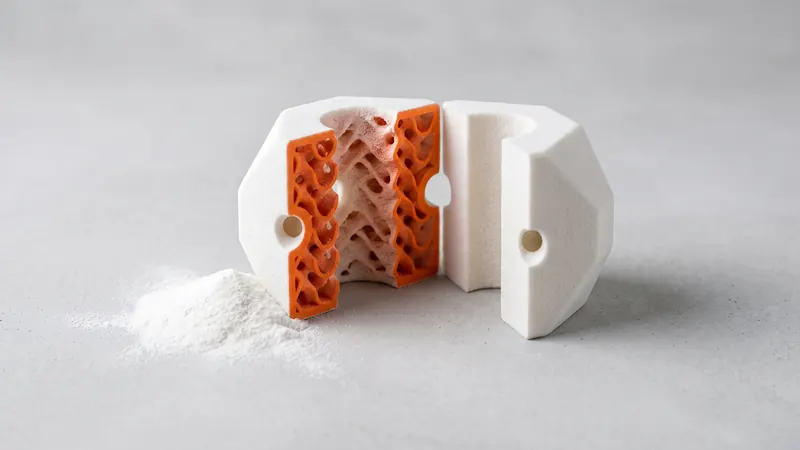
En la sinterización selectiva por láser, cada pieza crece dentro de un lecho de polvo, y cada espacio dentro de la pieza también se llena de polvo. Si ese espacio está cerrado, el polvo se queda adentro para siempre. Esa es la razón detrás de una de las advertencias más comunes en nuestra calculadora. Esta guía explica qué significa el polvo atrapado, cómo ahuecar una pieza correctamente con orificios de escape, cuándo ahuecar ahorra dinero y cuándo una pieza maciza es la mejor opción.
Por qué las cavidades cerradas son un problema en SLS
Durante la impresión, toda la cámara se llena capa por capa con polvo PA 12, y el láser fusiona solo las secciones transversales de las piezas. Todo lo demás permanece como polvo suelto: alrededor de la pieza y dentro de cada cavidad. Después de la impresión, el polvo suelto se elimina mediante despolvado y granallado con perlas de vidrio. Eso solo funciona donde el polvo puede salir. Una cavidad que está cerrada por todos lados mantiene su polvo permanentemente:
- la pieza es más pesada de lo diseñado,
- el polvo suelto puede sonar o filtrarse más tarde a través de una grieta,
- la pieza puede comportarse de manera diferente ante vibraciones o calor,
- y no hay forma de comprobar o limpiar el interior.
Qué comprueba la calculadora
Cuando usted sube un modelo, el análisis en su navegador busca cavidades cerradas, incluyendo carcasas hacia adentro que encierran vacíos. Si encuentra celdas internas cerradas, muestra una advertencia roja: el polvo no se puede eliminar de ellas. Las causas típicas son piezas exportadas desde laminadores para impresión de filamento con relleno cerrado, y modelos macizos con un vacío interno para ahorrar peso. La revisión de diseño ofrece entonces tres caminos a seguir:
- adaptar el diseño para SLS (orificios de escape, celosía abierta, paredes macizas), lo cual los especialistas de prototype.builders pueden hacer por usted,
- imprimirlo tal como se diseñó con una tecnología de filamento en otro material que no sea PA 12,
- añadir orificios de escape usted mismo y subirlo de nuevo: al menos dos por celda cerrada, cada uno de al menos 5 mm.
La vista previa cotiza una pieza con cavidades cerradas como maciza. La calculadora también señala paredes delgadas: las áreas macizas de menos de aproximadamente 0,8 mm pueden no imprimirse de manera confiable.
Cómo ahuecar una pieza correctamente
| Regla | Por qué |
|---|---|
| Al menos dos orificios de escape por cavidad cerrada | Un orificio deja salir el polvo, el segundo deja entrar el aire |
| Cada orificio de al menos 5 mm, más grande para cavidades grandes | El polvo fino puentea los orificios pequeños y no fluye |
| Orificios en extremos opuestos de la cavidad | El polvo se puede soplar o sacudir a través de ellos |
| Orificios en superficies que no importan visualmente | Caras inferiores, caras de montaje, áreas ocultas |
| Grosor de pared uniforme, típicamente de 1.5 a 3 mm | Paredes estables, dimensiones precisas |
| Nervaduras internas o una celosía abierta donde se necesita rigidez | Rigidez sin masa maciza |
| Sin subceldas cerradas dentro de la cavidad | Cada celda cerrada necesita sus propios orificios |
Los orificios se pueden tapar después si la apariencia importa, por ejemplo con un tapón a presión o una tapa; diseñe un pequeño asiento para ello.
Celosías y estructuras internas
SLS puede imprimir celosías y estructuras internas tipo giroide sin soportes. La condición es que la estructura esté abierta al exterior para que el polvo pueda salir. Una celosía detrás de una piel cerrada es el diseño típico de impresión de filamento y necesita orificios de escape o una carcasa abierta. Las celosías muy finas son difíciles de limpiar; mantenga las aberturas y las barras lo suficientemente generosas para el despolvado y el granallado.
Cuándo ahuecar ahorra dinero
El precio de una pieza SLS depende principalmente del volumen de material fusionado, el espacio que ocupa la pieza en la cámara y el acabado. Ahuecar una pieza gruesa reduce el volumen fusionado, a veces drásticamente. Un bloque macizo de 80 × 80 × 80 mm y el mismo bloque ahuecado con paredes de 2 mm ocupan el mismo espacio en la cámara, pero el hueco utiliza solo una fracción del material. La guía Costo de impresión 3D SLS explica los factores de precio; la calculadora muestra el efecto inmediatamente cuando usted sube ambas versiones.
Cuándo una pieza maciza es la mejor opción
- Piezas pequeñas: por debajo de unos pocos centímetros, las paredes y los orificios dejan poco para ahuecar.
- Áreas de alta carga: mantenga el material por donde pasa la carga y use nervaduras en lugar de una carcasa delgada.
- Piezas que deben sellarse o limpiarse: los orificios de escape y las superficies internas añaden lugares para la suciedad y la humedad.
- Secciones gruesas precisas a veces se benefician de ser ahuecadas de todos modos: las áreas sólidas gruesas se encogen más al enfriarse, por lo que una carcasa con nervaduras puede ser más precisa que un bloque sólido.
La precisión y la contracción se tratan en Tolerancias y holguras de SLS; las reglas generales para paredes y características en las Pautas de diseño de SLS.
Los huecos y las piezas móviles también son cavidades
La misma lógica se aplica a las uniones impresas en su lugar: el espacio entre un pasador y su articulación está lleno de polvo después de la impresión y debe estar abierto al exterior. Las reglas para bisagras, cadenas y rótulas se encuentran en bisagras impresas en su lugar y ensamblajes móviles.
Peso y equilibrio
El ahuecado también reduce el peso, lo cual es importante para dispositivos portátiles, piezas de drones y piezas de máquinas móviles. El PA 12 ya es ligero en comparación con los metales, y una pieza hueca con nervaduras puede serlo aún más. Recuerde que los orificios de escape y las nervaduras internas desplazan el centro de gravedad; para piezas giratorias equilibradas, coloque los orificios simétricamente.
Lista de verificación
- Sin cavidades cerradas, o al menos dos orificios de escape de al menos 5 mm por cavidad.
- Orificios de escape en extremos opuestos, en superficies que no importan.
- Paredes uniformes, típicamente de 1.5 a 3 mm; nada más delgado que aproximadamente 0,8 mm.
- Estructuras reticulares internas abiertas al exterior.
- Sin relleno exportado desde un laminador de filamento.
- Compruebe las advertencias de cavidades y paredes delgadas en la calculadora después de la carga.
Preguntas frecuentes
¿Qué es el polvo atrapado en SLS?
Polvo no fundido que queda encerrado en una cavidad cerrada de la pieza. No se puede eliminar después de la impresión, añade peso y hace que la pieza se comporte de manera diferente a la diseñada. La calculadora advierte sobre las cavidades cerradas cuando usted carga el modelo.
¿Cuántos orificios de escape necesita una pieza hueca de SLS?
La revisión de diseño de la calculadora sugiere al menos dos orificios de escape por celda cerrada, cada uno de al menos 5 mm. Dos orificios permiten que entre aire mientras sale el polvo; más orificios y de mayor tamaño facilitan la eliminación del polvo en cavidades grandes o complejas.
¿Ahuecar una pieza de SLS la hace más barata?
A menudo, porque el precio depende principalmente del volumen de material fundido. Una pieza hueca con paredes de unos pocos milímetros utiliza mucho menos material que un bloque sólido. El espacio que ocupa la pieza en la cámara no cambia.
¿Puedo imprimir una pieza con una estructura reticular interna?
Sí, si la estructura reticular está abierta para que el polvo pueda salir. Una estructura reticular dentro de una carcasa cerrada atrapa el polvo y es típica de los diseños hechos para la impresión con filamento; añada orificios de escape o abra la carcasa.
¿Por qué la calculadora dice que mi pieza parece diseñada para FDM?
Los laminadores de filamento rellenan las piezas con celdas internas cerradas (relleno). En SLS, dichas celdas atrapan el polvo. La calculadora las marca y ofrece opciones: adapte el diseño, añada orificios de escape o imprímala tal como se diseñó con otra tecnología.
¿Es más débil una pieza hueca?
Una pieza hueca con paredes sensatas puede ser rígida y fuerte, especialmente con nervaduras internas. Para piezas sometidas a altas cargas, las secciones sólidas o las nervaduras por donde pasa la carga son la mejor opción.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo