
Puste części, otwory ewakuacyjne i uwięziony proszek w SLS
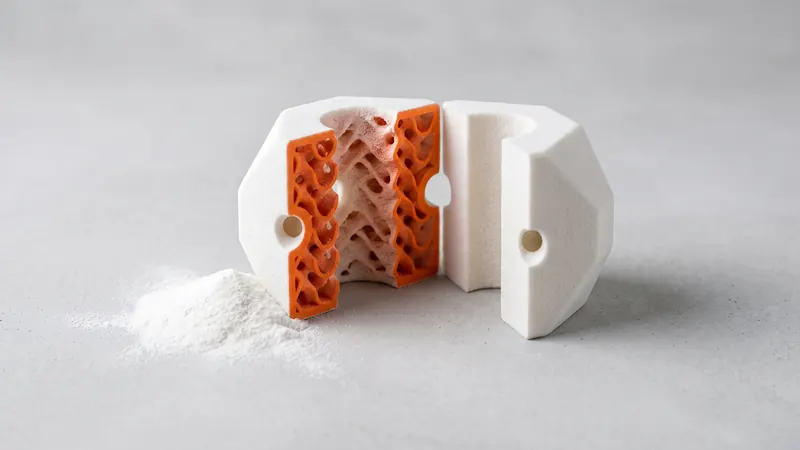
W selektywnym spiekaniu laserowym każda część powstaje w złożu proszku, a każda przestrzeń wewnątrz części również wypełnia się proszkiem. Jeśli ta przestrzeń jest zamknięta, proszek pozostaje w środku na stałe. To jest powód jednego z najczęstszych ostrzeżeń w naszym kalkulatorze. Ten przewodnik wyjaśnia, co oznacza uwięziony proszek, jak prawidłowo wydrążyć część za pomocą otworów ewakuacyjnych, kiedy drążenie oszczędza pieniądze i kiedy lita część jest lepszym wyborem.
Dlaczego zamknięte wnęki stanowią problem w SLS
Podczas drukowania cała komora jest wypełniana warstwa po warstwie proszkiem PA 12, a laser spaja tylko przekroje części. Cała reszta pozostaje luźnym proszkiem: wokół części i wewnątrz każdej wnęki. Po wydrukowaniu luźny proszek jest usuwany poprzez odpylanie i kulkowanie szklane. Działa to jednak tylko tam, skąd proszek może się wydostać. Wnęka zamknięta ze wszystkich stron zatrzymuje proszek na stałe:
- część jest cięższa niż w projekcie,
- luźny proszek może grzechotać lub wyciec później przez pęknięcie,
- część może zachowywać się inaczej pod wpływem wibracji lub ciepła,
- i nie ma sposobu na sprawdzenie ani wyczyszczenie wnętrza.
Co sprawdza kalkulator
Gdy przesyłają Państwo model, analiza w przeglądarce szuka zamkniętych wnęk, w tym wewnętrznych powłok otaczających puste przestrzenie. Jeśli znajdzie zamknięte komórki wewnętrzne, wyświetli czerwone ostrzeżenie: nie można z nich usunąć proszku. Typowymi przyczynami są części wyeksportowane ze slicerów do druku z filamentu z zamkniętym wypełnieniem oraz pełne modele z wewnętrzną pustą przestrzenią w celu zmniejszenia wagi. Przegląd projektu oferuje wtedy trzy możliwości:
- dostosowanie projektu do technologii SLS (otwory ewakuacyjne, otwarta struktura siatkowa, lite ściany), co mogą dla Państwa zrobić specjaliści z prototype.builders,
- wydrukowanie go zgodnie z projektem w technologii filamentowej z materiału innego niż PA 12,
- samodzielne dodanie otworów ewakuacyjnych i ponowne przesłanie: co najmniej dwa na zamkniętą komórkę, każdy o średnicy co najmniej 5 mm.
Podgląd wycenia część z zamkniętymi wnękami jako litą bryłę. Kalkulator oflagowuje również cienkie ściany: lite obszary cieńsze niż około 0,8 mm mogą nie zostać wydrukowane niezawodnie.
Jak prawidłowo wydrążyć część
| Zasada | Dlaczego |
|---|---|
| Co najmniej dwa otwory ewakuacyjne na zamkniętą wnękę | Jeden otwór wypuszcza proszek, drugi wpuszcza powietrze |
| Każdy otwór co najmniej 5 mm, większe dla dużych wnęk | Drobny proszek mostkuje małe otwory i nie przesypuje się |
| Otwory na przeciwległych końcach wnęki | Proszek można przedmuchać lub wytrząsnąć |
| Otwory na powierzchniach, które nie mają znaczenia wizualnego | Dolne powierzchnie, powierzchnie montażowe, ukryte obszary |
| Równomierna grubość ścianki, zazwyczaj od 1,5 do 3 mm | Stabilne ściany, dokładne wymiary |
| Wewnętrzne żebra lub otwarta struktura siatkowa tam, gdzie wymagana jest sztywność | Sztywność bez litej masy |
| Brak zamkniętych subkomórek wewnątrz wnęki | Każda zamknięta komórka potrzebuje własnych otworów |
Otwory można później zaślepić, jeśli wygląd ma znaczenie, na przykład za pomocą wciskanego kołka lub zaślepki; należy zaprojektować dla niej małe gniazdo.
Siatki i struktury wewnętrzne
Technologia SLS pozwala na drukowanie siatek i struktur wewnętrznych typu gyroid bez podpór. Warunkiem jest, aby struktura była otwarta na zewnątrz, co pozwoli na usunięcie proszku. Siatka za zamkniętą powłoką to typowy projekt dla druku z filamentu i wymaga otworów ewakuacyjnych lub otwartej powłoki. Bardzo drobne siatki są trudne do czyszczenia; należy zachować wystarczająco duże otwory i pręty, aby umożliwić usunięcie proszku i kulkowanie.
Kiedy drążenie pozwala zaoszczędzić pieniądze
Cena części SLS zależy głównie od objętości stopionego materiału, przestrzeni, jaką część zajmuje w komorze, oraz wykończenia. Wydrążenie grubej części zmniejsza objętość stopionego materiału, czasami drastycznie. Pełny blok o wymiarach 80 × 80 × 80 mm i ten sam blok wydrążony do ścianek o grubości 2 mm zajmują tyle samo miejsca w komorze, ale ten wydrążony zużywa tylko ułamek materiału. Przewodnik Koszty druku 3D SLS wyjaśnia czynniki wpływające na cenę; kalkulator natychmiast pokaże efekt, gdy prześlą Państwo obie wersje.
Kiedy pełna część jest lepszym wyborem
- Małe części: poniżej kilku centymetrów ścianki i otwory pozostawiają niewiele miejsca na drążenie.
- Obszary poddawane dużym obciążeniom: należy zachować materiał tam, gdzie przebiega obciążenie, i używać żeber zamiast cienkiej powłoki.
- Części, które muszą być uszczelnione lub czyszczone: otwory ewakuacyjne i powierzchnie wewnętrzne tworzą dodatkowe miejsca na brud i wilgoć.
- Dokładne grube przekroje czasami i tak zyskują na wydrążeniu: grube, pełne obszary kurczą się bardziej podczas stygnięcia, więc powłoka z żebrami może być dokładniejsza niż pełny blok.
Dokładność i skurcz zostały omówione w artykule Tolerancje i luzy SLS; ogólne zasady dotyczące ścianek i detali znajdują się w Wytycznych projektowania SLS.
Szczeliny i ruchome części to również wnęki
Ta sama logika dotyczy przegubów drukowanych w całości (print-in-place): szczelina między sworzniem a jego gniazdem jest pełna proszku po wydrukowaniu i musi być otwarta na zewnątrz. Zasady dotyczące zawiasów, łańcuchów i przegubów kulowych znajdują się w artykule zawiasy i ruchome zespoły drukowane w całości.
Waga i wyważenie
Drążenie zmniejsza również wagę, co ma znaczenie w przypadku urządzeń przenośnych, części dronów i ruchomych części maszyn. Materiał PA 12 jest już lekki w porównaniu z metalami, a wydrążona część z żebrami może być jeszcze lżejsza. Należy pamiętać, że otwory ewakuacyjne i wewnętrzne żebra przesuwają środek ciężkości; w przypadku wyważonych części obrotowych otwory należy umieszczać symetrycznie.
Lista kontrolna
- Brak zamkniętych wnęk lub co najmniej dwa otwory ewakuacyjne o średnicy co najmniej 5 mm na każdą wnękę.
- Otwory ewakuacyjne na przeciwległych końcach, na powierzchniach, które nie mają znaczenia.
- Równe ścianki, zazwyczaj od 1,5 do 3 mm; nic cieńszego niż około 0,8 mm.
- Wewnętrzne siatki otwarte na zewnątrz.
- Brak wypełnienia wyeksportowanego ze slicera do filamentów.
- Proszę sprawdzić ostrzeżenia o wnękach i cienkich ściankach w kalkulatorze po przesłaniu pliku.
Najczęściej zadawane pytania
Czym jest uwięziony proszek w technologii SLS?
Niestopiony proszek, który jest zamknięty w zamkniętej wnęce części. Nie można go usunąć po wydrukowaniu, dodaje wagi i sprawia, że część zachowuje się inaczej niż zaprojektowano. Kalkulator ostrzega o zamkniętych wnękach, gdy prześlą Państwo model.
Ilu otworów ewakuacyjnych potrzebuje wydrążona część SLS?
Analiza projektu w kalkulatorze sugeruje co najmniej dwa otwory ewakuacyjne na każdą zamkniętą komórkę, każdy o średnicy co najmniej 5 mm. Dwa otwory pozwalają na wlot powietrza podczas wysypywania się proszku; większa liczba i większe rozmiary otworów ułatwiają usuwanie proszku z dużych lub skomplikowanych wnęk.
Czy wydrążenie części SLS sprawia, że jest ona tańsza?
Często tak, ponieważ cena zależy głównie od objętości stopionego materiału. Wydrążona część o ściankach grubości kilku milimetrów zużywa znacznie mniej materiału niż lity blok. Przestrzeń, jaką część zajmuje w komorze, nie ulega zmianie.
Czy mogę wydrukować część z wewnętrzną strukturą siatkową?
Tak, jeśli struktura siatkowa jest otwarta, aby proszek mógł się wysypać. Siatka wewnątrz zamkniętej powłoki zatrzymuje proszek i jest typowa dla projektów tworzonych pod druk z filamentu; należy dodać otwory ewakuacyjne lub otworzyć powłokę.
Dlaczego kalkulator twierdzi, że moja część wygląda na zaprojektowaną dla FDM?
Slicery do filamentów wypełniają części zamkniętymi komórkami wewnętrznymi (wypełnienie). W technologii SLS takie komórki zatrzymują proszek. Kalkulator oznacza je i oferuje opcje: dostosowanie projektu, dodanie otworów ewakuacyjnych lub wydrukowanie go w obecnej formie w innej technologii.
Czy wydrążona część jest słabsza?
Wydrążona część o odpowiednich ściankach może być sztywna i wytrzymała, zwłaszcza z wewnętrznymi żebrami. W przypadku części poddawanych dużym obciążeniom lepszym wyborem są lite przekroje lub żebra w miejscach przenoszenia obciążeń.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę