
Hohlteile, Entpulverungsöffnungen und eingeschlossenes Pulver beim SLS
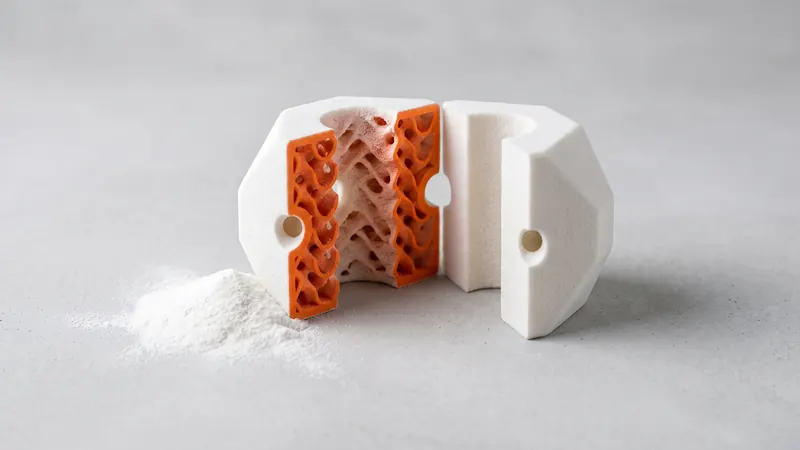
Beim selektiven Lasersintern wächst jedes Teil in einem Pulverbett, und jeder Raum im Inneren des Teils füllt sich ebenfalls mit Pulver. Wenn dieser Raum geschlossen ist, bleibt das Pulver für immer darin. Das ist der Grund für eine der häufigsten Warnungen in unserem Kalkulator. Dieser Leitfaden erklärt, was eingeschlossenes Pulver bedeutet, wie man ein Teil mit Entpulverungsöffnungen richtig aushöhlt, wann das Aushöhlen Geld spart und wann ein massives Teil die bessere Wahl ist.
Warum geschlossene Hohlräume beim SLS ein Problem sind
Während des Drucks wird der gesamte Bauraum Schicht für Schicht mit PA 12-Pulver gefüllt, und der Laser verschmilzt nur die Querschnitte der Teile. Alles andere bleibt loses Pulver: um das Teil herum und in jedem Hohlraum. Nach dem Drucken wird das lose Pulver durch Entpulvern und Glasperlenstrahlen entfernt. Das funktioniert nur dort, wo das Pulver herauskann. Ein allseitig geschlossener Hohlraum behält sein Pulver dauerhaft:
- das Teil ist schwerer als konstruiert,
- das lose Pulver kann klappern oder später durch einen Riss austreten,
- das Teil kann sich bei Vibration oder Hitze anders verhalten,
- und es gibt keine Möglichkeit, das Innere zu überprüfen oder zu reinigen.
Was der Kalkulator prüft
Wenn Sie ein Modell hochladen, sucht die Analyse in Ihrem Browser nach eingeschlossenen Hohlräumen, einschließlich nach innen gerichteter Schalen, die Hohlräume umschließen. Wenn sie geschlossene interne Zellen findet, zeigt sie eine rote Warnung an: Pulver kann nicht aus ihnen entfernt werden. Typische Ursachen sind Teile, die aus Slicern für den Filamentdruck mit geschlossenem Infill exportiert wurden, und massive Modelle mit einem internen Hohlraum zur Gewichtseinsparung. Die Designprüfung bietet dann drei Lösungswege:
- passen Sie das Design für SLS an (Entpulverungsöffnungen, offene Gitterstruktur, massive Wände), was die Spezialisten von prototype.builders für Sie tun können,
- drucken Sie es wie konstruiert mit einer Filamenttechnologie in einem anderen Material als PA 12,
- fügen Sie selbst Entpulverungsöffnungen hinzu und laden Sie es erneut hoch: mindestens zwei pro geschlossener Zelle, jeweils mindestens 5 mm.
Die Vorschau berechnet den Preis für ein Teil mit eingeschlossenen Hohlräumen als massives Teil. Der Kalkulator markiert auch dünne Wände: massive Bereiche, die dünner als etwa 0,8 mm sind, lassen sich möglicherweise nicht zuverlässig drucken.
Wie man ein Teil richtig aushöhlt
| Regel | Warum |
|---|---|
| Mindestens zwei Entpulverungsöffnungen pro geschlossenem Hohlraum | Ein Loch lässt Pulver heraus, das zweite lässt Luft hinein |
| Jedes Loch mindestens 5 mm, größer bei großen Hohlräumen | Feines Pulver überbrückt kleine Löcher und fließt nicht |
| Löcher an gegenüberliegenden Enden des Hohlraums | Pulver kann durchgeblasen oder durchgeschüttelt werden |
| Löcher auf Flächen, die optisch keine Rolle spielen | Bodenflächen, Montageflächen, verborgene Bereiche |
| Gleichmäßige Wandstärke, typischerweise 1,5 bis 3 mm | Stabile Wände, genaue Abmessungen |
| Interne Rippen oder eine offene Gitterstruktur, wo Steifigkeit benötigt wird | Steifigkeit ohne massive Masse |
| Keine geschlossenen Unterzellen innerhalb des Hohlraums | Jede geschlossene Zelle benötigt ihre eigenen Löcher |
Die Löcher können nachträglich verschlossen werden, wenn das Aussehen wichtig ist, zum Beispiel mit einem eingepressten Stopfen oder einer Kappe; konstruieren Sie dafür einen kleinen Sitz.
Gitter und interne Strukturen
SLS kann Gitter und gyroidähnliche interne Strukturen ohne Stützstrukturen drucken. Voraussetzung ist, dass die Struktur nach außen offen ist, damit das Pulver austreten kann. Ein Gitter hinter einer geschlossenen Außenhaut ist das typische Filamentdruck-Design und benötigt Entpulverungsöffnungen oder eine geöffnete Schale. Sehr feine Gitter sind schwer zu reinigen; halten Sie die Öffnungen und Streben großzügig genug für das Entpulvern und Strahlen.
Wann Aushöhlen Geld spart
Der Preis eines SLS-Teils hängt hauptsächlich vom Volumen des verschmolzenen Materials, dem Platz, den das Teil im Bauraum einnimmt, und der Nachbearbeitung ab. Das Aushöhlen eines dicken Teils reduziert das verschmolzene Volumen, manchmal drastisch. Ein massiver Block von 80 × 80 × 80 mm und derselbe Block, der auf 2 mm Wände ausgehöhlt wurde, nehmen den gleichen Platz im Bauraum ein, aber der hohle Block verbraucht nur einen Bruchteil des Materials. Der Leitfaden SLS 3D printing cost erklärt die Preistreiber; der Kalkulator zeigt den Effekt sofort, wenn Sie beide Versionen hochladen.
Wann ein massives Teil die bessere Wahl ist
- Kleine Teile: Unter wenigen Zentimetern lassen Wände und Löcher wenig Raum zum Aushöhlen.
- Stark belastete Bereiche: Behalten Sie Material dort, wo die Belastung verläuft, und verwenden Sie eher Rippen als eine dünne Schale.
- Teile, die abgedichtet oder gereinigt werden müssen: Auslasslöcher und Innenflächen bieten zusätzlichen Raum für Schmutz und Feuchtigkeit.
- Präzise dicke Abschnitte profitieren manchmal ohnehin davon, ausgehöhlt zu werden: dicke, massive Bereiche schrumpfen beim Abkühlen stärker, sodass eine Schale mit Rippen präziser sein kann als ein massiver Block.
Genauigkeit und Schrumpfung werden unter SLS-Toleranzen und -Abstände behandelt; allgemeine Regeln für Wände und Merkmale in den SLS-Designrichtlinien.
Spalten und bewegliche Teile sind ebenfalls Hohlräume
Die gleiche Logik gilt für in einem Stück gedruckte Gelenke (Print-in-Place): Der Spalt zwischen einem Stift und seinem Gelenk ist nach dem Drucken voller Pulver und muss nach außen offen sein. Die Regeln für Scharniere, Ketten und Kugelgelenke finden Sie unter Print-in-Place-Scharniere und bewegliche Baugruppen.
Gewicht und Balance
Das Aushöhlen reduziert auch das Gewicht, was für Handgeräte, Drohnenteile und bewegliche Maschinenteile wichtig ist. PA 12 ist im Vergleich zu Metallen bereits leicht, und ein hohles Teil mit Rippen kann noch leichter sein. Denken Sie daran, dass Auslasslöcher und innere Rippen den Schwerpunkt verschieben; platzieren Sie Löcher bei ausgewuchteten rotierenden Teilen symmetrisch.
Checkliste
- Keine geschlossenen Hohlräume oder mindestens zwei Auslasslöcher von mindestens 5 mm pro Hohlraum.
- Auslasslöcher an gegenüberliegenden Enden, auf Flächen, die nicht wichtig sind.
- Gleichmäßige Wände, typischerweise 1,5 bis 3 mm; nichts dünner als etwa 0,8 mm.
- Nach außen offene innere Gitterstrukturen.
- Kein Infill, das aus einem Filament-Slicer exportiert wurde.
- Überprüfen Sie nach dem Hochladen die Warnungen zu Hohlräumen und dünnen Wänden im Kalkulator.
Häufig gestellte Fragen
Was ist eingeschlossenes Pulver bei SLS?
Ungeschmolzenes Pulver, das in einem geschlossenen Hohlraum des Teils eingeschlossen ist. Es kann nach dem Drucken nicht entfernt werden, erhöht das Gewicht und führt dazu, dass sich das Teil anders verhält als konstruiert. Der Kalkulator warnt vor geschlossenen Hohlräumen, wenn Sie das Modell hochladen.
Wie viele Auslasslöcher benötigt ein hohles SLS-Teil?
Die Designprüfung des Kalkulators empfiehlt mindestens zwei Auslasslöcher pro geschlossener Zelle, jeweils mindestens 5 mm groß. Zwei Löcher lassen Luft hinein, während Pulver herausfließt; mehr und größere Löcher erleichtern die Entpulverung bei großen oder komplexen Hohlräumen.
Macht das Aushöhlen eines SLS-Teils es billiger?
Oft ja, da der Preis hauptsächlich vom Volumen des geschmolzenen Materials abhängt. Ein hohles Teil mit Wänden von wenigen Millimetern verbraucht viel weniger Material als ein massiver Block. Der Platz, den das Teil in der Kammer einnimmt, ändert sich nicht.
Kann ich ein Teil mit einer inneren Gitterstruktur drucken?
Ja, wenn das Gitter offen ist, damit das Pulver herausfließen kann. Ein Gitter innerhalb einer geschlossenen Schale schließt Pulver ein und ist typisch für Designs, die für den Filamentdruck erstellt wurden; fügen Sie Auslasslöcher hinzu oder öffnen Sie die Schale.
Warum sagt der Kalkulator, dass mein Teil so aussieht, als wäre es für FDM konstruiert?
Filament-Slicer füllen Teile mit geschlossenen inneren Zellen (Infill). Bei SLS schließen solche Zellen Pulver ein. Der Kalkulator markiert sie und bietet Optionen: Passen Sie das Design an, fügen Sie Auslasslöcher hinzu oder drucken Sie es wie konstruiert mit einer anderen Technologie.
Ist ein hohles Teil schwächer?
Ein hohles Teil mit vernünftigen Wänden kann steif und stabil sein, besonders mit inneren Rippen. Für Teile unter hoher Belastung sind massive Abschnitte oder Rippen dort, wo die Last verläuft, die bessere Wahl.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis