
Holle onderdelen, ontsnappingsgaten en opgesloten poeder in SLS
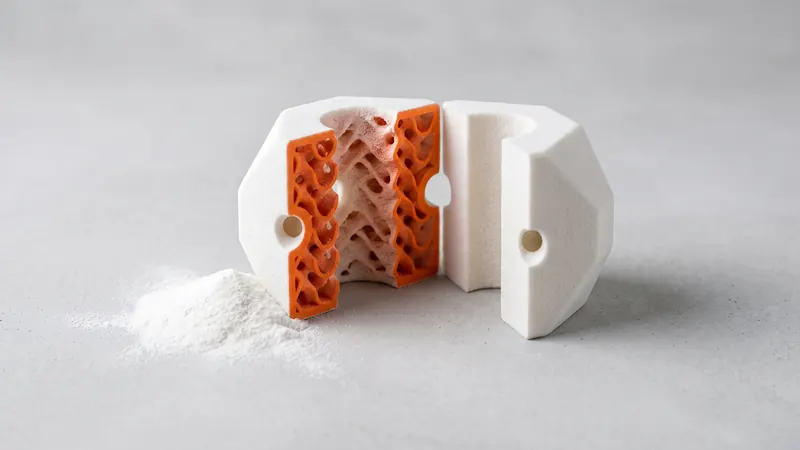
Bij selectief lasersinteren groeit elk onderdeel in een poederbed, en elke ruimte in het onderdeel vult zich ook met poeder. Als die ruimte gesloten is, blijft het poeder voorgoed binnenin. Dat is de reden achter een van de meest voorkomende waarschuwingen in onze calculator. Deze gids legt uit wat opgesloten poeder betekent, hoe u een onderdeel correct uitholt met ontsnappingsgaten, wanneer uithollen geld bespaart en wanneer een massief onderdeel de betere keuze is.
Waarom gesloten holtes een probleem zijn bij SLS
Tijdens het printen wordt de hele kamer laag voor laag gevuld met PA 12-poeder, en de laser smelt alleen de doorsneden van de onderdelen. Al het andere blijft los poeder: rondom het onderdeel en in elke holte. Na het printen wordt het losse poeder verwijderd door ontpoederen en glasparelstralen. Dat werkt alleen daar waar het poeder eruit kan. Een holte die aan alle kanten gesloten is, behoudt zijn poeder permanent:
- het onderdeel is zwaarder dan ontworpen,
- het losse poeder kan rammelen of later door een scheur weglekken,
- het onderdeel kan zich anders gedragen bij trillingen of hitte,
- en er is geen manier om de binnenkant te controleren of schoon te maken.
Wat de calculator controleert
Wanneer u een model uploadt, zoekt de analyse in uw browser naar ingesloten holtes, inclusief naar binnen gerichte schillen die lege ruimtes omsluiten. Als het gesloten interne cellen vindt, toont het een rode waarschuwing: poeder kan er niet uit worden verwijderd. Typische oorzaken zijn onderdelen die zijn geëxporteerd uit slicers voor filamentprinten met gesloten infill, en massieve modellen met een interne holte voor gewichtsbesparing. De ontwerpbeoordeling biedt dan drie mogelijke vervolgstappen:
- pas het ontwerp aan voor SLS (ontsnappingsgaten, open rooster, massieve wanden), wat de specialisten van prototype.builders voor u kunnen doen,
- print het zoals ontworpen met een filamenttechnologie in een ander materiaal dan PA 12,
- voeg zelf ontsnappingsgaten toe en upload opnieuw: minstens twee per gesloten cel, elk minstens 5 mm.
De preview berekent de prijs van een onderdeel met ingesloten holtes als een massief onderdeel. De calculator markeert ook dunne wanden: massieve gebieden dunner dan ongeveer 0,8 mm worden mogelijk niet betrouwbaar geprint.
Hoe u een onderdeel correct uitholt
| Regel | Waarom |
|---|---|
| Minstens twee ontsnappingsgaten per gesloten holte | Eén gat laat poeder eruit, het tweede laat lucht naar binnen |
| Elk gat minstens 5 mm, groter voor grote holtes | Fijn poeder overbrugt kleine gaten en stroomt niet |
| Gaten aan tegenovergestelde uiteinden van de holte | Poeder kan erdoorheen worden geblazen of geschud |
| Gaten op oppervlakken die visueel niet van belang zijn | Ondervlakken, montagevlakken, verborgen gebieden |
| Gelijkmatige wanddikte, typisch 1,5 tot 3 mm | Stabiele wanden, nauwkeurige afmetingen |
| Interne ribben of een open rooster waar stijfheid nodig is | Stijfheid zonder massieve massa |
| Geen gesloten subcellen in de holte | Elke gesloten cel heeft zijn eigen gaten nodig |
De gaten kunnen achteraf worden gedicht als het uiterlijk van belang is, bijvoorbeeld met een ingedrukte plug of een dop; ontwerp hiervoor een kleine zitting.
Roosters en interne structuren
SLS kan roosters en gyroïde-achtige interne structuren printen zonder ondersteuningen. De voorwaarde is dat de structuur open is naar de buitenkant, zodat het poeder eruit kan. Een rooster achter een gesloten huid is het typische ontwerp voor filamentprinten en heeft ontsnappingsgaten of een geopende schil nodig. Zeer fijne roosters zijn moeilijk schoon te maken; houd de openingen en staven ruim genoeg voor ontpoederen en stralen.
Wanneer uithollen geld bespaart
De prijs van een SLS-onderdeel hangt voornamelijk af van het volume van het gesmolten materiaal, de ruimte die het onderdeel in de kamer inneemt en de afwerking. Het uithollen van een dik onderdeel vermindert het gesmolten volume, soms drastisch. Een massief blok van 80 × 80 × 80 mm en hetzelfde blok uitgehold tot wanden van 2 mm nemen dezelfde ruimte in de kamer in, maar de holle versie gebruikt slechts een fractie van het materiaal. De gids SLS 3D-printkosten legt de prijsbepalende factoren uit; de calculator toont het effect onmiddellijk wanneer u beide versies uploadt.
Wanneer een massief onderdeel de betere keuze is
- Kleine onderdelen: onder een paar centimeter laten wanden en gaten weinig over om uit te hollen.
- Zwaar belaste gebieden: behoud materiaal waar de belasting loopt, en gebruik ribben in plaats van een dunne schil.
- Onderdelen die moeten worden afgedicht of gereinigd: ontsnappingsgaten en interne oppervlakken voegen plekken toe voor vuil en vocht.
- Nauwkeurige dikke secties hebben er soms toch baat bij om uitgehold te worden: dikke massieve gebieden krimpen meer naarmate ze afkoelen, dus een schaal met ribben kan nauwkeuriger zijn dan een massief blok.
Nauwkeurigheid en krimp worden behandeld in SLS toleranties en spelingen; algemene regels voor wanden en kenmerken in de SLS ontwerprichtlijnen.
Spleten en bewegende delen zijn ook holtes
Dezelfde logica is van toepassing op scharnieren die op hun plaats worden geprint (print-in-place): de spleet tussen een pen en zijn gewricht zit na het printen vol met poeder en moet open zijn naar de buitenkant. De regels voor scharnieren, kettingen en kogelgewrichten staan in print-in-place scharnieren en bewegende samenstellingen.
Gewicht en balans
Uithollen vermindert ook het gewicht, wat belangrijk is voor draagbare apparaten, drone-onderdelen en bewegende machineonderdelen. PA 12 is al licht in vergelijking met metalen, en een hol onderdeel met ribben kan nog lichter zijn. Onthoud dat ontsnappingsgaten en interne ribben het zwaartepunt verplaatsen; plaats gaten symmetrisch voor gebalanceerde roterende onderdelen.
Checklist
- Geen gesloten holtes, of minstens twee ontsnappingsgaten van minimaal 5 mm per holte.
- Ontsnappingsgaten aan tegenovergestelde uiteinden, op oppervlakken die er niet toe doen.
- Gelijkmatige wanden, typisch 1,5 tot 3 mm; niets dunner dan ongeveer 0,8 mm.
- Interne roosters open naar de buitenkant.
- Geen infill geëxporteerd vanuit een filament slicer.
- Controleer de waarschuwingen voor holtes en dunne wanden in de calculator na het uploaden.
Veelgestelde vragen
Wat is opgesloten poeder bij SLS?
Niet-gesmolten poeder dat is ingesloten in een gesloten holte van het onderdeel. Het kan na het printen niet worden verwijderd, voegt gewicht toe en zorgt ervoor dat het onderdeel zich anders gedraagt dan ontworpen. De calculator waarschuwt voor gesloten holtes wanneer je het model uploadt.
Hoeveel ontsnappingsgaten heeft een hol SLS onderdeel nodig?
De ontwerpbeoordeling van de calculator stelt minstens twee ontsnappingsgaten per gesloten cel voor, elk van minimaal 5 mm. Twee gaten laten lucht binnen terwijl poeder naar buiten stroomt; meer en grotere gaten maken het ontpoederen gemakkelijker voor grote of complexe holtes.
Maakt het uithollen van een SLS onderdeel het goedkoper?
Vaak wel, omdat de prijs voornamelijk afhangt van het volume van het gesmolten materiaal. Een hol onderdeel met wanden van een paar millimeter gebruikt veel minder materiaal dan een massief blok. De ruimte die het onderdeel in de kamer inneemt, verandert niet.
Kan ik een onderdeel met een intern rooster printen?
Ja, als het rooster open is zodat het poeder eruit kan stromen. Een rooster in een gesloten schaal sluit poeder in en is typisch voor ontwerpen gemaakt voor filamentprinten; voeg ontsnappingsgaten toe of open de schaal.
Waarom zegt de calculator dat mijn onderdeel ontworpen lijkt voor FDM?
Filament slicers vullen onderdelen met gesloten interne cellen (infill). Bij SLS sluiten dergelijke cellen poeder in. De calculator markeert ze en biedt opties: pas het ontwerp aan, voeg ontsnappingsgaten toe, of print het zoals ontworpen met een andere technologie.
Is een hol onderdeel zwakker?
Een hol onderdeel met verstandige wanden kan stijf en sterk zijn, vooral met interne ribben. Voor onderdelen onder hoge belasting zijn massieve secties of ribben waar de belasting loopt de betere keuze.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs