
Порожнисті деталі, випускні отвори та застряглий порошок у SLS
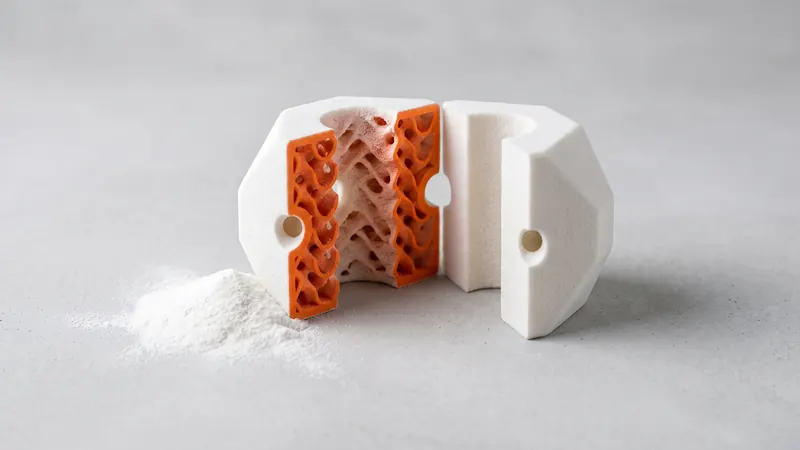
При селективному лазерному спіканні кожна деталь виростає всередині шару порошку, і кожен простір всередині деталі також заповнюється порошком. Якщо цей простір закритий, порошок залишається всередині назавжди. Це є причиною одного з найпоширеніших попереджень у нашому калькуляторі. Цей посібник пояснює, що означає застряглий порошок, як правильно зробити деталь порожнистою за допомогою отворів для виходу, коли порожнистість економить гроші та коли суцільна деталь є кращим вибором.
Чому закриті порожнини є проблемою в SLS
Під час друку вся камера шар за шаром заповнюється порошком PA 12, і лазер сплавляє лише поперечні перерізи деталей. Усе інше залишається пухким порошком: навколо деталі та всередині кожної порожнини. Після друку пухкий порошок видаляється шляхом очищення від порошку та обробки скляними кульками. Це працює лише там, де порошок може вийти. Порожнина, закрита з усіх боків, зберігає свій порошок назавжди:
- деталь важча, ніж спроєктовано,
- пухкий порошок може торохтіти або висипатися пізніше через тріщину,
- деталь може поводитися інакше під час вібрації або нагрівання,
- і немає способу перевірити або очистити її зсередини.
Що перевіряє калькулятор
Коли ви завантажуєте модель, аналіз у вашому браузері шукає закриті порожнини, включаючи внутрішні оболонки, що містять порожнечі. Якщо він знаходить закриті внутрішні комірки, з'являється червоне попередження: порошок неможливо з них видалити. Типовими причинами є деталі, експортовані зі слайсерів для філаментного друку із закритим заповненням, і суцільні моделі з внутрішньою порожнечею для економії ваги. Після перевірки дизайну пропонується три шляхи вирішення:
- адаптувати дизайн для SLS (отвори для виходу, відкрита решітка, суцільні стінки), що фахівці з prototype.builders можуть зробити для вас,
- надрукувати її як спроєктовано за допомогою філаментної технології з іншого матеріалу, ніж PA 12,
- додати отвори для виходу самостійно та завантажити знову: принаймні два на кожну закриту комірку, кожен щонайменше 5 mm.
Попередній перегляд оцінює деталь із закритими порожнинами як суцільну. Калькулятор також позначає тонкі стінки: суцільні ділянки тонші за приблизно 0,8 mm можуть не надрукуватися надійно.
Як правильно зробити деталь порожнистою
| Правило | Чому |
|---|---|
| Принаймні два отвори для виходу на кожну закриту порожнину | Один отвір випускає порошок, другий впускає повітря |
| Кожен отвір щонайменше 5 mm, більший для великих порожнин | Дрібний порошок утворює містки в маленьких отворах і не висипається |
| Отвори на протилежних кінцях порожнини | Порошок можна видути або витрусити |
| Отвори на поверхнях, які не мають візуального значення | Нижні грані, монтажні поверхні, приховані ділянки |
| Рівномірна товщина стінок, зазвичай від 1.5 до 3 mm | Стабільні стінки, точні розміри |
| Внутрішні ребра або відкрита решітка там, де потрібна жорсткість | Жорсткість без суцільної маси |
| Жодних закритих підкомірок всередині порожнини | Кожна закрита комірка потребує власних отворів |
Отвори можна згодом закрити, якщо зовнішній вигляд має значення, наприклад, за допомогою впресованої заглушки або кришки; спроєктуйте для неї невелике посадкове місце.
Решітки та внутрішні структури
SLS може друкувати решітки та гіроїдні внутрішні структури без підтримок. Умовою є те, що структура відкрита назовні, щоб порошок міг вийти. Решітка за закритою оболонкою є типовим дизайном для філаментного друку і потребує отворів для виходу або відкритої оболонки. Дуже дрібні решітки важко очистити; робіть отвори та перемички достатньо великими для видалення порошку та дробоструминної обробки.
Коли порожнистість економить гроші
Ціна деталі SLS залежить головним чином від об'єму сплавленого матеріалу, простору, який деталь займає в камері, та фінішної обробки. Створення порожнин у товстій деталі зменшує об'єм сплавлення, іноді кардинально. Суцільний блок 80 × 80 × 80 mm і такий самий блок, зроблений порожнистим зі стінками 2 mm, займають однаковий простір у камері, але порожнистий використовує лише частину матеріалу. Посібник Вартість 3D-друку SLS пояснює фактори ціноутворення; калькулятор показує ефект миттєво, коли ви завантажуєте обидві версії.
Коли суцільна деталь є кращим вибором
- Дрібні деталі: розміром менше кількох сантиметрів, стінки та отвори залишають мало місця для порожнини.
- Ділянки з високим навантаженням: зберігайте матеріал там, де проходить навантаження, і використовуйте ребра жорсткості замість тонкої оболонки.
- Деталі, які потрібно герметизувати або очищати: дренажні отвори та внутрішні поверхні створюють місця для накопичення бруду та вологи.
- Точні товсті секції іноді все одно виграють від того, що їх роблять порожнистими: товсті суцільні ділянки більше стискаються під час охолодження, тому оболонка з ребрами може бути точнішою, ніж суцільний блок.
Точність і усадка розглядаються в розділі Допуски та зазори SLS; загальні правила для стінок і елементів — у рекомендаціях щодо проєктування для SLS.
Зазори та рухомі деталі — це також порожнини
Така сама логіка застосовується до з'єднань, надрукованих у зборі: зазор між штифтом і його шарніром після друку заповнений порошком і має бути відкритим назовні. Правила для петель, ланцюгів і кульових шарнірів наведено в розділі петлі та рухомі вузли, що друкуються в зборі.
Вага та баланс
Створення порожнин також зменшує вагу, що важливо для портативних пристроїв, деталей дронів і рухомих частин машин. PA 12 і так легкий порівняно з металами, а порожниста деталь із ребрами може бути ще легшою. Пам'ятайте, що дренажні отвори та внутрішні ребра зміщують центр ваги; для збалансованих деталей, що обертаються, розміщуйте отвори симетрично.
Контрольний список
- Жодних закритих порожнин, або принаймні два дренажні отвори розміром не менше 5 mm на кожну порожнину.
- Дренажні отвори на протилежних кінцях, на поверхнях, які не мають критичного значення.
- Рівномірні стінки, зазвичай від 1,5 до 3 mm; нічого тоншого за приблизно 0,8 mm.
- Внутрішні решітки, відкриті назовні.
- Жодного заповнення, експортованого зі слайсера для філаменту.
- Перевірте попередження про порожнини та тонкі стінки в калькуляторі після завантаження.
Поширені запитання
Що таке застряглий порошок у SLS?
Несплавлений порошок, який замкнений у закритій порожнині деталі. Його неможливо видалити після друку, він додає ваги та змушує деталь поводитися не так, як було задумано. Калькулятор попереджає про закриті порожнини під час завантаження моделі.
Скільки дренажних отворів потрібно порожнистій деталі SLS?
Перевірка дизайну в калькуляторі пропонує щонайменше два дренажні отвори на кожну закриту комірку, кожен розміром не менше 5 mm. Два отвори пропускають повітря всередину, поки порошок висипається назовні; більша кількість і більший розмір отворів полегшують видалення порошку з великих або складних порожнин.
Чи робить створення порожнин деталь SLS дешевшою?
Часто так, оскільки ціна залежить переважно від об'єму сплавленого матеріалу. Порожниста деталь зі стінками в кілька міліметрів використовує набагато менше матеріалу, ніж суцільний блок. Простір, який деталь займає в камері, не змінюється.
Чи можу я надрукувати деталь із внутрішньою решіткою?
Так, якщо решітка відкрита, щоб порошок міг висипатися. Решітка всередині закритої оболонки затримує порошок і є типовою для дизайнів, створених для друку філаментом; додайте дренажні отвори або відкрийте оболонку.
Чому калькулятор каже, що моя деталь виглядає так, ніби вона спроєктована для FDM?
Слайсери для філаменту заповнюють деталі закритими внутрішніми комірками (заповненням). У SLS такі комірки затримують порошок. Калькулятор позначає їх і пропонує варіанти: адаптувати дизайн, додати дренажні отвори або надрукувати деталь у такому вигляді за допомогою іншої технології.
Чи є порожниста деталь слабшою?
Порожниста деталь із продуманими стінками може бути жорсткою та міцною, особливо з внутрішніми ребрами. Для деталей, що зазнають високих навантажень, кращим вибором будуть суцільні секції або ребра в місцях проходження навантаження.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну