
Кухи детайли, отвори за изпразване и задържан прах при SLS
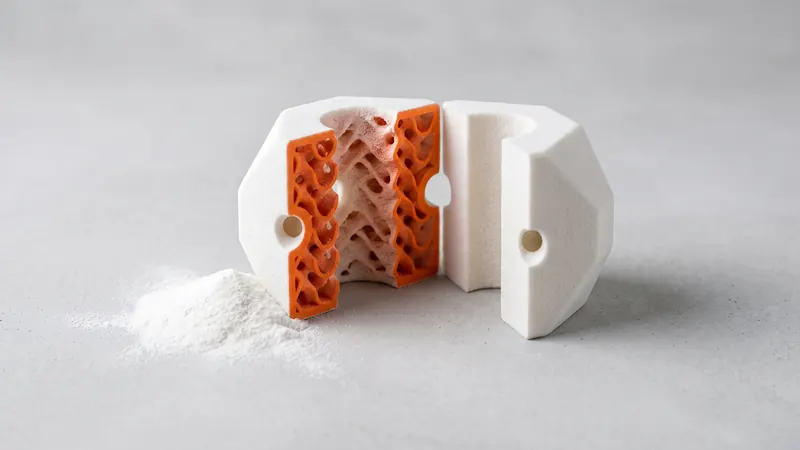
При селективното лазерно синтероване всяка част расте в легло от прах и всяко пространство вътре в частта също се пълни с прах. Ако това пространство е затворено, прахът остава вътре завинаги. Това е причината за едно от най-честите предупреждения в нашия калкулатор. Това ръководство обяснява какво означава задържан прах, как правилно да се направи куха част с отвори за изтичане, кога издълбаването спестява пари и кога плътната част е по-добрият избор.
Защо затворените кухини са проблем при SLS
По време на печат цялата камера се пълни слой по слой с PA 12 прах, а лазерът стопява само напречните сечения на частите. Всичко останало остава насипен прах: около частта и вътре във всяка кухина. След отпечатването насипният прах се отстранява чрез почистване от прах и бластиране със стъклени перли. Това работи само там, откъдето прахът може да излезе. Кухина, която е затворена от всички страни, задържа праха си постоянно:
- частта е по-тежка от проектираното,
- насипният прах може да дрънчи или да изтече по-късно през пукнатина,
- частта може да се държи различно при вибрации или топлина,
- и няма начин да се провери или почисти вътрешността.
Какво проверява калкулаторът
Когато качите модел, анализът във вашия браузър търси затворени кухини, включително вътрешни обвивки, които затварят празнини. Ако открие затворени вътрешни клетки, показва червено предупреждение: прахът не може да бъде отстранен от тях. Типични причини са части, експортирани от слайсъри за филаментен печат със затворен пълнеж, и плътни модели с вътрешна празнина за спестяване на тегло. След това прегледът на дизайна предлага три пътя напред:
- адаптиране на дизайна за SLS (отвори за изтичане, отворена решетка, плътни стени), което специалистите от prototype.builders могат да направят за вас,
- отпечатване както е проектирано с филаментна технология от друг материал, различен от PA 12,
- добавете сами отвори за изтичане и качете отново: поне два на затворена клетка, всеки поне 5 mm.
Визуализацията оценява част със затворени кухини като плътна. Калкулаторът също така маркира тънки стени: плътни зони, по-тънки от около 0,8 mm, може да не се отпечатат надеждно.
Как правилно да се направи куха част
| Правило | Защо |
|---|---|
| Поне два отвора за изтичане на затворена кухина | Единият отвор пропуска праха навън, вторият пропуска въздух навътре |
| Всеки отвор поне 5 mm, по-голям за големи кухини | Финият прах образува мостове в малките отвори и не изтича |
| Отвори в противоположните краища на кухината | Прахът може да бъде издухан или изтръскан |
| Отвори на повърхности, които нямат визуално значение | Долни повърхности, монтажни повърхности, скрити зони |
| Равномерна дебелина на стената, обикновено 1.5 до 3 mm | Стабилни стени, точни размери |
| Вътрешни ребра или отворена решетка, където е необходима твърдост | Твърдост без плътна маса |
| Без затворени подклетки вътре в кухината | Всяка затворена клетка се нуждае от собствени отвори |
Отворите могат да бъдат запушени след това, ако външният вид има значение, например с набита тапа или капачка; проектирайте малко легло за нея.
Решетки и вътрешни структури
SLS може да отпечатва решетки и подобни на гироид вътрешни структури без опори. Условието е структурата да е отворена навън, за да може прахът да излезе. Решетка зад затворена обвивка е типичният дизайн за филаментен печат и се нуждае от отвори за изтичане или отворена обвивка. Много фините решетки са трудни за почистване; оставете отворите и прътите достатъчно големи за почистване от прах и бластиране.
Кога издълбаването спестява пари
Цената на SLS част зависи главно от обема на стопения материал, пространството, което частта заема в камерата, и довършителните работи. Издълбаването на дебела част намалява стопения обем, понякога драстично. Плътен блок от 80 × 80 × 80 mm и същият блок, издълбан до 2 mm стени, заемат едно и също пространство в камерата, но кухият използва само малка част от материала. Ръководството SLS 3D printing cost обяснява факторите, определящи цената; калкулаторът показва ефекта веднага, когато качите и двете версии.
Кога плътната част е по-добрият избор
- Малки части: под няколко сантиметра, стените и отворите оставят малко за издълбаване.
- Силно натоварени зони: запазете материала там, където преминава натоварването, и използвайте ребра вместо тънка обвивка.
- Части, които трябва да бъдат запечатани или почистени: отворите за изтичане и вътрешните повърхности добавят места за мръсотия и влага.
- Точните дебели сечения понякога също печелят от това да бъдат кухи: дебелите плътни зони се свиват повече, докато се охлаждат, така че обвивка с ребра може да бъде по-точна от плътен блок.
Точността и свиването са разгледани в SLS допуски и хлабини; общите правила за стени и елементи в SLS насоки за дизайн.
Пролуките и движещите се части също са кухини
Същата логика важи и за стави, отпечатани на място: пролуката между щифта и неговата става е пълна с прах след отпечатването и трябва да бъде отворена навън. Правилата за панти, вериги и сферични стави са в отпечатани на място панти и движещи се възли.
Тегло и баланс
Издълбаването също намалява теглото, което е важно за ръчни устройства, части за дронове и движещи се машинни части. PA 12 вече е лек в сравнение с металите, а куха част с ребра може да бъде още по-лека. Не забравяйте, че отворите за изтичане и вътрешните ребра изместват центъра на тежестта; за балансирани въртящи се части, поставяйте отворите симетрично.
Списък за проверка
- Без затворени кухини или поне два отвора за изтичане от поне 5 mm на кухина.
- Отвори за изтичане в противоположните краища, на повърхности, които нямат значение.
- Равни стени, обикновено от 1.5 до 3 mm; нищо по-тънко от около 0,8 mm.
- Вътрешни решетки, отворени навън.
- Без пълнеж, експортиран от слайсер за филамент.
- Проверете предупрежденията за кухини и тънки стени в калкулатора след качване.
Често задавани въпроси
Какво е задържан прах при SLS?
Неразтопен прах, който е затворен в затворена кухина на частта. Той не може да бъде премахнат след отпечатване, добавя тегло и кара частта да се държи по различен начин от проектирания. Калкулаторът предупреждава за затворени кухини, когато качите модела.
От колко отвора за изтичане се нуждае куха SLS част?
Прегледът на дизайна на калкулатора предлага поне два отвора за изтичане на затворена клетка, всеки от поне 5 mm. Два отвора пропускат въздух навътре, докато прахът изтича навън; повече и по-големи отвори улесняват почистването на праха за големи или сложни кухини.
Издълбаването на SLS част прави ли я по-евтина?
Често да, защото цената зависи главно от обема на разтопения материал. Куха част със стени от няколко милиметра използва много по-малко материал от плътен блок. Пространството, което частта заема в камерата, не се променя.
Мога ли да отпечатам част с вътрешна решетка?
Да, ако решетката е отворена, така че прахът да може да изтече. Решетка вътре в затворена обвивка задържа прах и е типична за дизайни, направени за печат с филамент; добавете отвори за изтичане или отворете обвивката.
Защо калкулаторът казва, че моята част изглежда проектирана за FDM?
Слайсерите за филамент пълнят частите със затворени вътрешни клетки (пълнеж). При SLS такива клетки задържат прах. Калкулаторът ги маркира и предлага опции: адаптирайте дизайна, добавете отвори за изтичане или го отпечатайте както е проектиран с друга технология.
По-слаба ли е кухата част?
Куха част с разумни стени може да бъде твърда и здрава, особено с вътрешни ребра. За части под високо натоварване, плътните сечения или ребрата там, където преминава натоварването, са по-добрият избор.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена