
Piezas impresas en 3D estancas: lo que el PA 12 SLS puede y no puede hacer
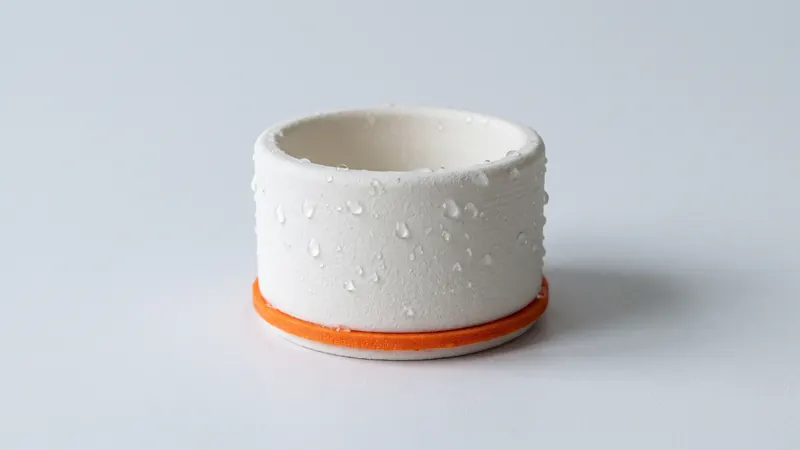
Las carcasas para dispositivos electrónicos de exteriores, los canales de fluidos, los recipientes y las cubiertas a menudo deben mantener el agua dentro o fuera. El PA 12 sinterizado por láser absorbe poca agua, pero una pared impresa no es lo mismo que una moldeada. Esta guía explica honestamente qué es posible con las piezas SLS, cómo diseñarlas para que tengan las mayores posibilidades de ser estancas y dónde se necesita un sello, un recubrimiento u otro proceso.
La respuesta corta
Las piezas de SLS PA 12 no son automáticamente estancas. El nailon sinterizado tiene una estructura ligeramente porosa y las paredes delgadas pueden dejar que el agua se filtre, especialmente bajo presión. Las paredes más gruesas, un diseño cuidadoso y los sellos mejoran mucho el resultado, pero la estanqueidad debe probarse en la pieza real. Nosotros imprimimos, granallamos, pulimos y, opcionalmente, teñimos las piezas; no las sellamos y no certificamos clasificaciones IP.
Por qué las piezas sinterizadas pueden tener fugas
En el sinterizado por láser, los granos de polvo se fusionan pero no se presionan entre sí como en el moldeo por inyección. El resultado es una pieza densa con una pequeña proporción de poros finos y una superficie mate y ligeramente granulada. Que el agua pase o no depende de:
- Grosor de la pared: una pared delgada ofrece un camino corto a través de los poros; es mucho más probable que una pared más gruesa retenga el agua.
- Presión: las salpicaduras y la lluvia son mucho más fáciles de mantener fuera que el agua a presión o una inmersión prolongada.
- Tiempo y líquido: otros líquidos pueden comportarse de manera diferente al agua, y una pared que está seca después de unos minutos puede mostrar humedad después de varios días.
- Juntas: la mayoría de las fugas en las carcasas provienen de la unión entre la tapa y la base, las entradas de cables y los tornillos, no de la pared en sí.
El material en sí absorbe poca agua. EOS indica una absorción de agua del 0,52 % a 23 °C y un 50 % de humedad relativa para PA 2200, el polvo que imprimimos, lo cual es bajo para un nailon; consulte Resistencia al calor, a los productos químicos y a los rayos UV del PA 12.
Qué ayuda: reglas de diseño
- Paredes más gruesas donde se retiene el agua. Las paredes delgadas cerca del límite de 0,8 mm (la calculadora advierte por debajo de este) son las que tienen menos probabilidades de ser estancas. Las paredes que deben retener agua deben ser claramente más gruesas que los 1,5 a 3 mm utilizados para las carcasas comunes.
- Paredes uniformes, sin saltos bruscos. Las paredes uniformes se enfrían de manera pareja y evitan zonas débiles; redondee las esquinas interiores.
- Pocas juntas. SLS puede imprimir un canal o recipiente en una sola pieza, sin costuras pegadas o soldadas. Aproveche esto.
- Diseñe para un sello. Planifique juntas, juntas tóricas o compuestos selladores desde el principio en lugar de depender únicamente de la pared impresa.
- Orificios de escape: las piezas huecas necesitan al menos dos orificios de escape de al menos 5 mm por cavidad cerrada para liberar el polvo. Colóquelos donde puedan taparse o sellarse posteriormente si la pieza debe estar cerrada. Consulte piezas huecas y orificios de escape.
Sellos, juntas y juntas tóricas
Para las carcasas, la junta suele ser la parte crítica. Un labio y una ranura con una junta blanda, o una ranura para una junta tórica, funcionan con piezas impresas si las caras de sellado se diseñan con cuidado:
- La superficie impresa es mate y ligeramente granulada. Las juntas blandas y gruesas y los sellos de espuma se adaptan mejor a ella que las juntas tóricas finas.
- Donde una junta tórica deba sellar de manera confiable, considere refrentar o dar un acabado a la superficie de sellado después de la impresión, o sellar esa cara.
- Sujete uniformemente con suficientes tornillos; utilice insertos roscados de metal para que los tornillos mantengan su precarga.
- Las entradas de cables necesitan prensaestopas adecuados, no solo un orificio ajustado.
Más información sobre el diseño de carcasas en carcasas impresas en 3D.
Sellado del material: opciones que no ofrecemos
Varios tratamientos posteriores pueden cerrar los poros de las piezas sinterizadas, por ejemplo, la impregnación, la infiltración con resinas, los recubrimientos o el alisado químico por vapor. No ofrecemos ninguno de ellos. Nuestro acabado es el granallado con perlas de vidrio y el pulido en una DyeMansion Powershot DUAL, incluido con cada pieza, y el teñido opcional con tintes líquidos TCN. El pulido hace que la superficie sea más uniforme y el teñido colorea la capa superficial, pero ninguno de los dos pasos sella la pieza. Si necesita una superficie sellada, un especialista puede tratar las piezas después de la entrega; pregúntele sobre la compatibilidad con el PA 12 teñido. Más información en Explicación del posprocesamiento SLS.
Clasificaciones IP y presión
Una clasificación IP describe un producto terminado y ensamblado, y se demuestra probando dicho producto. Una carcasa impresa puede ser parte de un producto que alcance una clasificación, pero la clasificación depende de todo el diseño, los sellos y el ensamblaje. No probamos ni certificamos clasificaciones IP. Para piezas bajo presión, como colectores de fluidos o recipientes presurizados, realice pruebas exhaustivas, considere tratamientos de sellado o elija otro proceso.
Cómo probar una pieza impresa
- Prueba de llenado: llene la pieza con agua, ciérrela y déjela reposar durante el tiempo que deba retener el agua; compruebe el exterior con papel seco.
- Prueba de inmersión: para las carcasas, sumerja el conjunto cerrado y compruebe si hay humedad en el interior posteriormente.
- Prueba de presión: aplique la presión real con cierto margen y observe si hay gotas o burbujas.
- Repita con el líquido y la temperatura reales, no solo con agua fría.
Pida una o dos piezas de prueba primero; en SLS, cada pieza de un pedido pasa por el mismo trabajo de impresión y acabado, por lo que las piezas posteriores se comportarán de la misma manera.
Aplicaciones típicas y qué esperar
| Aplicación | Lo que suele funcionar | Requiere cuidado adicional |
|---|---|---|
| Carcasas protegidas contra salpicaduras | Labio y ranura con una junta blanda, prensaestopas | Inmersión o presión |
| Drenaje, guías, cubiertas | Impreso directamente | Contacto a largo plazo con agua a presión |
| Recipientes y bandejas | Paredes gruesas y uniformes para uso a corto plazo | Almacenamiento permanente de líquidos |
| Canales de fluidos y colectores | Prototipos y pruebas funcionales a baja presión | Presión y servicio prolongado; selle o elija otro proceso |
| Piezas en contacto con bebidas o alimentos | Consulte ¿es el PA 12 seguro para alimentos? | Porosidad, limpieza y cumplimiento |
Si su proyecto depende de la estanqueidad y necesita ingeniería y pruebas, los especialistas de prototype.builders pueden ayudarle con el diseño y los prototipos.
Preguntas frecuentes
¿Son impermeables las piezas impresas en 3D por SLS?
No automáticamente. El PA 12 sinterizado tiene una estructura ligeramente porosa, por lo que las paredes delgadas pueden dejar que el agua se filtre, especialmente bajo presión. Se necesitan paredes más gruesas, sellos y pruebas en la pieza real para obtener piezas estancas.
¿Sellan o recubren las piezas de SLS para hacerlas estancas?
No. Granallamos y pulimos cada pieza y ofrecemos teñido opcional; ninguno de estos pasos sella la pieza. La impregnación, infiltración, recubrimientos o el alisado por vapor tendrían que ser realizados por un especialista después de la entrega.
¿Puede una carcasa impresa en 3D alcanzar una clasificación IP?
Una carcasa impresa puede ser parte de un producto que alcance una clasificación, pero una clasificación IP es una propiedad del producto terminado y ensamblado, y debe probarse en él. No probamos ni certificamos clasificaciones IP.
¿Qué grosor de pared hace que una pieza de SLS sea estanca?
No hay un grosor que lo garantice. Las paredes más gruesas tienen muchas más probabilidades de retener el agua que las delgadas; las paredes que deben retener agua deben ser claramente más gruesas que los 1.5 a 3 mm de las carcasas comunes, y la pieza debe ser probada.
¿El PA 12 absorbe agua?
Poco. EOS indica una absorción de agua del 0.52 % a 23 °C y 50 % de humedad relativa para el PA 2200, baja para un nailon, por lo que las piezas mantienen sus dimensiones en condiciones de humedad.
¿Pueden las juntas tóricas sellar contra una superficie impresa?
A veces, pero la superficie mate y ligeramente granulada lo dificulta. Las juntas blandas y gruesas funcionan mejor; para obtener sellos de juntas tóricas fiables, acabe o selle la cara de sellado después de la impresión y pruebe el ensamblaje.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo