
Водонепроникні 3D-друковані деталі: що може і чого не може SLS PA 12
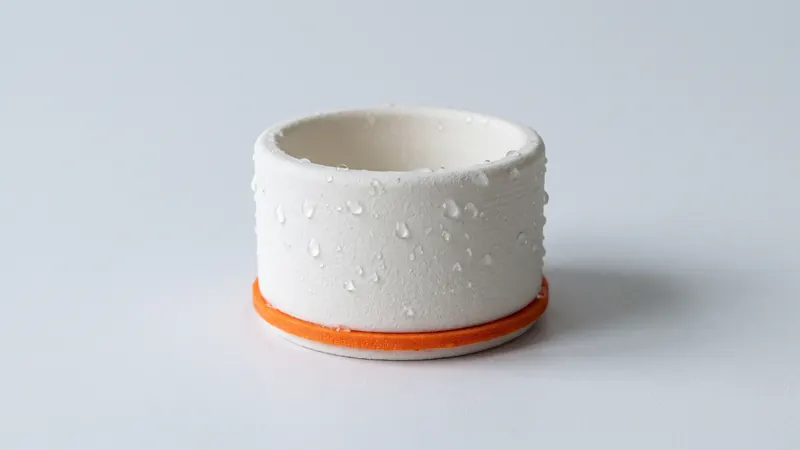
Корпуси для зовнішньої електроніки, канали для рідин, контейнери та кришки часто повинні утримувати воду всередині або зовні. Спечений лазером PA 12 поглинає мало води, але надрукована стінка — це не те саме, що лита. Цей посібник чесно пояснює, що можливо з деталями SLS, як їх спроєктувати, щоб вони мали найкращі шанси бути герметичними, і де потрібне ущільнення, покриття або інший процес.
Коротка відповідь
Деталі SLS з PA 12 не є автоматично водонепроникними. Спечений нейлон має злегка пористу структуру, і тонкі стінки можуть пропускати воду, особливо під тиском. Товщі стінки, ретельний дизайн та ущільнення значно покращують результат, але герметичність потрібно перевіряти на реальній деталі. Ми друкуємо, обробляємо дробоструменем, поліруємо та за бажанням фарбуємо деталі; ми не герметизуємо їх і не сертифікуємо класи захисту IP.
Чому спечені деталі можуть протікати
При лазерному спіканні зерна порошку сплавляються, але не спресовуються, як при литті під тиском. Результатом є щільна деталь з невеликою часткою дрібних пор і поверхнею, яка є матовою та злегка зернистою. Чи пройде вода, залежить від:
- Товщина стінки: тонка стінка пропонує короткий шлях через пори; товща стінка з набагато більшою ймовірністю утримає воду.
- Тиск: бризки та дощ набагато легше не пропустити, ніж воду під тиском або тривале занурення.
- Час і рідина: інші рідини можуть поводитися інакше, ніж вода, і стінка, яка є сухою через кілька хвилин, може показати вологу через кілька днів.
- З'єднання: більшість витоків у корпусах виникають у місцях з'єднання кришки та основи, кабельних вводів і гвинтів, а не через саму стінку.
Сам матеріал поглинає мало води. EOS вказує водопоглинання 0,52 % при 23 °C і 50 % відносної вологості для PA 2200, порошку, яким ми друкуємо, що є низьким показником для нейлону; дивіться Стійкість PA 12 до тепла, хімікатів та УФ-випромінювання.
Що допомагає: правила проєктування
- Товщі стінки там, де утримується вода. Тонкі стінки поблизу межі 0,8 mm (калькулятор попереджає, якщо менше) найменш імовірно будуть герметичними. Стінки, які повинні утримувати воду, мають бути явно товщими за 1,5–3 mm, що використовуються для звичайних корпусів.
- Рівномірні стінки, без різких перепадів. Однорідні стінки охолоджуються рівномірно та уникають слабких зон; заокруглюйте внутрішні кути.
- Мінімум з'єднань. SLS може надрукувати канал або контейнер цільним шматком, без склеєних або зварених швів. Використовуйте це.
- Проєктуйте під ущільнення. Плануйте прокладки, ущільнювальні кільця або герметик із самого початку, замість того, щоб покладатися лише на надруковану стінку.
- Отвори для виходу порошку: порожнисті деталі потребують щонайменше двох отворів розміром не менше 5 mm на кожну закриту порожнину для видалення порошку. Розміщуйте їх там, де їх можна буде заглушити або загерметизувати згодом, якщо деталь має бути закритою. Дивіться порожнисті деталі та отвори для виходу порошку.
Ущільнення, прокладки та ущільнювальні кільця
Для корпусів з'єднання зазвичай є критичною частиною. Виступ і паз із м'якою прокладкою або паз для ущільнювального кільця працюють із надрукованими деталями, якщо ущільнювальні поверхні спроєктовані ретельно:
- Надрукована поверхня матова та злегка зерниста. М'які, товсті прокладки та пінні ущільнювачі справляються з цим краще, ніж тонкі ущільнювальні кільця.
- Там, де ущільнювальне кільце має надійно герметизувати, розгляньте можливість торцювання або фінішної обробки ущільнювальної поверхні після друку, або герметизації цієї поверхні.
- Затискайте рівномірно достатньою кількістю гвинтів; використовуйте металеві різьбові вставки, щоб гвинти зберігали своє попереднє натягнення.
- Кабельні вводи потребують належних кабельних сальників, а не просто щільного отвору.
Більше про проєктування корпусів у 3D-друковані корпуси.
Герметизація матеріалу: варіанти, які ми не пропонуємо
Кілька видів постобробки можуть закрити пори спечених деталей, наприклад, просочення, інфільтрація смолами, покриття або хімічне згладжування парою. Ми не пропонуємо жодного з них. Наша фінішна обробка — це дробоструминна обробка скляними кульками та полірування в DyeMansion Powershot DUAL, що включено для кожної деталі, а також додаткове фарбування рідкими барвниками TCN. Полірування робить поверхню більш рівною, а фарбування забарвлює поверхневий шар, але жоден із цих кроків не герметизує деталь. Якщо вам потрібна герметична поверхня, фахівець може обробити деталі після доставки; запитайте їх про сумісність із пофарбованим PA 12. Більше у Пояснення постобробки SLS.
Класи захисту IP та тиск
Клас захисту IP описує готовий, зібраний виріб і підтверджується тестуванням цього виробу. Надрукований корпус може бути частиною виробу, який досягає певного класу, але клас залежить від усього дизайну, ущільнень і збірки. Ми не тестуємо і не сертифікуємо класи захисту IP. Для деталей під тиском, таких як колектори для рідин або контейнери під тиском, ретельно тестуйте, розгляньте можливість герметизуючої обробки або виберіть інший процес.
Як протестувати надруковану деталь
- Тест наповненням: наповніть деталь водою, закрийте її та залиште стояти на час, протягом якого вона повинна утримувати воду; перевірте зовнішню сторону сухим папером.
- Тест зануренням: для корпусів занурте закриту збірку та перевірте всередині на наявність вологи після цього.
- Тест під тиском: застосуйте реальний тиск із певним запасом і спостерігайте за краплями або бульбашками.
- Повторіть із реальною рідиною та температурою, а не лише з холодною водою.
Спочатку замовте одну або дві тестові деталі; в SLS кожна деталь замовлення проходить через те саме завдання друку та фінішну обробку, тому наступні деталі поводитимуться так само.
Типові застосування та чого очікувати
| Застосування | Що зазвичай працює | Потребує додаткової уваги |
|---|---|---|
| Корпуси із захистом від бризок | Виступ і паз з м'якою прокладкою, кабельні вводи | Занурення або тиск |
| Дренаж, напрямні, кришки | Надруковано безпосередньо | Довготривалий контакт з водою під тиском |
| Контейнери та лотки | Товсті, рівні стінки для короткочасного використання | Постійне зберігання рідин |
| Рідинні канали та колектори | Прототипи та функціональні випробування під низьким тиском | Тиск і тривалий термін служби; герметизуйте або виберіть інший процес |
| Деталі, що контактують з напоями або їжею | Див. чи безпечний PA 12 для харчових продуктів? | Пористість, очищення та відповідність стандартам |
Якщо ваш проєкт залежить від герметичності та потребує інженерних розробок і тестування, фахівці з prototype.builders можуть допомогти з проєктуванням та прототипами.
Поширені запитання
Чи є 3D-друковані деталі SLS водонепроникними?
Не автоматично. Спечений PA 12 має злегка пористу структуру, тому тонкі стінки можуть пропускати воду, особливо під тиском. Для герметичних деталей потрібні товстіші стінки, ущільнювачі та тестування на реальній деталі.
Чи герметизуєте ви або покриваєте деталі SLS, щоб зробити їх водонепроникними?
Ні. Ми обдуваємо та поліруємо кожну деталь і пропонуємо додаткове фарбування; жоден із цих кроків не герметизує деталь. Просочення, інфільтрація, нанесення покриттів або згладжування парою мають виконуватися фахівцем після доставки.
Чи може 3D-друкований корпус отримати рейтинг IP?
Надрукований корпус може бути частиною продукту, який отримує рейтинг, але рейтинг IP є властивістю готового, зібраного продукту і має тестуватися на ньому. Ми не тестуємо та не сертифікуємо рейтинги IP.
Яка товщина стінки робить деталь SLS водонепроникною?
Немає товщини, яка б це гарантувала. Товстіші стінки з набагато більшою ймовірністю утримуватимуть воду, ніж тонкі; стінки, які повинні утримувати воду, мають бути явно товстішими за 1,5–3 mm звичайних корпусів, а деталь необхідно протестувати.
Чи поглинає PA 12 воду?
Трохи. EOS вказує водопоглинання 0,52 % при 23 °C і 50 % відносної вологості для PA 2200, що є низьким показником для нейлону, тому деталі зберігають свої розміри у вологих умовах.
Чи можуть ущільнювальні кільця герметизувати надруковану поверхню?
Іноді, але матова, злегка зерниста поверхня ускладнює це. М'які, товсті прокладки справляються краще; для надійного ущільнення кільцями обробіть або герметизуйте ущільнювальну поверхню після друку та протестуйте збірку.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну