
Pinces de robot imprimées en 3D : doigts personnalisés et outillage de bout de bras en PA 12
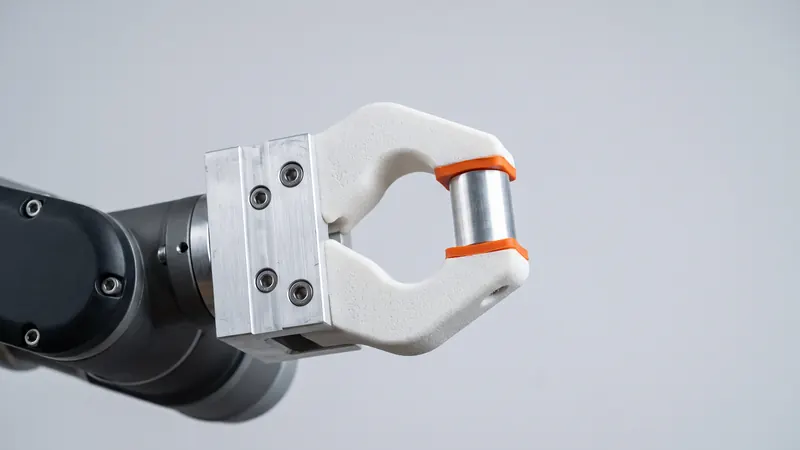
Les préhenseurs de robot sont généralement livrés avec des mâchoires standard, et les doigts spécifiques à la pièce sont fabriqués séparément pour chaque application. L'impression 3D SLS en PA 12 est un choix naturel pour ces doigts, nids et adaptateurs : ils sont légers, résistants, formés exactement à la pièce qu'ils maintiennent et rapides à changer lorsque le produit change. Ce guide couvre ce qu'il faut imprimer, comment concevoir des doigts qui saisissent de manière fiable, comment les monter et où se situent les limites.
Que faut-il imprimer pour une cellule robotisée
| Pièce | Objectif | Pourquoi le SLS convient |
|---|---|---|
| Doigts et mâchoires de préhenseur | Maintenir une pièce spécifique sur le préhenseur standard | Adapté à la forme de la pièce ; léger ; rapide à changer |
| Nids et supports de pièces | Localiser les pièces aux positions de prise et de dépose | Poches précises, aucune marque de support, nombreuses variantes par tâche d'impression |
| Plaques d'adaptation et supports | Monter des préhenseurs, des capteurs et des caméras | Acheminement des câbles et caractéristiques de montage intégrés |
| Corps de préhenseur à vide | Transporter des ventouses et des canaux | Canaux internes sans supports (voir l'étanchéité à l'air ci-dessous) |
| Doigts flexibles | S'adapter à des formes variées | Structures flexibles en PA 12 d'une seule pièce |
| Guides de câbles et de tuyaux | Éloigner les lignes des pièces mobiles | Clips et chaînes imprimables sur place |
Les fixations et les gabarits pour la même cellule suivent la même logique ; voir gabarits de perçage, montages et fixations.
Avantages par rapport aux doigts usinés
- Faible poids. EOS donne au PA 2200 une densité de 0,93 g/cm³. Des doigts plus légers signifient moins de masse au bout du bras, ce qui laisse plus de charge utile au robot pour la pièce elle-même.
- Des formes qui épousent la pièce. Un doigt peut être modélisé comme le négatif de la pièce qu'il maintient, avec des faces de contact incurvées, des contre-dépouilles et des poches qui seraient difficiles à usiner.
- Caractéristiques intégrées. Les canaux de câbles, les supports de capteurs, les poches d'allègement et les nervures sont réalisés dans la même impression.
- Changements rapides. Lorsque le produit change, le doigt change avec lui : modifiez la CAO, téléversez, commandez. Les ensembles de rechange ne coûtent pas plus cher que les premiers.
- Doux pour les pièces. Le nylon est plus souple que l'acier ou l'aluminium, ce qui aide avec les surfaces peintes, polies ou délicates.
Concevoir des doigts qui saisissent de manière fiable
- Localiser, puis serrer. Laissez d'abord la pièce s'installer dans une forme en V, une poche ou contre des goupilles, et utilisez la force de serrage uniquement pour la maintenir. Une pièce qui est localisée n'a pas besoin d'une force élevée.
- Laissez du jeu. Utilisez notre directive de conception de ±0,3 % (au moins ±0,3 mm) et ajoutez du jeu autour de la pièce ; voir tolérances et jeux SLS.
- Chanfreinez l'entrée. Les chanfreins d'entrée guident la pièce dans le doigt lorsque les positions varient légèrement.
- Rigidifiez avec des nervures. Les doigts longs se plient sous la charge. Les nervures et une section transversale plus large près de la base sont plus efficaces que les blocs pleins ; gardez des parois régulières, d'environ 1,5 à 3 mm, et évidez les sections épaisses.
- Arrondissez les coins internes. La base d'un doigt supporte la contrainte la plus élevée ; les congés préviennent les fissures.
- Faites attention au plan de couche. Le PA 2200 est le plus résistant dans le plan de la couche (EOS : 48 MPa et 18 % d'allongement, contre 42 MPa et 4 % à travers les couches). Dans le calculateur, vous pouvez choisir le plan de couche par pièce, de sorte que le doigt se plie dans les couches.
Montage des doigts
- Des vis à travers le doigt dans la mâchoire du préhenseur, avec des rondelles pour répartir la charge de serrage sur le nylon.
- Inserts filetés là où les vis entrent dans la pièce imprimée et sont souvent retirées ; voir filetages et inserts posés à chaud en SLS PA 12.
- Goupilles de positionnement dans des trous alésés, de sorte que le doigt se trouve dans la même position chaque fois qu'il est remplacé. Concevez les trous à la taille nominale et alésez-les pour un ajustement exact.
- Faces de contact planes sur l'interface de la mâchoire, de sorte que la force de serrage soit supportée par la surface et non par les vis seules.
Canaux de vide et d'air
Le SLS peut imprimer des canaux internes qui relient les ventouses à un seul port, sans aucun support. Deux points nécessitent une attention particulière. Premièrement, la poudre doit pouvoir quitter chaque canal, donc chaque canal a besoin d'ouvertures, et les canaux longs et étroits sont difficiles à nettoyer. Deuxièmement, le PA 12 fritté est légèrement poreux et n'est pas automatiquement étanche à l'air : les parois fines peuvent fuir. Utilisez des parois généreuses autour des canaux, testez le vide sur la première pièce et scellez ou revêtez les surfaces si nécessaire. Nous ne proposons pas de traitement d'étanchéité ; voir pièces SLS étanches.
Tampons et doigts flexibles
Nous imprimons uniquement du PA 12, de sorte que les surfaces de contact souples sont ajoutées par la suite : des tampons en caoutchouc collés dans une poche ou serrés dans une rainure conçue dans le doigt. Une autre option est un doigt qui s'adapte en se pliant, comme une structure fin-ray qui s'enroule autour de pièces rondes ou irrégulières. Ceux-ci suivent les règles des flexions ; voir ressorts imprimés en 3D et mécanismes flexibles.
Couleur et identification
Chaque pièce est microbillée et polie. La teinture permet de différencier les jeux de doigts d'un seul coup d'œil, par exemple une couleur par variante de produit. Le noir et l'orange sont en stock ; les 59 autres couleurs ajoutent environ un mois (20 jours ouvrables) au délai de livraison, au même prix. Un numéro de pièce ou une lettre de révision en relief sur chaque doigt facilite la gestion des jeux de rechange ; voir texte et logos sur les pièces SLS.
Limites
- Chaleur : EOS indique une température de fléchissement sous charge de 64 °C à 1,80 MPa pour le PA 2200 ; les doigts qui manipulent des pièces chaudes doivent être vérifiés. Voir Résistance à la chaleur, aux produits chimiques et aux UV du PA 12.
- Forces de serrage élevées et pièces lourdes : vérifiez la charge ou utilisez du métal pour les sections sous contrainte.
- Usure : les doigts qui glissent contre des pièces abrasives s'usent ; prévoyez des jeux de rechange.
- Sécurité : la sécurité d'une cellule robotisée relève de la responsabilité de la personne qui l'intègre et l'exploite. Nous ne certifions pas les pièces pour des fonctions de sécurité.
Besoin de concevoir un préhenseur complet ou un outil d'extrémité de bras ? Les ingénieurs de prototype.builders peuvent le développer avec vous.
Questions fréquentes
Pourquoi imprimer en 3D des doigts de préhenseur de robot ?
Les doigts de préhenseur sont spécifiques à chaque pièce et changent souvent avec le produit. Le SLS les imprime en PA 12 résistant directement à partir de la CAO, adaptés à la forme de la pièce, légers et sans usinage, de sorte qu'un doigt nouveau ou amélioré n'est qu'à un téléchargement de distance.
Le PA 12 est-il assez solide pour des doigts de préhenseur ?
Pour la plupart des tâches de manipulation avec des charges légères à modérées, oui. EOS donne au PA 2200 une résistance à la traction de 48 MPa et une densité de 0,93 g/cm³. Pour les pièces lourdes, les pièces chaudes ou les doigts soumis à des forces de serrage élevées, vérifiez la charge ou utilisez du métal pour les sections sous contrainte.
Comment monter des doigts imprimés sur un préhenseur ?
Utilisez le modèle de montage du préhenseur avec des trous traversants pour les vis, des inserts filetés posés à chaud ou à force pour un assemblage répété, et des trous alésés pour les goupilles de positionnement. Répartissez la force de serrage avec des rondelles ou une face de contact plane.
Des canaux de vide peuvent-ils être imprimés dans la pièce ?
Les canaux internes peuvent être imprimés sans supports, mais le PA 12 fritté est légèrement poreux et n'est pas automatiquement étanche à l'air. Prévoyez des parois généreuses, testez le vide et scellez les surfaces si nécessaire. Les canaux ont besoin d'ouvertures pour que la poudre puisse être retirée.
Pouvez-vous imprimer des patins de préhenseur souples ?
Nous imprimons uniquement du PA 12. Les surfaces de contact souples sont généralement réalisées en collant ou en fixant des patins en caoutchouc sur le doigt imprimé, ou en concevant des structures flexibles en PA 12 telles que des doigts à effet Fin Ray.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané