
Pinze robotiche stampate in 3D: dita personalizzate e strumenti di fine braccio in PA 12
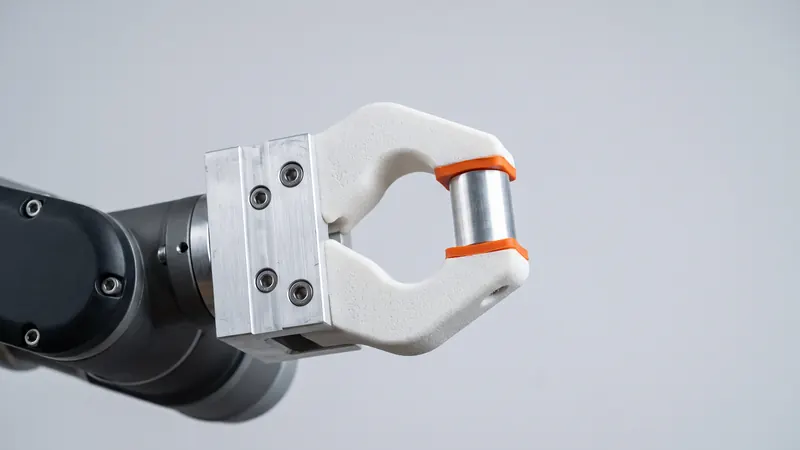
Le pinze per robot di solito sono dotate di ganasce standard, e le dita specifiche per la parte vengono realizzate separatamente per ogni applicazione. La stampa 3D SLS in PA 12 è una scelta naturale per queste dita, alloggiamenti e adattatori: sono leggeri, resistenti, modellati esattamente sulla parte che trattengono e veloci da sostituire quando il prodotto cambia. Questa guida illustra cosa stampare, come progettare dita che facciano presa in modo affidabile, come montarle e quali sono i limiti.
Cosa stampare per una cella robotizzata
| Pezzo | Scopo | Perché la tecnologia SLS è adatta |
|---|---|---|
| Dita e ganasce della pinza | Trattenere una parte specifica sulla pinza standard | Modellate sulla parte; leggere; veloci da sostituire |
| Alloggiamenti e supporti per le parti | Posizionare le parti nei punti di presa e rilascio | Tasche precise, nessun segno di supporto, molte varianti per processo di stampa |
| Piastre adattatrici e staffe | Montare pinze, sensori e telecamere | Passaggio cavi integrato e caratteristiche di montaggio |
| Corpi per pinze a vuoto | Supportare ventose e canali | Canali interni senza supporti (veda la tenuta stagna di seguito) |
| Dita cedevoli | Adattarsi a forme variabili | Strutture flessibili in PA 12 in un unico pezzo |
| Guide per cavi e tubi flessibili | Tenere i cavi lontani dalle parti in movimento | Clip e catene stampabili sul posto |
I fissaggi e le dime per la stessa cella seguono la stessa logica; veda dime di foratura, maschere e fissaggi.
Vantaggi rispetto alle dita lavorate a macchina
- Peso ridotto. EOS attribuisce al PA 2200 una densità di 0.93 g/cm³. Dita più leggere significano meno massa all'estremità del braccio, il che lascia una maggiore capacità di carico del robot per la parte stessa.
- Forme che seguono la parte. Un dito può essere modellato come il negativo della parte che trattiene, con facce di contatto curve, sottosquadri e tasche che sarebbero difficili da lavorare a macchina.
- Caratteristiche integrate. Canali per cavi, supporti per sensori, tasche di alleggerimento e nervature vengono realizzati nella stessa stampa.
- Cambiamenti rapidi. Quando il prodotto cambia, il dito cambia con esso: modifichi il CAD, lo carichi, ordini. I set di ricambio non costano più dei primi.
- Delicato sulle parti. Il nylon è più morbido dell'acciaio o dell'alluminio, il che aiuta con le superfici verniciate, lucidate o delicate.
Progettare dita che facciano presa in modo affidabile
- Posizionare, poi bloccare. Lasci prima che la parte si assesti in una forma a V, in una tasca o contro dei perni, e utilizzi la forza di serraggio solo per trattenerla. Una parte già posizionata non ha bisogno di una forza elevata.
- Lasciare spazio. Utilizzi la nostra linea guida di progettazione di ±0.3 % (almeno ±0.3 mm) e aggiunga spazio attorno alla parte; veda tolleranze e giochi SLS.
- Smussare l'ingresso. Gli smussi di invito guidano la parte nel dito quando le posizioni variano leggermente.
- Irrigidire con nervature. Le dita lunghe si piegano sotto carico. Le nervature e una sezione trasversale più ampia vicino alla base sono più efficaci dei blocchi pieni; mantenga le pareti uniformi, da circa 1.5 a 3 mm, e svuoti le sezioni spesse.
- Arrotondare gli angoli interni. La base di un dito sopporta lo stress più elevato; i raccordi prevengono le crepe.
- Attenzione al piano dei layer. Il PA 2200 è più resistente all'interno del piano dei layer (EOS: 48 MPa e 18 % di allungamento, rispetto a 42 MPa e 4 % attraverso i layer). Nel calcolatore può scegliere il piano dei layer per ogni parte, in modo che il dito si pieghi all'interno dei layer.
Montaggio delle dita
- Viti attraverso il dito nella ganascia della pinza, con rondelle per distribuire il carico di serraggio sul nylon.
- Inserti filettati dove le viti entrano nella parte stampata e vengono rimosse spesso; veda filettature e inserti a caldo in SLS PA 12.
- Perni di centraggio in fori alesati, in modo che il dito si trovi nella stessa posizione ogni volta che viene sostituito. Progetti i fori alla dimensione nominale e li alesi per l'adattamento esatto.
- Facce di contatto piatte sull'interfaccia della ganascia, in modo che la forza di serraggio sia supportata dalla superficie e non solo dalle viti.
Canali per vuoto e aria
La tecnologia SLS può stampare canali interni che collegano le ventose a una porta, senza alcun supporto. Due punti richiedono attenzione. Primo, la polvere deve poter uscire da ogni canale, quindi ogni canale ha bisogno di aperture, e i canali lunghi e stretti sono difficili da pulire. Secondo, il PA 12 sinterizzato è leggermente poroso e non automaticamente a tenuta stagna: le pareti sottili possono perdere. Utilizzi pareti generose attorno ai canali, testi il vuoto sulla prima parte e sigilli o rivesta le superfici se necessario. Non offriamo un trattamento sigillante; veda parti SLS a tenuta stagna.
Cuscinetti e dita cedevoli
Stampiamo solo in PA 12, quindi le superfici di contatto morbide vengono aggiunte in seguito: cuscinetti in gomma incollati in una tasca o bloccati in una scanalatura progettata nel dito. Un'altra opzione è un dito che si adatta piegandosi, come una struttura fin-ray che avvolge parti rotonde o irregolari. Queste seguono le regole per i giunti flessibili; veda molle stampate in 3D e meccanismi cedevoli.
Colore e identificazione
Ogni parte viene perlata con microsfere di vetro e lucidata. La tintura aiuta a distinguere a colpo d'occhio i set di dita, ad esempio un colore per variante di prodotto. Il nero e l'arancione sono disponibili a magazzino; gli altri 59 colori aggiungono circa un mese (20 giorni lavorativi) ai tempi di consegna, allo stesso prezzo. Un numero di parte in rilievo o una lettera di revisione su ogni dito aiuta con i set di ricambio; veda testo e loghi sulle parti SLS.
Limiti
- Calore: EOS indica una temperatura di deflessione termica di 64 °C a 1,80 MPa per il PA 2200; le dita che manipolano parti calde necessitano di controlli. Veda resistenza al calore, agli agenti chimici e ai raggi UV del PA 12.
- Forze di serraggio elevate e parti pesanti: controlli il carico o utilizzi il metallo per le sezioni sollecitate.
- Usura: le dita che scivolano contro parti abrasive si usurano; pianifichi dei set di ricambio.
- Sicurezza: la sicurezza di una cella robotizzata è responsabilità di chi la integra e la gestisce. Non certifichiamo le parti per funzioni di sicurezza.
Ha bisogno della progettazione di una pinza completa o di uno strumento di fine braccio? Gli ingegneri di prototype.builders possono svilupparlo con Lei.
Domande frequenti
Perché stampare in 3D le dita delle pinze robotiche?
Le dita delle pinze sono specifiche per ogni parte e spesso cambiano con il prodotto. La tecnologia SLS le stampa in resistente PA 12 direttamente dal CAD, modellate sulla parte, leggere e senza lavorazioni meccaniche, quindi un dito nuovo o migliorato è a portata di upload.
Il PA 12 è abbastanza resistente per le dita delle pinze?
Per la maggior parte delle attività di manipolazione con carichi da leggeri a moderati, sì. EOS indica per il PA 2200 una resistenza alla trazione di 48 MPa e una densità di 0,93 g/cm³. Per parti pesanti, parti calde o dita sottoposte a elevate forze di serraggio, controlli il carico o utilizzi il metallo per le sezioni sollecitate.
Come posso montare le dita stampate su una pinza?
Utilizzi lo schema di montaggio della pinza con fori passanti per le viti, inserti filettati a caldo o a pressione per assemblaggi ripetuti e fori alesati per i perni di posizionamento. Distribuisca la forza di serraggio con rondelle o una superficie di contatto piatta.
È possibile stampare canali per il vuoto all'interno della parte?
I canali interni possono essere stampati senza supporti, ma il PA 12 sinterizzato è leggermente poroso e non automaticamente a tenuta d'aria. Mantenga pareti generose, testi il vuoto e sigilli le superfici se necessario. I canali necessitano di aperture in modo che la polvere possa essere rimossa.
Potete stampare cuscinetti morbidi per pinze?
Stampiamo solo in PA 12. Le superfici di contatto morbide vengono solitamente realizzate incollando o bloccando cuscinetti in gomma sul dito stampato, oppure progettando strutture flessibili in PA 12 come le dita fin-ray.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo