
SLS-3D-Druck vs. CNC-Fräsen: Was ist besser für Kunststoffteile?
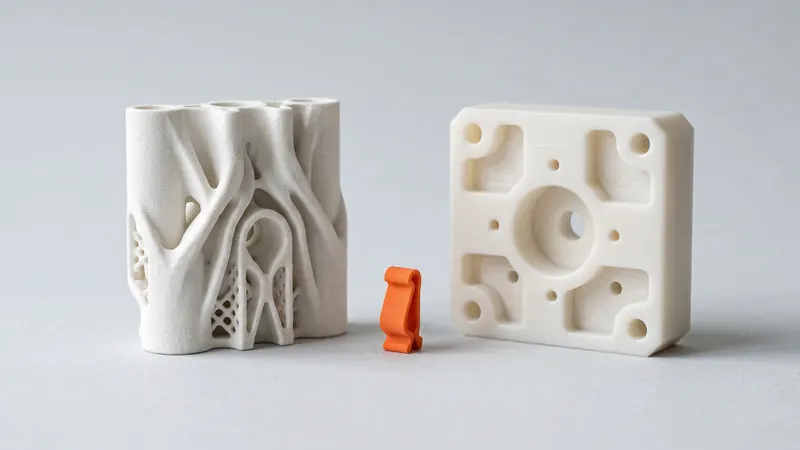
Ein Kunststoffteil für eine Maschine, eine Vorrichtung oder einen Prototyp lässt sich aus Nylonpulver lasersintern oder aus dem Vollen fräsen. Beide Verfahren liefern Funktionsteile ohne Werkzeugform, sind aber in sehr unterschiedlichen Dingen gut. Dieser Leitfaden vergleicht SLS-3D-Druck und CNC-Bearbeitung nach Geometrie, Genauigkeit, Oberfläche, Werkstoff, Stückzahl und Lieferzeit und zeigt, wann die beste Lösung eine Kombination aus beiden ist.
Die kurze Antwort
Wählen Sie SLS, wenn das Teil komplex ist, interne Kanäle, Hinterschneidungen oder organische Formen aufweist, wenn mehrere Teile zu einem zusammengefasst werden können oder wenn Sie schnell mehrere Stücke oder Varianten benötigen. Wählen Sie CNC-Bearbeitung, wenn das Teil enge Toleranzen, glatte Dichtungs- oder Gleitflächen, einen bestimmten anderen Kunststoff als PA 12 benötigt oder ein einfacher prismatischer Block ist. Viele gute Konstruktionen nutzen beides: ein gedrucktes Teil mit einigen bearbeiteten Merkmalen.
Wie die beiden Verfahren funktionieren
SLS (Selektives Lasersintern) baut das Teil Schicht für Schicht aus Nylonpulver auf. Ein Laser verschmilzt jeden Querschnitt, und das umgebende Pulver stützt das Teil, sodass keine Stützstrukturen und kein Werkzeugzugang erforderlich sind. Wir drucken weißes PA 12 aus dem PA 2200-Pulver von EOS auf einer EOS FORMIGA P 110 Velocis. Mehr dazu unter Was SLS-3D-Druck ist.
CNC-Bearbeitung entfernt Material aus einem massiven Block mit rotierenden Fräsern. Jede Oberfläche muss von einem Werkzeug erreichbar sein, Innenecken behalten mindestens den Radius des Fräsers, und das Teil muss eingespannt und oft für eine zweite Aufspannung umgedreht werden.
Direkter Vergleich
| Kriterium | SLS (PA 12) | CNC-Bearbeitung (Kunststoffe) |
|---|---|---|
| Geometrie | Fast jede Form: interne Kanäle, Hinterschneidungen, Gitter, zusammengefasste Baugruppen | Begrenzt durch Werkzeugzugang; Innenecken behalten den Fräserradius |
| Genauigkeit | Unsere Konstruktionsrichtlinie: ±0,3 %, mindestens ±0,3 mm | An kritischen Merkmalen sind viel engere Toleranzen erreichbar |
| Oberfläche | Matt, leicht körnig nach dem Glasperlenstrahlen und Polieren | Glatt, mit feinen Werkzeugspuren; Dichtflächen möglich |
| Werkstoffe | Wir drucken nur PA 12 (weiß, einfärbbar in 61 Farben) | Große Auswahl an Kunststoff-Halbzeugen, wie POM, PA 6, PE, PEEK oder Acryl |
| Materialeigenschaften | Etwas geringer in der Baurichtung (EOS: 48 MPa innerhalb der Schichten, 42 MPa quer dazu) | Die des Halbzeugmaterials |
| Vorbereitung | STEP oder STL hochladen, keine Programmierung oder Vorrichtungen | Werkzeugwegprogrammierung, Einspannen, oft mehrere Aufspannungen |
| Mehrere Teile | Viele Teile und Varianten teilen sich einen Druckauftrag | Jedes Teil wird nacheinander bearbeitet |
| Größe | Bis zu 200 × 250 × 330 mm in unserem Drucker | Abhängig von der Maschine; große Platten und Blöcke sind üblich |
| Materialverbrauch | Nur das Teil wird verschmolzen; unverschmolzenes Pulver wird teilweise wiederverwendet | Ein Großteil des Blocks kann als Späne enden |
Wann SLS die bessere Wahl ist
- Komplexe Formen: interne Kanäle, Kabelkanäle, gekrümmte Oberflächen und Rippen, die viele Aufspannungen erfordern würden oder gar nicht bearbeitet werden könnten.
- Zusammengefasste Baugruppen: eine Halterung, ein Clip und eine Kabelführung als ein Teil gedruckt anstelle von drei bearbeiteten Teilen und Schrauben.
- Schnappverbindungen und Scharniere: zähes PA 12 eignet sich für Schnappverbindungen und Print-in-Place-Scharniere.
- Varianten und mehrere Stücke: verschiedene Versionen einer Vorrichtung oder zehn Kopien eines Gehäuses sind einfach mehr Teile in derselben Bestellung.
- Leichte Teile: hohle Abschnitte und Taschen kosten in der Herstellung nichts extra; EOS gibt für PA 2200 eine Dichte von 0,93 g/cm³ an.
- Schnelle Iteration: keine Programmierung und keine Vorrichtungen, sodass ein geändertes Design ein neuer Upload und ein Sofortpreis ist.
Wann CNC-Bearbeitung die bessere Wahl ist
- Enge Toleranzen: präzise Bohrungen, Lagersitze und Passflächen, die enger als unsere ±0,3 %-Richtlinie sein müssen.
- Glatte Funktionsflächen: Dichtflächen, Gleitführungen und optische oder transparente Teile.
- Spezifische Materialien: POM für geringe Reibung, PEEK für hohe Temperaturen, transparentes Acryl oder ein durch eine Spezifikation gefordertes Material.
- Einfache Blöcke und Platten: eine flache Platte mit ein paar Löchern ist schnell gefräst und hat keine Geometrie, die SLS verbessern würde.
- Teile größer als die Kammer: wenn das Aufteilen des Teils nicht akzeptabel ist.
Der hybride Workflow: Drucken, dann das Wichtige maschinell bearbeiten
Viele Funktionsteile benötigen einen komplexen Körper, aber nur wenige präzise Merkmale. Ein gängiger Ansatz ist es, das Teil in SLS zu drucken und nur diese Merkmale nachträglich maschinell zu bearbeiten:
- Bohrungen: Drucken Sie diese mit leichtem Untermaß und reiben oder bohren Sie sie auf das Endmaß auf.
- Gewinde: Schneiden Sie diese in das gedruckte Teil oder verwenden Sie Gewindeeinsätze aus Metall.
- Passflächen: Lassen Sie eine kleine Bearbeitungszugabe auf den Flächen, die plan oder rechtwinklig zueinander sein müssen, und überfräsen Sie diese nach dem Drucken.
- Gemischte Baugruppen: Eine maschinell bearbeitete Grundplatte oder Welle kombiniert mit gedruckten Halterungen, Abdeckungen und Führungen.
Unser Toleranzleitfaden erklärt, welche Passungen direkt aus dem Drucker funktionieren. Wenn ein Projekt sowohl gedruckte als auch maschinell bearbeitete Teile erfordert, die zusammen entworfen werden müssen, können die Spezialisten von prototype.builders bei der Konstruktion und den Prototypen helfen.
Konstruktion für das eine oder das andere
Ein für das Fräsen konstruiertes Teil sieht oft blockig aus: flache Flächen, gerade Taschen und großzügiges Material, damit es eingespannt werden kann. Wenn ein solches Teil zu SLS wechselt, kann es meist Material einsparen: Ersetzen Sie massive Abschnitte durch Rippen, fügen Sie separate Teile zusammen und fügen Sie Abrundungen hinzu, wo der Fräser nicht mehr den Eckenradius diktiert. Zwei SLS-Regeln, die Sie beachten sollten: Wände von mindestens etwa 0.8 mm (der Rechner warnt darunter) und mindestens zwei Entpulverungsöffnungen von mindestens 5 mm für jeden geschlossenen Hohlraum. Die SLS-Konstruktionsrichtlinien decken den Rest ab.
Umgekehrt kann ein für SLS konstruiertes Teil mit internen Kanälen oder Gitterstrukturen unmöglich maschinell zu bearbeiten sein, ohne es in mehrere Teile zu zerlegen.
Schnelle Entscheidungshilfe
| Ihr Teil | Meistens am besten |
|---|---|
| Komplexe Halterung, Kanal, Gehäuse oder Vorrichtung aus Nylon | SLS |
| Mehrere Varianten oder Teile, die schnell benötigt werden | SLS |
| Präzise Bohrungen oder Dichtflächen an einem komplexen Körper | SLS plus maschinelle Bearbeitung dieser Merkmale |
| Einfache Platte oder Block mit ein paar Löchern | CNC-Bearbeitung |
| POM, PEEK, transparente oder andere spezifizierte Kunststoffe | CNC-Bearbeitung |
| Enge Toleranzen auf den meisten Oberflächen | CNC-Bearbeitung |
Häufig gestellte Fragen
Ist SLS-3D-Druck günstiger als CNC-Bearbeitung?
Das hängt vom Teil ab. Komplexe Formen, zusammengefügte Baugruppen und mehrere Teile oder Varianten sprechen meist für SLS, da Komplexität wenig kostet und keine Programmierung oder Vorrichtungen erforderlich sind. Einfache Blöcke und Platten sind oft schneller zu fräsen. Laden Sie das Modell in den Rechner hoch, um sofort den SLS-Preis zu sehen.
Ist SLS so genau wie CNC-Bearbeitung?
Nein. Unsere Konstruktionsrichtlinie für lasergesintertes PA 12 beträgt ±0,3 % mit einer Untergrenze von ±0,3 mm. Die CNC-Bearbeitung kann bei kritischen Merkmalen viel engere Toleranzen einhalten, weshalb präzise Bohrungen und Flächen oft nach dem Drucken maschinell bearbeitet werden.
Können SLS-Teile nach dem Drucken maschinell bearbeitet werden?
Ja. PA 12 kann gebohrt, gerieben, mit Gewinden versehen und plangefräst werden. Lassen Sie eine kleine Bearbeitungszugabe an den Merkmalen, die Sie bearbeiten möchten, und drucken Sie Bohrungen mit leichtem Untermaß.
Welche Kunststoffe können CNC-bearbeitet, aber nicht von Ihnen gedruckt werden?
Wir drucken nur PA 12. Materialien wie POM, PEEK, PA 6, PE oder transparentes Acryl werden typischerweise aus Halbzeugen maschinell bearbeitet.
Sind SLS-Teile so stabil wie maschinell bearbeitetes Nylon?
Lasergesintertes PA 12 kommt vielen gegossenen oder maschinell bearbeiteten Kunststoffen nahe, ist aber in Baurichtung etwas schwächer: EOS gibt 48 MPa innerhalb der Schichten und 42 MPa quer dazu für PA 2200 an. Maschinell bearbeitete Teile haben die Eigenschaften des Halbzeugs.
Sollte ich ein maschinell bearbeitetes Teil für SLS umkonstruieren?
Das zahlt sich meistens aus. Ersetzen Sie massive Abschnitte durch Rippen, fügen Sie separate Teile zusammen, runden Sie die Ecken ab, halten Sie Wände über etwa 0.8 mm und versehen Sie jeden geschlossenen Hohlraum mit mindestens zwei Entpulverungsöffnungen von mindestens 5 mm.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis