
SLS 3D nyomtatás vs CNC megmunkálás: Melyik a jobb műanyag alkatrészekhez?
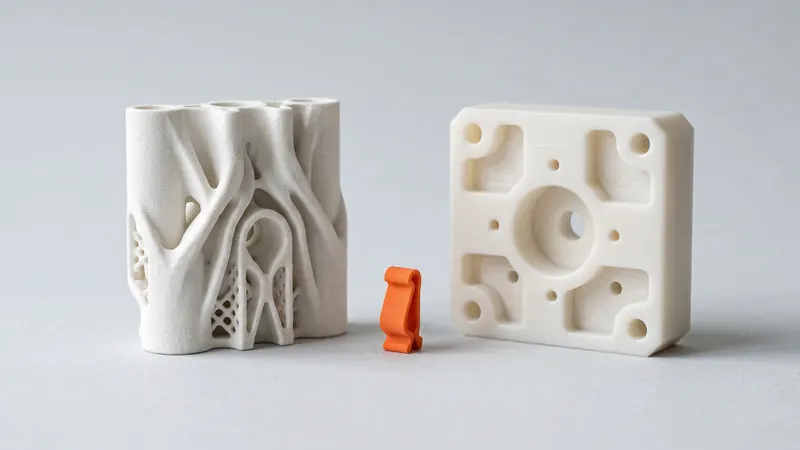
Egy géphez, rögzítőhöz vagy prototípushoz készült műanyag alkatrész lézerszinterezhető nejlonporból vagy marható egy tömör blokkból. Mindkét eljárás funkcionális alkatrészeket készít forma nélkül, de nagyon különböző dolgokban jók. Ez az útmutató összehasonlítja az SLS 3D nyomtatást és a CNC megmunkálást a geometria, a pontosság, a felület, az anyag, a mennyiség és az átfutási idő tekintetében, és megmutatja, mikor a legjobb válasz ezek kombinálása.
A rövid válasz
Válassza az SLS-t, ha az alkatrész összetett, belső csatornákkal, alámetszésekkel vagy organikus formákkal rendelkezik, ha több alkatrész egyesíthető egybe, vagy ha gyorsan több darabra vagy változatra van szüksége. Válassza a CNC megmunkálást, ha az alkatrésznek szűk tűrésekre, sima tömítő- vagy csúszófelületekre, a PA 12-től eltérő specifikus műanyagra van szüksége, vagy egy egyszerű prizmatikus blokk. Sok jó kialakítás mindkettőt használja: egy nyomtatott alkatrészt néhány megmunkált elemmel.
Hogyan működik a két eljárás
Az SLS (szelektív lézerszinterezés) rétegről rétegre építi fel az alkatrészt nejlonporból. Egy lézer olvasztja össze az egyes keresztmetszeteket, és a környező por megtámasztja az alkatrészt, így nincs szükség támasztószerkezetekre és szerszám-hozzáférésre. Fehér PA 12-t nyomtatunk az EOS PA 2200 porából egy EOS FORMIGA P 110 Velocis gépen. Bővebben arról, hogy mi az az SLS 3D nyomtatás.
A CNC megmunkálás forgó marókkal távolít el anyagot egy tömör blokkból. Minden felületnek elérhetőnek kell lennie egy szerszám számára, a belső sarkok megtartják legalább a maró sugarát, és az alkatrészt be kell fogni, és gyakran meg kell fordítani egy második beállításhoz.
Egymás melletti összehasonlítás
| Szempont | SLS (PA 12) | CNC megmunkálás (műanyagok) |
|---|---|---|
| Geometria | Szinte bármilyen forma: belső csatornák, alámetszések, rácsok, egyesített szerelvények | A szerszám-hozzáférés korlátozza; a belső sarkok megtartják a maró sugarát |
| Pontosság | Tervezési irányelvünk: ±0,3 %, legalább ±0,3 mm | Sokkal szűkebb tűrések érhetők el a kritikus elemeken |
| Felület | Matt, enyhén szemcsés üveggyöngyszórás és polírozás után | Sima, finom szerszámnyomokkal; tömítőfelületek lehetségesek |
| Anyagok | Csak PA 12-t nyomtatunk (fehér, 61 színre festhető) | Széles választék műanyag alapanyagokból, mint például POM, PA 6, PE, PEEK vagy akril |
| Anyagtulajdonságok | Némileg alacsonyabb az építési irányban (EOS: 48 MPa a rétegeken belül, 42 MPa azokon keresztül) | Az alapanyag tulajdonságai |
| Előkészítés | STEP vagy STL feltöltése, nincs programozás vagy rögzítők | Szerszámpálya-programozás, befogás, gyakran több beállítás |
| Több alkatrész | Sok alkatrész és változat osztozik egy nyomtatási feladaton | Minden alkatrészt egymás után munkálnak meg |
| Méret | Akár 200 × 250 × 330 mm a nyomtatónkban | A géptől függ; a nagy lemezek és blokkok gyakoriak |
| Anyagfelhasználás | Csak az alkatrész olvad össze; az össze nem olvadt port részben újrahasznosítják | A blokk nagy része forgácsként végezheti |
Amikor az SLS a jobb választás
- Összetett formák: belső csövek, kábelcsatornák, ívelt felületek és bordák, amelyek sok beállítást igényelnének, vagy egyáltalán nem lennének megmunkálhatók.
- Egyesített szerelvények: egy tartó, egy klip és egy kábelvezető egy alkatrészként nyomtatva három megmunkált alkatrész és csavar helyett.
- Bepattanó kötések és zsanérok: a szívós PA 12 alkalmas bepattanó kötésekhez és egyben nyomtatott zsanérokhoz.
- Változatok és több darab: egy rögzítő különböző verziói vagy egy ház tíz példánya egyszerűen csak több alkatrész ugyanabban a rendelésben.
- Könnyű alkatrészek: az üreges részek és zsebek kialakítása nem kerül többe; az EOS 0.93 g/cm³ sűrűséget ad meg a PA 2200 esetében.
- Gyors iteráció: nincs programozás és nincsenek rögzítők, így egy módosított terv csak egy új feltöltés és egy azonnali ár.
Amikor a CNC megmunkálás a jobb választás
- Szűk tűrések: precíz furatok, csapágyfészkek és illeszkedő felületek, amelyeknek szigorúbbnak kell lenniük a ±0.3 %-os irányelvünknél.
- Sima funkcionális felületek: tömítőfelületek, csúszóvezetékek és optikai vagy átlátszó alkatrészek.
- Specifikus anyagok: POM az alacsony súrlódáshoz, PEEK a magas hőmérsékletekhez, átlátszó akril, vagy egy specifikáció által megkövetelt anyag.
- Egyszerű blokkok és lemezek: egy lapos lemez néhány furattal gyorsan marható, és nincs olyan geometriája, amin az SLS javítana.
- A kamránál nagyobb alkatrészek: amikor az alkatrész felosztása nem elfogadható.
A hibrid munkafolyamat: nyomtatás, majd a lényeges részek megmunkálása
Sok funkcionális alkatrésznek összetett testre van szüksége, de csak néhány precíz jellemzőre. Gyakori megközelítés az alkatrész SLS-sel történő kinyomtatása, majd utólag csak ezen jellemzők megmunkálása:
- Furatok: nyomtassa őket kissé alulméretezve, majd dörzsárazza vagy fúrja őket a végső méretre.
- Menetek: vágjon menetet a nyomtatott alkatrészbe, vagy használjon fém menetes betéteket.
- Illeszkedő felületek: hagyjon egy kis megmunkálási ráhagyást azokon a felületeken, amelyeknek síknak vagy egymásra merőlegesnek kell lenniük, és nyomtatás után munkálja meg őket.
- Vegyes szerelvények: egy megmunkált alaplap vagy tengely kombinálva nyomtatott konzolokkal, burkolatokkal és vezetőkkel.
A tűrési útmutatónk elmagyarázza, mely illesztések működnek egyenesen a nyomtatóból. Ha egy projektben nyomtatott és megmunkált alkatrészeket is együtt kell megtervezni, a prototype.builders szakemberei segíthetnek a tervezésben és a prototípusokban.
Tervezés az egyikre vagy a másikra
Egy marásra tervezett alkatrész gyakran tömbszerűnek tűnik: lapos felületek, egyenes zsebek és bőséges anyag, hogy be lehessen fogni. Amikor egy ilyen alkatrész SLS-re kerül, általában veszíthet az anyagából: cserélje le a tömör részeket bordákra, vonja össze a különálló darabokat, és adjon hozzá lekerekítéseket ott, ahol már nem a marófej diktálja a sarokrádiuszt. Két SLS szabályt kell betartani: legalább kb. 0.8 mm-es falak (a kalkulátor ez alatt figyelmeztet), és legalább két, legalább 5 mm-es kivezető nyílás minden zárt üreghez. Az SLS tervezési irányelvek lefedik a többit.
Fordítva, egy belső csatornákkal vagy rácsokkal SLS-re tervezett alkatrészt lehetetlen lehet megmunkálni anélkül, hogy több darabra osztanánk.
Gyors döntési útmutató
| Az Ön alkatrésze | Általában a legjobb |
|---|---|
| Összetett konzol, csatorna, ház vagy rögzítő nejlonból | SLS |
| Több változat vagy darab szükséges gyorsan | SLS |
| Precíz furatok vagy tömítőfelületek egy összetett testen | SLS plusz ezen jellemzők megmunkálása |
| Egyszerű lemez vagy blokk néhány furattal | CNC megmunkálás |
| POM, PEEK, átlátszó vagy más specifikált műanyagok | CNC megmunkálás |
| Szűk tűrések a legtöbb felületen | CNC megmunkálás |
Gyakran ismételt kérdések
Olcsóbb az SLS 3D nyomtatás, mint a CNC megmunkálás?
Ez az alkatrésztől függ. Az összetett formák, az összevont szerelvények és a több darab vagy változat általában az SLS-nek kedveznek, mert a komplexitás kevesébe kerül, és nincs szükség programozásra vagy rögzítőkre. Az egyszerű blokkok és lemezek gyakran gyorsabban marhatók. Töltse fel a modellt a kalkulátorba, hogy azonnal lássa az SLS árat.
Ugyanolyan pontos az SLS, mint a CNC megmunkálás?
Nem. A lézerszinterezett PA 12 tervezési irányelvünk ±0.3 %, ±0.3 mm-es alsó határral. A CNC megmunkálás sokkal szűkebb tűréseket tud tartani a kritikus jellemzőkön, így a precíz furatokat és felületeket gyakran nyomtatás után munkálják meg.
Megmunkálhatók az SLS alkatrészek nyomtatás után?
Igen. A PA 12 fúrható, dörzsárazható, menetelhető és síkba marható. Hagyjon egy kis megmunkálási ráhagyást azokon a jellemzőkön, amelyeket meg szeretne munkálni, és nyomtassa a furatokat kissé alulméretezve.
Mely műanyagok munkálhatók meg CNC-vel, de nem nyomtathatók Önöknél?
Kizárólag PA 12-t nyomtatunk. Az olyan anyagokat, mint a POM, PEEK, PA 6, PE vagy az átlátszó akril, jellemzően tömbből munkálják meg.
Ugyanolyan erősek az SLS alkatrészek, mint a megmunkált nejlon?
A lézerszinterezett PA 12 közel áll sok fröccsöntött vagy megmunkált műanyaghoz, de némileg gyengébb az építési irányban: az EOS 48 MPa-t ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen a PA 2200 esetében. A megmunkált alkatrészek a kiindulási anyag tulajdonságaival rendelkeznek.
Át kellene terveznem egy megmunkált alkatrészt SLS-re?
Általában kifizetődő. Cserélje le a tömör részeket bordákra, vonja össze a különálló darabokat, kerekítse le a sarkokat, tartsa a falakat kb. 0.8 mm felett, és minden zárt üregnek biztosítson legalább két, legalább 5 mm-es kivezető nyílást.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat