
SLS 3D-utskrift vs CNC-bearbetning: Vilket är bäst för plastdetaljer?
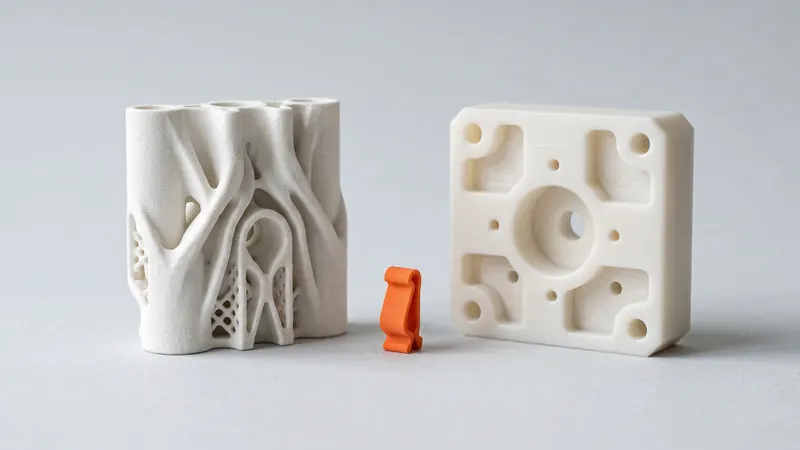
En plastdel för en maskin, en fixtur eller en prototyp kan lasersintras från nylonpulver eller fräsas från ett massivt block. Båda processerna skapar funktionella delar utan en form, men de är bra på väldigt olika saker. Den här guiden jämför SLS 3D-utskrift och CNC-bearbetning gällande geometri, noggrannhet, yta, material, kvantitet och ledtid, och visar när det bästa svaret är att kombinera dem.
Det korta svaret
Välj SLS när delen är komplex, har inre kanaler, underskärningar eller organiska former, när flera delar kan slås samman till en, eller när du behöver flera delar eller varianter snabbt. Välj CNC-bearbetning när delen behöver snäva toleranser, släta tätnings- eller glidytor, en specifik plast annan än PA 12, eller är ett enkelt prismatiskt block. Många bra designer använder båda: en utskriven del med några bearbetade funktioner.
Så fungerar de två processerna
SLS (selektiv lasersintring) bygger delen lager för lager av nylonpulver. En laser smälter varje tvärsnitt, och det omgivande pulvret stöder delen, så inga stödstrukturer och ingen verktygsåtkomst behövs. Vi skriver ut vit PA 12 från EOS:s PA 2200-pulver på en EOS FORMIGA P 110 Velocis. Mer i vad SLS 3D-utskrift är.
CNC-bearbetning tar bort material från ett massivt block med roterande fräsar. Varje yta måste vara nåbar med ett verktyg, inre hörn behåller minst fräsens radie, och delen måste spännas fast och ofta vändas för en andra uppsättning.
Sida vid sida-jämförelse
| Kriterium | SLS (PA 12) | CNC-bearbetning (plaster) |
|---|---|---|
| Geometri | Nästan vilken form som helst: inre kanaler, underskärningar, gitter, sammanslagna enheter | Begränsad av verktygsåtkomst; inre hörn behåller fräsens radie |
| Noggrannhet | Vår designriktlinje: ±0,3 %, minst ±0,3 mm | Mycket snävare toleranser kan uppnås på kritiska funktioner |
| Yta | Matt, något kornig efter glasblästring och polering | Slät, med fina verktygsmärken; tätningsytor möjliga |
| Material | Vi skriver endast ut PA 12 (vit, färgningsbar i 61 färger) | Stort urval av plastmaterial, såsom POM, PA 6, PE, PEEK eller akryl |
| Materialegenskaper | Något lägre i byggriktningen (EOS: 48 MPa inom lagren, 42 MPa tvärs över dem) | Samma som för utgångsmaterialet |
| Förberedelse | Ladda upp STEP eller STL, ingen programmering eller fixturer | Programmering av verktygsbana, fastspänning, ofta flera uppsättningar |
| Flera delar | Många delar och varianter delar på ett utskriftsjobb | Varje del bearbetas en efter en |
| Storlek | Upp till 200 × 250 × 330 mm i vår skrivare | Beroende på maskinen; stora plattor och block är vanliga |
| Materialanvändning | Endast delen smälts; osmält pulver återanvänds delvis | Mycket av blocket kan sluta som spån |
När SLS är det bättre valet
- Komplexa former: inre rör, kabelkanaler, böjda ytor och ribbor som skulle kräva många uppsättningar eller inte kunna bearbetas alls.
- Sammanslagna enheter: ett fäste, en klämma och en kabelstyrning utskrivna som en del istället för tre bearbetade delar och skruvar.
- Snäppfästen och gångjärn: tålig PA 12 passar för snäppfästen och print-in-place-gångjärn.
- Varianter och flera delar: olika versioner av en fixtur eller tio kopior av ett hölje är helt enkelt fler delar i samma beställning.
- Lätta delar: ihåliga sektioner och fickor kostar inget extra att tillverka; EOS anger en densitet på 0,93 g/cm³ för PA 2200.
- Snabb iteration: ingen programmering och inga fixturer, så en ändrad design innebär en ny uppladdning och ett direkt pris.
När CNC-bearbetning är det bättre valet
- Snäva toleranser: exakta hål, lagersäten och passytor som måste hålla snävare än vår riktlinje på ±0,3 %.
- Släta funktionella ytor: tätningsytor, glidskenor och optiska eller transparenta delar.
- Specifika material: POM för låg friktion, PEEK för höga temperaturer, transparent akryl, eller ett material som krävs enligt en specifikation.
- Enkla block och plattor: en plan platta med några hål går snabbt att fräsa och har ingen geometri som SLS skulle förbättra.
- Delar större än kammaren: när det inte är acceptabelt att dela upp delen.
Det hybrida arbetsflödet: skriv ut, bearbeta sedan det som är viktigt
Många funktionella delar behöver en komplex kropp men bara några få exakta detaljer. Ett vanligt tillvägagångssätt är att skriva ut delen i SLS och endast bearbeta dessa detaljer i efterhand:
- Hål: skriv ut dem med viss undermått och brotscha eller borra dem till den slutliga storleken.
- Gängor: gänga dem i den utskrivna delen eller använd gänginsatser av metall.
- Passytor: lämna en liten bearbetningsmån på de ytor som måste vara plana eller vinkelräta mot varandra, och plana dem efter utskrift.
- Blandade monteringar: en bearbetad bottenplatta eller axel kombinerad med utskrivna fästen, höljen och styrningar.
Vår toleransguide förklarar vilka passningar som fungerar direkt från skrivaren. Om ett projekt behöver både utskrivna och bearbetade delar designade tillsammans, kan specialisterna på prototype.builders hjälpa till med designen och prototyperna.
Designa för det ena eller det andra
En del designad för fräsning ser ofta blockig ut: plana ytor, raka fickor och generöst med material så att den kan spännas fast. När en sådan del flyttas till SLS kan den vanligtvis förlora material: ersätt solida sektioner med ribbor, slå ihop separata delar och lägg till avrundningar där fräsen inte längre dikterar hörnradien. Två SLS-regler att hålla sig till: väggar på minst cirka 0,8 mm (kalkylatorn varnar under det), och minst två dräneringshål på minst 5 mm för varje slutet hålrum. SLS-designriktlinjerna täcker resten.
Å andra sidan kan en del designad för SLS med inre kanaler eller gitter vara omöjlig att bearbeta utan att dela upp den i flera delar.
Snabb beslutsguide
| Din del | Oftast bäst |
|---|---|
| Komplext fäste, kanal, hölje eller fixtur i nylon | SLS |
| Flera varianter eller delar som behövs snabbt | SLS |
| Exakta hål eller tätningsytor på en komplex kropp | SLS plus bearbetning av dessa detaljer |
| Enkel platta eller block med några hål | CNC-bearbetning |
| POM, PEEK, transparent eller annan specificerad plast | CNC-bearbetning |
| Snäva toleranser på de flesta ytor | CNC-bearbetning |
Vanliga frågor
Är SLS-3D-utskrift billigare än CNC-bearbetning?
Det beror på delen. Komplexa former, sammanslagna monteringar och flera delar eller varianter gynnar vanligtvis SLS, eftersom komplexitet kostar lite och ingen programmering eller fixturer behövs. Enkla block och plattor går ofta snabbare att fräsa. Ladda upp modellen i kalkylatorn för att se SLS-priset direkt.
Är SLS lika exakt som CNC-bearbetning?
Nej. Vår designriktlinje för lasersintrad PA 12 är ±0,3 % med en nedre gräns på ±0,3 mm. CNC-bearbetning kan hålla mycket snävare toleranser på kritiska detaljer, så exakta hål och ytor bearbetas ofta efter utskrift.
Kan SLS-delar bearbetas efter utskrift?
Ja. PA 12 kan borras, brotschas, gängas och planas. Lämna en liten bearbetningsmån på de detaljer du vill bearbeta och skriv ut hål med viss undermått.
Vilka plaster kan CNC-bearbetas men inte skrivas ut av er?
Vi skriver endast ut PA 12. Material som POM, PEEK, PA 6, PE eller transparent akryl bearbetas vanligtvis från råämne.
Är SLS-delar lika starka som bearbetad nylon?
Lasersintrad PA 12 ligger nära många gjutna eller bearbetade plaster, men är något svagare i byggriktningen: EOS anger 48 MPa inom lagren och 42 MPa tvärs över dem för PA 2200. Bearbetade delar har egenskaperna hos råmaterialet.
Bör jag designa om en bearbetad del för SLS?
Det lönar sig oftast. Ersätt solida sektioner med ribbor, slå ihop separata delar, runda av hörnen, håll väggarna över cirka 0,8 mm och ge varje slutet hålrum minst två dräneringshål på minst 5 mm.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris