
Druk 3D SLS a obróbka CNC: Co jest lepsze dla części plastikowych?
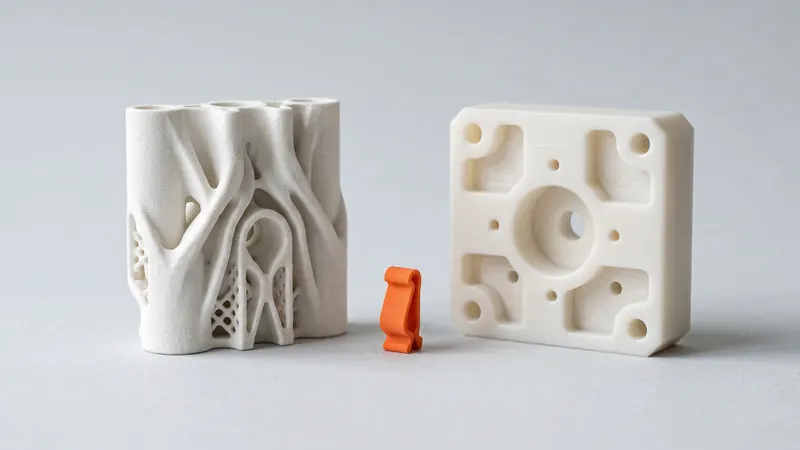
Plastikowa część do maszyny, uchwytu lub prototypu może zostać spieczona laserowo z proszku nylonowego lub wyfrezowana z litego bloku. Oba procesy pozwalają na tworzenie funkcjonalnych części bez użycia formy, ale sprawdzają się w zupełnie innych zastosowaniach. Ten przewodnik porównuje druk 3D SLS i obróbkę CNC pod kątem geometrii, dokładności, powierzchni, materiału, ilości i czasu realizacji, a także pokazuje, kiedy najlepszym rozwiązaniem jest ich połączenie.
Krótka odpowiedź
Proszę wybrać SLS, gdy część jest skomplikowana, ma wewnętrzne kanały, podcięcia lub organiczne kształty, gdy kilka części można połączyć w jedną, lub gdy szybko potrzebują Państwo kilku sztuk lub wariantów. Proszę wybrać obróbkę CNC, gdy część wymaga wąskich tolerancji, gładkich powierzchni uszczelniających lub ślizgowych, określonego tworzywa sztucznego innego niż PA 12, lub jest prostym blokiem pryzmatycznym. Wiele dobrych projektów wykorzystuje oba rozwiązania: wydrukowaną część z kilkoma obrobionymi elementami.
Jak działają oba procesy
SLS (selektywne spiekanie laserowe) buduje część warstwa po warstwie z proszku nylonowego. Laser spaja każdy przekrój, a otaczający proszek podpiera część, dzięki czemu nie są potrzebne struktury podporowe ani dostęp dla narzędzi. Drukujemy biały PA 12 z proszku PA 2200 firmy EOS na drukarce EOS FORMIGA P 110 Velocis. Więcej w artykule czym jest druk 3D SLS.
Obróbka CNC usuwa materiał z litego bloku za pomocą obracających się frezów. Każda powierzchnia musi być dostępna dla narzędzia, wewnętrzne narożniki zachowują co najmniej promień frezu, a część musi być zamocowana i często odwracana do drugiego ustawienia.
Porównanie bezpośrednie
| Kryterium | SLS (PA 12) | Obróbka CNC (tworzywa sztuczne) |
|---|---|---|
| Geometria | Prawie każdy kształt: wewnętrzne kanały, podcięcia, siatki, połączone zespoły | Ograniczona dostępem narzędzia; wewnętrzne narożniki zachowują promień frezu |
| Dokładność | Nasze wytyczne projektowe: ±0.3 %, co najmniej ±0.3 mm | Znacznie węższe tolerancje są osiągalne dla krytycznych elementów |
| Powierzchnia | Matowa, lekko ziarnista po kulkowaniu kulkami szklanymi i polerowaniu | Gładka, z drobnymi śladami narzędzi; możliwe powierzchnie uszczelniające |
| Materiały | Drukujemy tylko PA 12 (biały, z możliwością barwienia na 61 kolorów) | Szeroki wybór tworzyw sztucznych, takich jak POM, PA 6, PE, PEEK lub akryl |
| Właściwości materiału | Nieco niższe w kierunku budowania (EOS: 48 MPa wzdłuż warstw, 42 MPa w poprzek) | Takie jak materiału wyjściowego |
| Przygotowanie | Przesłanie pliku STEP lub STL, bez programowania i uchwytów | Programowanie ścieżki narzędzia, mocowanie, często kilka ustawień |
| Kilka części | Wiele części i wariantów dzieli jedno zadanie drukowania | Każda część jest obrabiana jedna po drugiej |
| Rozmiar | Do 200 × 250 × 330 mm w naszej drukarce | Zależy od maszyny; duże płyty i bloki są powszechne |
| Zużycie materiału | Tylko część jest spiekana; niespieczony proszek jest częściowo ponownie wykorzystywany | Znaczna część bloku może skończyć jako wióry |
Kiedy SLS jest lepszym wyborem
- Skomplikowane kształty: wewnętrzne przewody, kanały kablowe, zakrzywione powierzchnie i żebra, które wymagałyby wielu ustawień lub w ogóle nie mogłyby zostać obrobione.
- Połączone zespoły: wspornik, klips i prowadnica kabla wydrukowane jako jedna część zamiast trzech obrabianych części i śrub.
- Zatrzaski i zawiasy: wytrzymały PA 12 nadaje się na połączenia zatrzaskowe i zawiasy drukowane w całości.
- Warianty i wiele sztuk: różne wersje uchwytu lub dziesięć kopii obudowy to po prostu więcej części w tym samym zamówieniu.
- Lekkie części: puste sekcje i kieszenie nie wymagają dodatkowych kosztów; EOS podaje gęstość 0,93 g/cm³ dla PA 2200.
- Szybka iteracja: brak programowania i uchwytów, więc zmieniony projekt to po prostu nowe przesłanie pliku i natychmiastowa cena.
Kiedy obróbka CNC jest lepszym wyborem
- Wąskie tolerancje: precyzyjne otwory, gniazda łożysk i powierzchnie styku, które muszą być dokładniejsze niż nasza wytyczna ±0,3 %.
- Gładkie powierzchnie funkcjonalne: powierzchnie uszczelniające, prowadnice ślizgowe oraz części optyczne lub przezroczyste.
- Specyficzne materiały: POM dla niskiego tarcia, PEEK dla wysokich temperatur, przezroczysty akryl lub materiał wymagany przez specyfikację.
- Proste bloki i płyty: płaska płyta z kilkoma otworami jest szybka do frezowania i nie ma geometrii, którą SLS mogłoby ulepszyć.
- Części większe niż komora: gdy podział części jest nieakceptowalny.
Hybrydowy przepływ pracy: wydruk, a następnie obróbka tego, co ważne
Wiele części funkcjonalnych wymaga skomplikowanego korpusu, ale tylko kilku precyzyjnych cech. Częstym podejściem jest wydrukowanie części w technologii SLS i późniejsza obróbka tylko tych cech:
- Otwory: należy wydrukować je nieco mniejsze, a następnie rozwiercić lub wywiercić do ostatecznego rozmiaru.
- Gwinty: można je nagwintować w wydrukowanej części lub użyć metalowych wkładek gwintowanych.
- Powierzchnie styku: należy zostawić mały naddatek na obróbkę na powierzchniach, które muszą być płaskie lub prostopadłe do siebie, i splanować je po wydrukowaniu.
- Zespoły mieszane: obrabiana płyta bazowa lub wał w połączeniu z drukowanymi uchwytami, osłonami i prowadnicami.
Nasz przewodnik po tolerancjach wyjaśnia, które pasowania działają prosto z drukarki. Jeśli projekt wymaga wspólnego zaprojektowania części drukowanych i obrabianych, specjaliści z prototype.builders mogą pomóc w projektowaniu i prototypach.
Projektowanie pod jedno lub drugie
Część zaprojektowana do frezowania często wygląda masywnie: płaskie powierzchnie, proste kieszenie i dużo materiału, aby można ją było zamocować. Kiedy taka część przechodzi do SLS, zazwyczaj może stracić na materiale: można zastąpić pełne sekcje żebrami, połączyć oddzielne elementy i dodać zaokrąglenia tam, gdzie frez nie dyktuje już promienia narożnika. Dwie zasady SLS, których należy przestrzegać: ścianki o grubości co najmniej około 0,8 mm (kalkulator ostrzega poniżej tej wartości) oraz co najmniej dwa otwory ewakuacyjne o średnicy co najmniej 5 mm dla każdej zamkniętej wnęki. Wytyczne projektowe SLS obejmują resztę.
Z drugiej strony, część zaprojektowana dla SLS z wewnętrznymi kanałami lub strukturami siatkowymi może być niemożliwa do obróbki bez podziału na kilka elementów.
Szybki przewodnik decyzyjny
| Państwa część | Zazwyczaj najlepsze |
|---|---|
| Skomplikowany uchwyt, kanał, obudowa lub przyrząd z nylonu | SLS |
| Kilka wariantów lub sztuk potrzebnych szybko | SLS |
| Precyzyjne otwory lub powierzchnie uszczelniające na skomplikowanym korpusie | SLS plus obróbka tych cech |
| Prosta płyta lub blok z kilkoma otworami | Obróbka CNC |
| POM, PEEK, przezroczyste lub inne określone tworzywa sztuczne | Obróbka CNC |
| Wąskie tolerancje na większości powierzchni | Obróbka CNC |
Najczęściej zadawane pytania
Czy druk 3D SLS jest tańszy niż obróbka CNC?
To zależy od części. Skomplikowane kształty, połączone zespoły oraz kilka sztuk lub wariantów zazwyczaj przemawiają za SLS, ponieważ złożoność kosztuje niewiele i nie potrzeba programowania ani uchwytów. Proste bloki i płyty często szybciej się frezuje. Proszę przesłać model do kalkulatora, aby natychmiast zobaczyć cenę SLS.
Czy SLS jest tak dokładne jak obróbka CNC?
Nie. Nasza wytyczna projektowa dla spiekanego laserowo PA 12 wynosi ±0,3 % z dolnym limitem ±0,3 mm. Obróbka CNC pozwala na zachowanie znacznie węższych tolerancji dla krytycznych cech, dlatego precyzyjne otwory i powierzchnie są często obrabiane po wydrukowaniu.
Czy części SLS mogą być obrabiane po wydrukowaniu?
Tak. PA 12 można wiercić, rozwiercać, gwintować i planować. Należy zostawić mały naddatek na obróbkę na cechach, które mają być obrabiane, i wydrukować otwory nieco mniejsze.
Które tworzywa sztuczne mogą być obrabiane CNC, ale nie są przez Państwa drukowane?
Drukujemy tylko z PA 12. Materiały takie jak POM, PEEK, PA 6, PE lub przezroczysty akryl są zazwyczaj obrabiane z półfabrykatów.
Czy części SLS są tak wytrzymałe jak obrabiany nylon?
Spiekany laserowo PA 12 jest zbliżony do wielu formowanych lub obrabianych tworzyw sztucznych, ale nieco słabszy w kierunku budowy: EOS podaje 48 MPa w obrębie warstw i 42 MPa w poprzek nich dla PA 2200. Części obrabiane mają właściwości materiału wyjściowego.
Czy należy przeprojektować obrabianą część pod kątem SLS?
Zazwyczaj to się opłaca. Należy zastąpić pełne sekcje żebrami, połączyć oddzielne elementy, zaokrąglić narożniki, utrzymać grubość ścianek powyżej około 0,8 mm i zapewnić każdej zamkniętej wnęce co najmniej dwa otwory ewakuacyjne o średnicy co najmniej 5 mm.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę