
Impresión 3D SLS vs Mecanizado CNC: ¿Qué es mejor para las piezas de plástico?
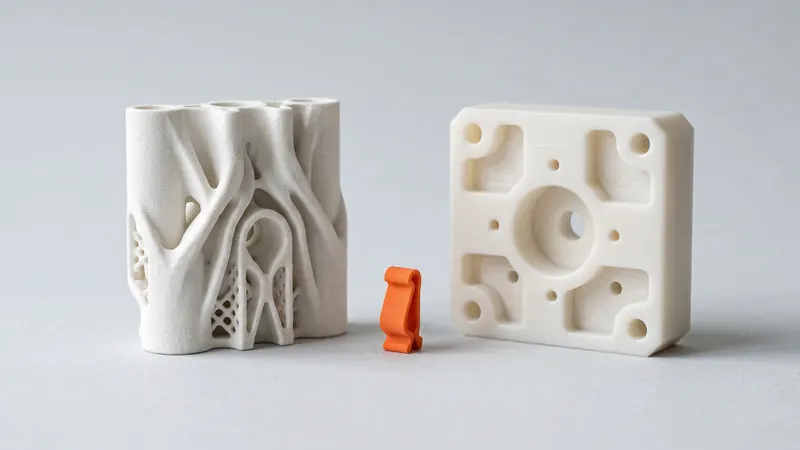
Una pieza de plástico para una máquina, un útil o un prototipo puede sinterizarse por láser a partir de polvo de nailon o fresarse a partir de un bloque macizo. Ambos procesos fabrican piezas funcionales sin molde, pero son buenos en cosas muy diferentes. Esta guía compara la impresión 3D SLS y el mecanizado CNC en cuanto a geometría, precisión, superficie, material, cantidad y plazo de entrega, y muestra cuándo la mejor respuesta es combinarlos.
La respuesta corta
Elija SLS cuando la pieza sea compleja, tenga canales internos, rebajes o formas orgánicas, cuando se puedan fusionar varias piezas en una sola, o cuando necesite varias piezas o variantes rápidamente. Elija el mecanizado CNC cuando la pieza necesite tolerancias estrechas, caras de sellado o deslizamiento lisas, un plástico específico distinto del PA 12, o sea un bloque prismático simple. Muchos buenos diseños utilizan ambos: una pieza impresa con algunas características mecanizadas.
Cómo funcionan los dos procesos
SLS (sinterizado selectivo por láser) construye la pieza capa por capa a partir de polvo de nailon. Un láser funde cada sección transversal, y el polvo circundante soporta la pieza, por lo que no se necesitan estructuras de soporte ni acceso para herramientas. Imprimimos PA 12 blanco a partir del polvo PA 2200 de EOS en una EOS FORMIGA P 110 Velocis. Más información en qué es la impresión 3D SLS.
El mecanizado CNC elimina material de un bloque macizo con fresas giratorias. Cada superficie debe ser accesible por una herramienta, las esquinas interiores mantienen al menos el radio de la fresa, y la pieza tiene que ser sujeta y a menudo volteada para una segunda configuración.
Comparativa lado a lado
| Criterio | SLS (PA 12) | Mecanizado CNC (plásticos) |
|---|---|---|
| Geometría | Casi cualquier forma: canales internos, rebajes, celosías, ensamblajes fusionados | Limitado por el acceso de la herramienta; las esquinas interiores mantienen el radio de la fresa |
| Precisión | Nuestra directriz de diseño: ±0,3 %, al menos ±0,3 mm | Se pueden lograr tolerancias mucho más estrechas en características críticas |
| Superficie | Mate, ligeramente granulada tras el granallado con esferas de vidrio y el pulido | Lisa, con finas marcas de herramienta; caras de sellado posibles |
| Materiales | Solo imprimimos PA 12 (blanco, teñible en 61 colores) | Amplia selección de plásticos en bruto, como POM, PA 6, PE, PEEK o acrílico |
| Propiedades del material | Algo menores en la dirección de construcción (EOS: 48 MPa dentro de las capas, 42 MPa a través de ellas) | Las del material en bruto |
| Preparación | Suba STEP o STL, sin programación ni útiles | Programación de trayectorias de herramientas, sujeción, a menudo varias configuraciones |
| Varias piezas | Muchas piezas y variantes comparten un trabajo de impresión | Cada pieza se mecaniza una tras otra |
| Tamaño | Hasta 200 × 250 × 330 mm en nuestra impresora | Depende de la máquina; las placas y bloques grandes son comunes |
| Uso de material | Solo se funde la pieza; el polvo no fundido se reutiliza en parte | Gran parte del bloque puede acabar como virutas |
Cuándo SLS es la mejor opción
- Formas complejas: conductos internos, canales para cables, superficies curvas y nervaduras que necesitarían muchas configuraciones o no podrían mecanizarse en absoluto.
- Ensamblajes fusionados: un soporte, un clip y una guía de cables impresos como una sola pieza en lugar de tres piezas mecanizadas y tornillos.
- Encajes a presión y bisagras: el resistente PA 12 es ideal para uniones a presión y bisagras impresas in situ.
- Variantes y varias piezas: diferentes versiones de un soporte o diez copias de una carcasa son simplemente más piezas en el mismo pedido.
- Piezas ligeras: las secciones huecas y las cavidades no tienen coste adicional de fabricación; EOS indica una densidad de 0,93 g/cm³ para el PA 2200.
- Iteración rápida: sin programación ni soportes, por lo que un diseño modificado es una nueva subida y un precio instantáneo.
Cuándo el mecanizado CNC es la mejor opción
- Tolerancias ajustadas: orificios precisos, asientos de rodamientos y caras de contacto que deben mantenerse más ajustadas que nuestra directriz de ±0,3 %.
- Superficies funcionales lisas: caras de sellado, guías de deslizamiento y piezas ópticas o transparentes.
- Materiales específicos: POM para baja fricción, PEEK para altas temperaturas, acrílico transparente o un material exigido por una especificación.
- Bloques y placas simples: una placa plana con unos pocos agujeros es rápida de fresar y no tiene ninguna geometría que el SLS mejoraría.
- Piezas más grandes que la cámara: cuando dividir la pieza no es aceptable.
El flujo de trabajo híbrido: imprima y luego mecanice lo que importa
Muchas piezas funcionales necesitan un cuerpo complejo pero solo unas pocas características precisas. Un enfoque común es imprimir la pieza en SLS y mecanizar solo esas características después:
- Orificios: imprímalos ligeramente más pequeños y escáríelos o taládrelos hasta el tamaño final.
- Roscas: haga la rosca en la pieza impresa o utilice insertos roscados de metal.
- Caras de contacto: deje un pequeño margen de mecanizado en las caras que deben ser planas o perpendiculares entre sí, y refréntelas después de la impresión.
- Ensamblajes mixtos: una placa base o eje mecanizado combinado con soportes, cubiertas y guías impresas.
Nuestra guía de tolerancias explica qué ajustes funcionan directamente desde la impresora. Si un proyecto necesita piezas impresas y mecanizadas diseñadas en conjunto, los especialistas de prototype.builders pueden ayudarle con el diseño y los prototipos.
Diseñar para uno u otro
Una pieza diseñada para fresado a menudo tiene un aspecto de bloque: caras planas, cavidades rectas y material abundante para poder sujetarla. Cuando una pieza de este tipo pasa a SLS, por lo general puede perder material: reemplace las secciones sólidas con nervaduras, fusione las piezas separadas y añada empalmes donde la fresa ya no dicte el radio de la esquina. Dos reglas de SLS a mantener: paredes de al menos unos 0,8 mm (la calculadora advierte por debajo de eso), y al menos dos orificios de escape de al menos 5 mm para cada cavidad cerrada. Las pautas de diseño para SLS cubren el resto.
A la inversa, una pieza diseñada para SLS con canales internos o celosías puede ser imposible de mecanizar sin dividirla en varias piezas.
Guía rápida de decisión
| Su pieza | Generalmente mejor |
|---|---|
| Soporte, conducto, carcasa o fijación compleja en nailon | SLS |
| Varias variantes o piezas necesarias rápidamente | SLS |
| Orificios precisos o caras de sellado en un cuerpo complejo | SLS más mecanizado de esas características |
| Placa o bloque simple con unos pocos agujeros | Mecanizado CNC |
| POM, PEEK, plásticos transparentes u otros plásticos especificados | Mecanizado CNC |
| Tolerancias ajustadas en la mayoría de las superficies | Mecanizado CNC |
Preguntas frecuentes
¿Es la impresión 3D SLS más barata que el mecanizado CNC?
Depende de la pieza. Las formas complejas, los ensamblajes fusionados y varias piezas o variantes suelen favorecer al SLS, porque la complejidad cuesta poco y no se necesita programación ni soportes. Los bloques y placas simples a menudo son más rápidos de fresar. Suba el modelo a la calculadora para ver el precio de SLS al instante.
¿Es el SLS tan preciso como el mecanizado CNC?
No. Nuestra directriz de diseño para el PA 12 sinterizado por láser es de ±0,3 % con un límite inferior de ±0,3 mm. El mecanizado CNC puede mantener tolerancias mucho más ajustadas en características críticas, por lo que los orificios y caras precisas a menudo se mecanizan después de la impresión.
¿Se pueden mecanizar las piezas de SLS después de la impresión?
Sí. El PA 12 se puede taladrar, escariar, roscar y refrentar. Deje un pequeño margen de mecanizado en las características que desee mecanizar e imprima los orificios ligeramente más pequeños.
¿Qué plásticos pueden ser mecanizados por CNC pero no impresos por ustedes?
Solo imprimimos PA 12. Materiales como POM, PEEK, PA 6, PE o acrílico transparente se mecanizan típicamente a partir de material en bruto.
¿Son las piezas de SLS tan resistentes como el nailon mecanizado?
El PA 12 sinterizado por láser se acerca a muchos plásticos moldeados o mecanizados, pero es algo más débil en la dirección de construcción: EOS indica 48 MPa dentro de las capas y 42 MPa a través de ellas para el PA 2200. Las piezas mecanizadas tienen las propiedades del material en bruto.
¿Debería rediseñar una pieza mecanizada para SLS?
Por lo general, vale la pena. Reemplace las secciones sólidas con nervaduras, fusione las piezas separadas, redondee las esquinas, mantenga las paredes por encima de unos 0,8 mm y proporcione a cada cavidad cerrada al menos dos orificios de escape de al menos 5 mm.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo