
SLS 3D-printen vs CNC-frezen: wat is beter voor plastic onderdelen?
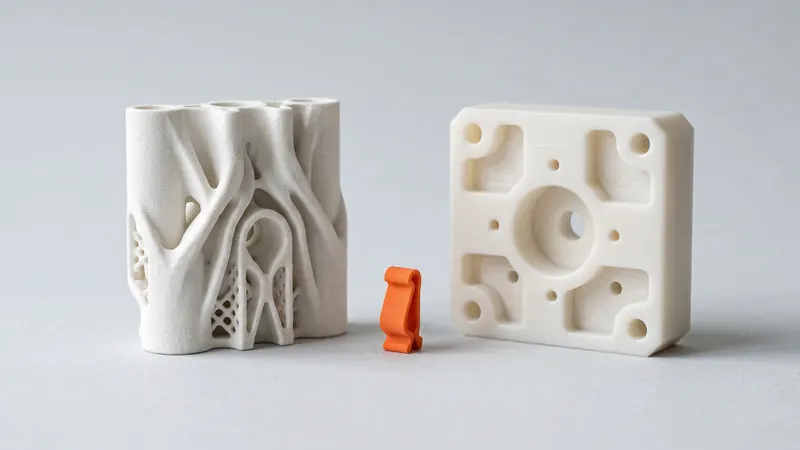
Een kunststof onderdeel voor een machine, een armatuur of een prototype kan worden gelaser-sinterd uit nylonpoeder of gefreesd uit een massief blok. Beide processen maken functionele onderdelen zonder mal, maar ze zijn goed in heel verschillende dingen. Deze gids vergelijkt SLS 3D-printen en CNC-bewerking op geometrie, nauwkeurigheid, oppervlak, materiaal, hoeveelheid en levertijd, en laat zien wanneer het beste antwoord is om ze te combineren.
Het korte antwoord
Kies SLS wanneer het onderdeel complex is, interne kanalen, ondersnijdingen of organische vormen heeft, wanneer meerdere onderdelen kunnen worden samengevoegd tot één, of wanneer je snel meerdere stuks of varianten nodig hebt. Kies CNC-bewerking wanneer het onderdeel nauwe toleranties, gladde afdichtings- of glijvlakken, een specifieke kunststof anders dan PA 12 nodig heeft, of een eenvoudig prismatisch blok is. Veel goede ontwerpen gebruiken beide: een geprint onderdeel met een paar gefreesde kenmerken.
Hoe de twee processen werken
SLS (selective laser sintering) bouwt het onderdeel laag voor laag op uit nylonpoeder. Een laser versmelt elke dwarsdoorsnede en het omringende poeder ondersteunt het onderdeel, dus er zijn geen ondersteuningsstructuren en geen gereedschapstoegang nodig. Wij printen wit PA 12 van EOS's PA 2200 poeder op een EOS FORMIGA P 110 Velocis. Meer in wat SLS 3D-printen is.
CNC-bewerking verwijdert materiaal van een massief blok met roterende frezen. Elk oppervlak moet bereikbaar zijn met een gereedschap, binnenhoeken behouden minimaal de radius van de frees, en het onderdeel moet worden vastgeklemd en vaak worden omgedraaid voor een tweede opstelling.
Vergelijking naast elkaar
| Criterium | SLS (PA 12) | CNC-bewerking (kunststoffen) |
|---|---|---|
| Geometrie | Bijna elke vorm: interne kanalen, ondersnijdingen, roosters, samengevoegde assemblages | Beperkt door gereedschapstoegang; binnenhoeken behouden de freesradius |
| Nauwkeurigheid | Onze ontwerprichtlijn: ±0,3 %, minimaal ±0,3 mm | Veel nauwere toleranties zijn haalbaar op kritieke kenmerken |
| Oppervlak | Mat, licht korrelig na glasparelstralen en polijsten | Glad, met fijne gereedschapssporen; afdichtingsvlakken mogelijk |
| Materialen | Wij printen alleen PA 12 (wit, verfbaar in 61 kleuren) | Ruime keuze aan kunststof basismateriaal, zoals POM, PA 6, PE, PEEK of acrylaat |
| Materiaaleigenschappen | Iets lager in de bouwrichting (EOS: 48 MPa binnen de lagen, 42 MPa erdoorheen) | Die van het basismateriaal |
| Voorbereiding | Upload STEP of STL, geen programmering of armaturen | Gereedschapspadprogrammering, klemmen, vaak meerdere opstellingen |
| Meerdere onderdelen | Veel onderdelen en varianten delen één printopdracht | Elk onderdeel wordt na elkaar bewerkt |
| Grootte | Tot 200 × 250 × 330 mm in onze printer | Afhankelijk van de machine; grote platen en blokken zijn gebruikelijk |
| Materiaalgebruik | Alleen het onderdeel wordt versmolten; onversmolten poeder wordt deels hergebruikt | Een groot deel van het blok kan eindigen als spanen |
Wanneer SLS de betere keuze is
- Complexe vormen: interne leidingen, kabelkanalen, gebogen oppervlakken en ribben die veel opstellingen nodig zouden hebben of helemaal niet bewerkt zouden kunnen worden.
- Samengevoegde assemblages: een beugel, een clip en een kabelgeleider geprint als één onderdeel in plaats van drie bewerkte onderdelen en schroeven.
- Klikverbindingen en scharnieren: taai PA 12 is geschikt voor klikverbindingen en print-in-place scharnieren.
- Varianten en meerdere stuks: verschillende versies van een armatuur of tien kopieën van een behuizing zijn simpelweg meer onderdelen in dezelfde bestelling.
- Lichte onderdelen: holle secties en uitsparingen kosten niets extra om te maken; EOS geeft een dichtheid van 0,93 g/cm³ voor PA 2200.
- Snelle iteratie: geen programmering en geen opspanningen, dus een gewijzigd ontwerp is een nieuwe upload en een directe prijs.
Wanneer CNC-bewerken de betere keuze is
- Strakke toleranties: nauwkeurige boringen, lagerzittingen en pasvlakken die strakker moeten zijn dan onze richtlijn van ±0,3 %.
- Gladde functionele oppervlakken: afdichtingsvlakken, glijgeleiders en optische of transparante onderdelen.
- Specifieke materialen: POM voor lage wrijving, PEEK voor hoge temperaturen, transparant acrylaat, of een materiaal dat door een specificatie wordt vereist.
- Eenvoudige blokken en platen: een vlakke plaat met een paar gaten is snel te frezen en heeft geen geometrie die SLS zou verbeteren.
- Onderdelen groter dan de kamer: wanneer het opsplitsen van het onderdeel niet acceptabel is.
De hybride workflow: printen, en dan bewerken wat belangrijk is
Veel functionele onderdelen hebben een complexe vorm nodig, maar slechts een paar nauwkeurige kenmerken. Een veelgebruikte aanpak is om het onderdeel in SLS te printen en achteraf alleen die kenmerken te bewerken:
- Boringen: print ze iets te klein en ruim of boor ze naar de uiteindelijke maat.
- Schroefdraden: tap ze in het geprinte onderdeel of gebruik metalen schroefdraad-inserts.
- Pasvlakken: laat een kleine bewerkingstoeslag over op de vlakken die vlak of haaks op elkaar moeten staan, en vlak ze af na het printen.
- Gemengde samenstellingen: een bewerkte basisplaat of as gecombineerd met geprinte beugels, afdekkingen en geleiders.
Onze tolerantiegids legt uit welke passingen direct uit de printer werken. Als een project zowel geprinte als bewerkte onderdelen nodig heeft die samen zijn ontworpen, kunnen de specialisten van prototype.builders helpen met het ontwerp en de prototypes.
Ontwerpen voor het een of het ander
Een onderdeel dat is ontworpen om te frezen ziet er vaak blokkerig uit: vlakke kanten, rechte uitsparingen en royaal materiaal zodat het kan worden ingeklemd. Wanneer zo'n onderdeel overgaat naar SLS, kan het meestal materiaal verliezen: vervang massieve secties door ribben, voeg afzonderlijke stukken samen en voeg afrondingen toe waar de frees niet langer de hoekradius dicteert. Twee SLS-regels om aan te houden: wanden van ten minste ongeveer 0,8 mm (de calculator waarschuwt daaronder), en ten minste twee ontsnappingsgaten van ten minste 5 mm voor elke gesloten holte. De SLS-ontwerprichtlijnen behandelen de rest.
Andersom kan een onderdeel dat is ontworpen voor SLS met interne kanalen of roosters onmogelijk te bewerken zijn zonder het in meerdere stukken te splitsen.
Korte keuzegids
| Uw onderdeel | Meestal het beste |
|---|---|
| Complexe beugel, kanaal, behuizing of armatuur in nylon | SLS |
| Snel meerdere varianten of stuks nodig | SLS |
| Nauwkeurige boringen of afdichtingsvlakken op een complexe vorm | SLS plus bewerking van die kenmerken |
| Eenvoudige plaat of blok met een paar gaten | CNC-verspanen |
| POM, PEEK, transparante of andere gespecificeerde kunststoffen | CNC-verspanen |
| Strakke toleranties op de meeste oppervlakken | CNC-verspanen |
Veelgestelde vragen
Is SLS 3D-printen goedkoper dan CNC-bewerken?
Dat hangt af van het onderdeel. Complexe vormen, samengevoegde samenstellingen en meerdere stuks of varianten zijn meestal in het voordeel van SLS, omdat complexiteit weinig kost en er geen programmering of opspanningen nodig zijn. Eenvoudige blokken en platen zijn vaak sneller te frezen. Upload het model naar de calculator om direct de SLS-prijs te zien.
Is SLS net zo nauwkeurig als CNC-bewerken?
Nee. Onze ontwerprichtlijn voor lasergesinterd PA 12 is ±0,3 % met een ondergrens van ±0,3 mm. CNC-bewerken kan veel strakkere toleranties aanhouden op kritieke kenmerken, dus nauwkeurige boringen en vlakken worden vaak na het printen bewerkt.
Kunnen SLS-onderdelen na het printen worden bewerkt?
Ja. PA 12 kan worden geboord, geruimd, getapt en gevlakt. Laat een kleine bewerkingstoeslag over op de kenmerken die u wilt bewerken en print boringen iets te klein.
Welke kunststoffen kunnen CNC-bewerkt worden maar niet door jullie geprint worden?
Wij printen alleen PA 12. Materialen zoals POM, PEEK, PA 6, PE of transparant acrylaat worden doorgaans uit stafmateriaal bewerkt.
Zijn SLS-onderdelen net zo sterk als bewerkt nylon?
Lasergesinterd PA 12 komt in de buurt van veel gegoten of bewerkte kunststoffen, maar is iets zwakker in de bouwrichting: EOS geeft 48 MPa binnen de lagen en 42 MPa er dwars op voor PA 2200. Bewerkte onderdelen hebben de eigenschappen van het basismateriaal.
Moet ik een bewerkt onderdeel herontwerpen voor SLS?
Het loont meestal wel. Vervang massieve secties door ribben, voeg afzonderlijke stukken samen, rond de hoeken af, houd wanden boven ongeveer 0,8 mm en geef elke gesloten holte ten minste twee ontsnappingsgaten van ten minste 5 mm.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs