
Impression 3D SLS vs usinage CNC : quel est le meilleur choix pour les pièces en plastique ?
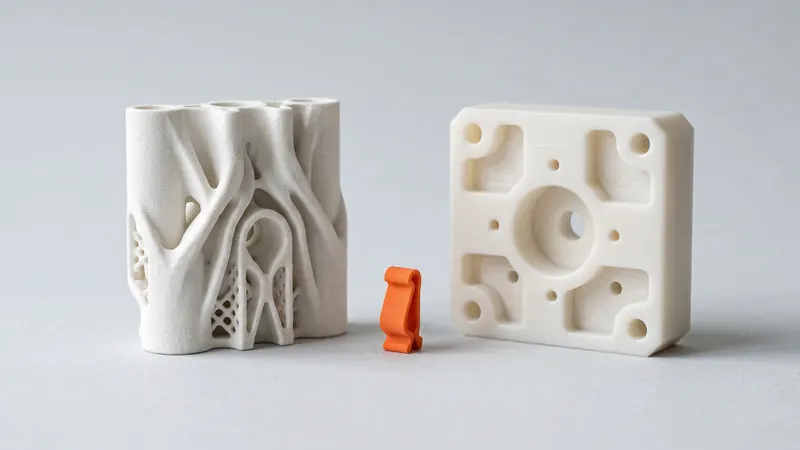
Une pièce en plastique pour une machine, un montage ou un prototype peut être frittée au laser à partir de poudre de nylon ou fraisée à partir d'un bloc massif. Les deux procédés permettent de fabriquer des pièces fonctionnelles sans moule, mais ils excellent dans des domaines très différents. Ce guide compare l'impression 3D SLS et l'usinage CNC en termes de géométrie, de précision, de surface, de matériau, de quantité et de délai de livraison, et montre quand la meilleure réponse est de les combiner.
La réponse courte
Choisissez le SLS lorsque la pièce est complexe, présente des canaux internes, des contre-dépouilles ou des formes organiques, lorsque plusieurs pièces peuvent être fusionnées en une seule, ou lorsque vous avez besoin de plusieurs pièces ou variantes rapidement. Choisissez l'usinage CNC lorsque la pièce nécessite des tolérances serrées, des faces d'étanchéité ou de glissement lisses, un plastique spécifique autre que le PA 12, ou s'il s'agit d'un simple bloc prismatique. De nombreuses bonnes conceptions utilisent les deux : une pièce imprimée avec quelques éléments usinés.
Comment fonctionnent les deux procédés
Le SLS (frittage sélectif par laser) construit la pièce couche par couche à partir de poudre de nylon. Un laser fusionne chaque section transversale, et la poudre environnante soutient la pièce, de sorte qu'aucune structure de support ni aucun accès d'outil ne sont nécessaires. Nous imprimons du PA 12 blanc à partir de la poudre PA 2200 d'EOS sur une EOS FORMIGA P 110 Velocis. Plus d'informations dans ce qu'est l'impression 3D SLS.
L'usinage CNC enlève de la matière d'un bloc massif à l'aide de fraises rotatives. Chaque surface doit être accessible par un outil, les coins intérieurs conservent au moins le rayon de la fraise, et la pièce doit être bridée et souvent retournée pour un deuxième montage.
Comparaison côte à côte
| Critère | SLS (PA 12) | Usinage CNC (plastiques) |
|---|---|---|
| Géométrie | Presque n'importe quelle forme : canaux internes, contre-dépouilles, treillis, assemblages fusionnés | Limité par l'accès de l'outil ; les coins intérieurs conservent le rayon de la fraise |
| Précision | Notre directive de conception : ±0,3 %, au moins ±0,3 mm | Des tolérances beaucoup plus serrées sont réalisables sur les éléments critiques |
| Surface | Mat, légèrement granuleux après microbillage aux billes de verre et polissage | Lisse, avec de fines marques d'outil ; faces d'étanchéité possibles |
| Matériaux | Nous imprimons uniquement du PA 12 (blanc, teintable en 61 couleurs) | Large choix de plastiques en stock, tels que le POM, le PA 6, le PE, le PEEK ou l'acrylique |
| Propriétés des matériaux | Légèrement inférieures dans la direction de construction (EOS : 48 MPa dans les couches, 42 MPa à travers elles) | Celles du matériau de base |
| Préparation | Téléchargement de STEP ou STL, pas de programmation ni de montages | Programmation des parcours d'outils, bridage, souvent plusieurs montages |
| Plusieurs pièces | De nombreuses pièces et variantes partagent un seul travail d'impression | Chaque pièce est usinée l'une après l'autre |
| Taille | Jusqu'à 200 × 250 × 330 mm dans notre imprimante | Dépend de la machine ; les grandes plaques et les grands blocs sont courants |
| Utilisation des matériaux | Seule la pièce est fusionnée ; la poudre non fusionnée est en partie réutilisée | Une grande partie du bloc peut finir en copeaux |
Quand le SLS est le meilleur choix
- Formes complexes : conduits internes, chemins de câbles, surfaces courbes et nervures qui nécessiteraient de nombreux montages ou ne pourraient pas être usinés du tout.
- Assemblages fusionnés : un support, un clip et un guide-câble imprimés en une seule pièce au lieu de trois pièces usinées et de vis.
- Clips et charnières : le PA 12 résistant convient aux assemblages par encliquetage et aux charnières imprimées sur place.
- Variantes et plusieurs pièces : différentes versions d'un montage ou dix copies d'un boîtier sont simplement plus de pièces dans la même commande.
- Pièces légères : les sections creuses et les poches ne coûtent rien de plus à fabriquer ; EOS donne une densité de 0,93 g/cm³ pour le PA 2200.
- Itération rapide : pas de programmation ni de montages, donc une conception modifiée est un nouveau téléchargement et un prix instantané.
Quand l'usinage CNC est le meilleur choix
- Tolérances serrées : alésages précis, portées de roulement et faces d'accouplement qui doivent être plus serrés que notre directive de ±0,3 %.
- Surfaces fonctionnelles lisses : faces d'étanchéité, guides coulissants et pièces optiques ou transparentes.
- Matériaux spécifiques : POM pour un faible frottement, PEEK pour les hautes températures, acrylique transparent, ou un matériau exigé par une spécification.
- Blocs et plaques simples : une plaque plane avec quelques trous est rapide à fraiser et n'a aucune géométrie que le SLS améliorerait.
- Pièces plus grandes que la chambre : lorsque la division de la pièce n'est pas acceptable.
Le flux de travail hybride : imprimer, puis usiner ce qui compte
De nombreuses pièces fonctionnelles nécessitent un corps complexe mais seulement quelques caractéristiques précises. Une approche courante consiste à imprimer la pièce en SLS et à n'usiner que ces caractéristiques par la suite :
- Alésages : imprimez-les légèrement sous-dimensionnés et alésez-les ou percez-les à la taille finale.
- Filetages : taraudez-les dans la pièce imprimée ou utilisez des inserts filetés en métal.
- Faces d'accouplement : laissez une petite surépaisseur d'usinage sur les faces qui doivent être planes ou perpendiculaires entre elles, et dressez-les après l'impression.
- Assemblages mixtes : une plaque de base ou un arbre usiné combiné avec des supports, des couvercles et des guides imprimés.
Notre guide de tolérance explique quels ajustements fonctionnent directement à la sortie de l'imprimante. Si un projet nécessite à la fois des pièces imprimées et usinées conçues ensemble, les spécialistes de prototype.builders peuvent vous aider avec la conception et les prototypes.
Concevoir pour l'un ou l'autre
Une pièce conçue pour le fraisage a souvent un aspect massif : des faces planes, des poches droites et de la matière généreuse pour pouvoir être bridée. Lorsqu'une telle pièce passe au SLS, elle peut généralement perdre de la matière : remplacez les sections pleines par des nervures, fusionnez les pièces séparées et ajoutez des congés là où la fraise ne dicte plus le rayon d'angle. Deux règles SLS à conserver : des parois d'au moins environ 0,8 mm (le calculateur vous avertit en dessous de cela), et au moins deux trous d'évacuation d'au moins 5 mm pour chaque cavité fermée. Les directives de conception SLS couvrent le reste.
À l'inverse, une pièce conçue pour le SLS avec des canaux internes ou des treillis peut être impossible à usiner sans la diviser en plusieurs morceaux.
Guide de décision rapide
| Votre pièce | Généralement le meilleur |
|---|---|
| Support complexe, conduit, boîtier ou montage en nylon | SLS |
| Plusieurs variantes ou pièces nécessaires rapidement | SLS |
| Alésages précis ou faces d'étanchéité sur un corps complexe | SLS plus usinage de ces caractéristiques |
| Plaque ou bloc simple avec quelques trous | Usinage CNC |
| POM, PEEK, plastiques transparents ou autres plastiques spécifiés | Usinage CNC |
| Tolérances serrées sur la plupart des surfaces | Usinage CNC |
Questions fréquentes
L'impression 3D SLS est-elle moins chère que l'usinage CNC ?
Cela dépend de la pièce. Les formes complexes, les assemblages fusionnés et plusieurs pièces ou variantes favorisent généralement le SLS, car la complexité coûte peu et aucune programmation ni montage n'est nécessaire. Les blocs et plaques simples sont souvent plus rapides à fraiser. Téléchargez le modèle dans le calculateur pour voir le prix SLS instantanément.
Le SLS est-il aussi précis que l'usinage CNC ?
Non. Notre directive de conception pour le PA 12 fritté au laser est de ±0,3 % avec une limite inférieure de ±0,3 mm. L'usinage CNC peut maintenir des tolérances beaucoup plus serrées sur les caractéristiques critiques, de sorte que les alésages et les faces précis sont souvent usinés après l'impression.
Les pièces SLS peuvent-elles être usinées après l'impression ?
Oui. Le PA 12 peut être percé, alésé, taraudé et dressé. Laissez une petite surépaisseur d'usinage sur les caractéristiques que vous souhaitez usiner et imprimez les alésages légèrement sous-dimensionnés.
Quels plastiques peuvent être usinés CNC mais pas imprimés par vous ?
Nous imprimons uniquement du PA 12. Les matériaux tels que le POM, le PEEK, le PA 6, le PE ou l'acrylique transparent sont généralement usinés à partir de blocs.
Les pièces SLS sont-elles aussi solides que le nylon usiné ?
Le PA 12 fritté au laser est proche de nombreux plastiques moulés ou usinés, mais un peu plus faible dans la direction de fabrication : EOS donne 48 MPa dans les couches et 42 MPa à travers elles pour le PA 2200. Les pièces usinées ont les propriétés du matériau de base.
Dois-je reconcevoir une pièce usinée pour le SLS ?
Cela s'avère généralement payant. Remplacez les sections pleines par des nervures, fusionnez les pièces séparées, arrondissez les angles, maintenez les parois au-dessus d'environ 0,8 mm et donnez à chaque cavité fermée au moins deux trous d'évacuation d'au moins 5 mm.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané