
3D-друк SLS чи обробка з ЧПК: що краще для пластикових деталей?
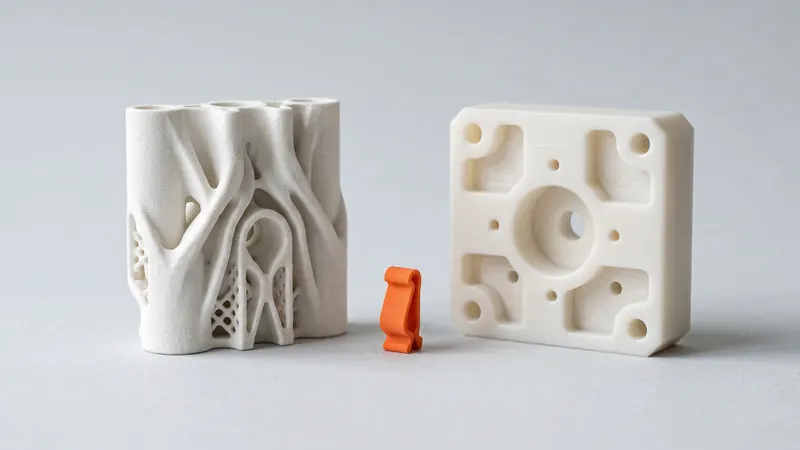
Пластикову деталь для машини, кріплення або прототипу можна спекти лазером з нейлонового порошку або вифрезерувати з суцільного блоку. Обидва процеси створюють функціональні деталі без форми, але вони підходять для дуже різних завдань. Цей посібник порівнює 3D-друк SLS і фрезерування з ЧПК за геометрією, точністю, поверхнею, матеріалом, кількістю та часом виконання, а також показує, коли найкращим рішенням є їх поєднання.
Коротка відповідь
Вибирайте SLS, коли деталь складна, має внутрішні канали, піднутрення або органічні форми, коли кілька деталей можна об'єднати в одну, або коли вам швидко потрібно кілька штук чи варіантів. Вибирайте фрезерування з ЧПК, коли деталь потребує жорстких допусків, гладких ущільнювальних або ковзних поверхонь, специфічного пластику, відмінного від PA 12, або є простим призматичним блоком. Багато вдалих конструкцій використовують обидва методи: надруковану деталь з кількома фрезерованими елементами.
Як працюють обидва процеси
SLS (селективне лазерне спікання) створює деталь шар за шаром з нейлонового порошку. Лазер сплавляє кожен поперечний переріз, а навколишній порошок підтримує деталь, тому опорні структури та доступ інструменту не потрібні. Ми друкуємо білий PA 12 з порошку PA 2200 від EOS на принтері EOS FORMIGA P 110 Velocis. Більше в статті що таке 3D-друк SLS.
Фрезерування з ЧПК видаляє матеріал із суцільного блоку за допомогою фрез, що обертаються. Кожна поверхня має бути доступною для інструменту, внутрішні кути зберігають принаймні радіус фрези, а деталь потрібно затискати та часто перевертати для другого встановлення.
Паралельне порівняння
| Критерій | SLS (PA 12) | Фрезерування з ЧПК (пластики) |
|---|---|---|
| Геометрія | Майже будь-яка форма: внутрішні канали, піднутрення, решітки, об'єднані збірки | Обмежено доступом інструменту; внутрішні кути зберігають радіус фрези |
| Точність | Наші рекомендації з проєктування: ±0,3 %, щонайменше ±0,3 mm | На критичних елементах можна досягти значно жорсткіших допусків |
| Поверхня | Матова, злегка зерниста після обробки скляними кульками та полірування | Гладка, з дрібними слідами від інструменту; можливі ущільнювальні поверхні |
| Матеріали | Ми друкуємо лише PA 12 (білий, можна пофарбувати в 61 колір) | Широкий вибір пластикових заготовок, таких як POM, PA 6, PE, PEEK або акрил |
| Властивості матеріалу | Дещо нижчі в напрямку побудови (EOS: 48 МПа в межах шарів, 42 МПа поперек них) | Такі ж, як у матеріалу заготовки |
| Підготовка | Завантаження STEP або STL, без програмування чи кріплень | Програмування траєкторії інструменту, затискання, часто кілька встановлень |
| Кілька деталей | Багато деталей і варіантів об'єднуються в одне завдання на друк | Кожна деталь обробляється одна за одною |
| Розмір | До 200 × 250 × 330 mm у нашому принтері | Залежить від верстата; великі пластини та блоки є звичайним явищем |
| Використання матеріалу | Сплавляється лише деталь; несплавлений порошок частково використовується повторно | Значна частина блоку може перетворитися на стружку |
Коли SLS є кращим вибором
- Складні форми: внутрішні повітропроводи, кабельні канали, вигнуті поверхні та ребра, які потребували б багатьох встановлень або взагалі не могли б бути вифрезеровані.
- Об'єднані збірки: кронштейн, затискач і напрямна для кабелю, надруковані як одна деталь замість трьох фрезерованих деталей і гвинтів.
- Засувки та шарніри: міцний PA 12 підходить для засувних з'єднань та шарнірів, що друкуються в зборі.
- Варіанти та кілька деталей: різні версії кріплення або десять копій корпусу — це просто більше деталей в одному замовленні.
- Легкі деталі: порожнисті секції та кишені не потребують додаткових витрат на виготовлення; EOS вказує щільність 0.93 g/cm³ для PA 2200.
- Швидка ітерація: жодного програмування та кріплень, тому змінений дизайн — це нове завантаження та миттєва ціна.
Коли обробка на ЧПК є кращим вибором
- Жорсткі допуски: точні отвори, посадочні місця підшипників та сполучні поверхні, які повинні мати менші відхилення, ніж наша норма ±0.3 %.
- Гладкі функціональні поверхні: ущільнювальні поверхні, напрямні ковзання та оптичні або прозорі деталі.
- Специфічні матеріали: POM для низького тертя, PEEK для високих температур, прозорий акрил або матеріал, який вимагається специфікацією.
- Прості блоки та пластини: плоску пластину з кількома отворами можна швидко відфрезерувати, і вона не має геометрії, яку SLS міг би покращити.
- Деталі, більші за камеру: коли розділення деталі є неприйнятним.
Гібридний робочий процес: надрукувати, а потім обробити те, що важливо
Багато функціональних деталей потребують складного корпусу, але лише кількох точних елементів. Поширений підхід — надрукувати деталь за допомогою SLS, а потім обробити лише ці елементи:
- Отвори: надрукуйте їх трохи меншого розміру, а потім розгорніть або просвердліть до остаточного розміру.
- Різьба: наріжте її в надрукованій деталі або використовуйте металеві різьбові вставки.
- Сполучні поверхні: залиште невеликий припуск на обробку на поверхнях, які повинні бути плоскими або перпендикулярними одна до одної, і обробіть їх після друку.
- Змішані збірки: оброблена опорна пластина або вал у поєднанні з надрукованими кронштейнами, кришками та напрямними.
Наш посібник з допусків пояснює, які посадки працюють одразу після принтера. Якщо проєкт потребує спільного проєктування надрукованих та оброблених деталей, фахівці з prototype.builders можуть допомогти з дизайном та прототипами.
Проєктування для одного або іншого
Деталь, розроблена для фрезерування, часто виглядає масивною: плоскі грані, прямі кишені та достатня кількість матеріалу для затискання. Коли така деталь переходить до SLS, вона зазвичай може втратити матеріал: замініть суцільні секції ребрами, об'єднайте окремі частини та додайте заокруглення там, де фреза більше не диктує радіус кута. Два правила SLS, яких слід дотримуватися: стінки товщиною щонайменше 0.8 mm (калькулятор попереджає, якщо менше), і щонайменше два отвори для виходу порошку діаметром не менше 5 mm для кожної закритої порожнини. Рекомендації з проєктування для SLS охоплюють решту.
З іншого боку, деталь, розроблену для SLS із внутрішніми каналами або решітками, може бути неможливо обробити без розділення її на кілька частин.
Короткий посібник для прийняття рішень
| Ваша деталь | Зазвичай найкраще |
|---|---|
| Складний кронштейн, канал, корпус або кріплення з нейлону | SLS |
| Кілька варіантів або деталей, потрібних швидко | SLS |
| Точні отвори або ущільнювальні поверхні на складному корпусі | SLS плюс обробка цих елементів |
| Проста пластина або блок з кількома отворами | Обробка на верстатах з ЧПК |
| POM, PEEK, прозорі або інші специфічні пластики | Обробка на верстатах з ЧПК |
| Жорсткі допуски на більшості поверхонь | Обробка на верстатах з ЧПК |
Поширені запитання
Чи дешевший 3D-друк SLS за обробку на ЧПК?
Це залежить від деталі. Складні форми, об'єднані збірки та кілька деталей або варіантів зазвичай свідчать на користь SLS, оскільки складність коштує недорого, і не потрібні програмування чи кріплення. Прості блоки та пластини часто швидше відфрезерувати. Завантажте модель у калькулятор, щоб миттєво побачити ціну SLS.
Чи такий же точний SLS, як обробка на ЧПК?
Ні. Наша рекомендація щодо проєктування для PA 12, спеченого лазером, становить ±0.3 % з нижньою межею ±0.3 mm. Обробка на ЧПК може забезпечити набагато жорсткіші допуски на критичних елементах, тому точні отвори та поверхні часто обробляються після друку.
Чи можна обробляти деталі SLS після друку?
Так. PA 12 можна свердлити, розгортати, нарізати різьбу та торцювати. Залиште невеликий припуск на обробку на елементах, які ви хочете обробити, і друкуйте отвори трохи меншого розміру.
Які пластики можна обробляти на ЧПК, але ви їх не друкуєте?
Ми друкуємо лише PA 12. Такі матеріали, як POM, PEEK, PA 6, PE або прозорий акрил, зазвичай обробляються із заготовок.
Чи такі ж міцні деталі SLS, як оброблений нейлон?
Спечений лазером PA 12 близький до багатьох литих або оброблених пластиків, але дещо слабший у напрямку побудови: EOS вказує 48 MPa в межах шарів і 42 MPa поперек них для PA 2200. Оброблені деталі мають властивості матеріалу заготовки.
Чи варто перепроєктувати оброблену деталь для SLS?
Зазвичай це окупається. Замініть суцільні секції ребрами, об'єднайте окремі частини, заокругліть кути, зберігайте товщину стінок понад 0.8 mm і зробіть для кожної закритої порожнини щонайменше два отвори для виходу порошку діаметром не менше 5 mm.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну