
Stampa 3D SLS vs Lavorazione CNC: qual è la migliore per le parti in plastica?
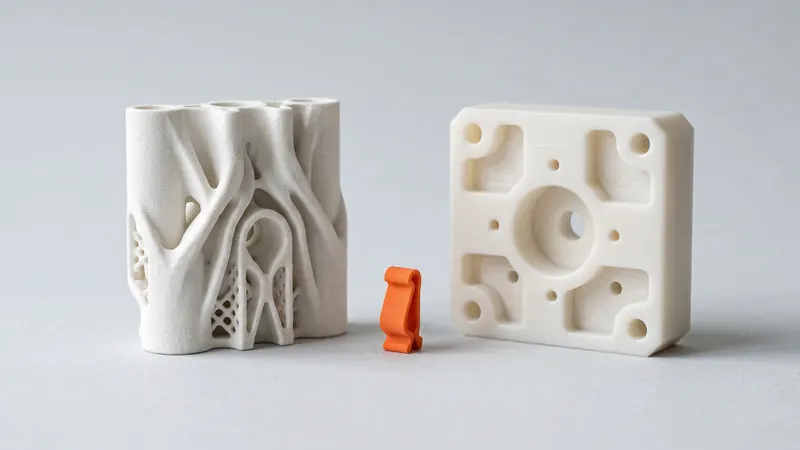
Una parte in plastica per una macchina, un'attrezzatura o un prototipo può essere sinterizzata al laser da polvere di nylon o fresata da un blocco solido. Entrambi i processi creano parti funzionali senza uno stampo, ma sono adatti a cose molto diverse. Questa guida confronta la stampa 3D SLS e la lavorazione CNC in termini di geometria, precisione, superficie, materiale, quantità e tempi di consegna, e mostra quando la risposta migliore è combinarle.
La risposta breve
Scelga SLS quando la parte è complessa, presenta canali interni, sottosquadri o forme organiche, quando più parti possono essere unite in una sola, o quando ha bisogno rapidamente di diversi pezzi o varianti. Scelga la lavorazione CNC quando la parte richiede tolleranze strette, superfici di tenuta o di scorrimento lisce, una plastica specifica diversa dal PA 12, o è un semplice blocco prismatico. Molti buoni design utilizzano entrambi: una parte stampata con alcune caratteristiche lavorate a macchina.
Come funzionano i due processi
SLS (sinterizzazione laser selettiva) costruisce la parte strato dopo strato dalla polvere di nylon. Un laser fonde ogni sezione trasversale e la polvere circostante supporta la parte, quindi non sono necessarie strutture di supporto né accesso per gli utensili. Stampiamo PA 12 bianco dalla polvere PA 2200 di EOS su una EOS FORMIGA P 110 Velocis. Maggiori informazioni in cos'è la stampa 3D SLS.
La lavorazione CNC rimuove materiale da un blocco solido con frese rotanti. Ogni superficie deve essere raggiungibile da un utensile, gli angoli interni mantengono almeno il raggio della fresa e la parte deve essere bloccata e spesso capovolta per un secondo setup.
Confronto fianco a fianco
| Criterio | SLS (PA 12) | Lavorazione CNC (plastiche) |
|---|---|---|
| Geometria | Quasi ogni forma: canali interni, sottosquadri, reticoli, assiemi uniti | Limitata dall'accesso dell'utensile; gli angoli interni mantengono il raggio della fresa |
| Precisione | Le nostre linee guida di progettazione: ±0,3 %, almeno ±0,3 mm | Tolleranze molto più strette sono ottenibili su caratteristiche critiche |
| Superficie | Opaca, leggermente granulosa dopo la perlatura con microsfere di vetro e la lucidatura | Liscia, con lievi segni di utensile; possibili superfici di tenuta |
| Materiali | Stampiamo solo PA 12 (bianco, tingibile in 61 colori) | Ampia scelta di materiali plastici, come POM, PA 6, PE, PEEK o acrilico |
| Proprietà dei materiali | Leggermente inferiori nella direzione di costruzione (EOS: 48 MPa all'interno degli strati, 42 MPa attraverso di essi) | Quelle del materiale di partenza |
| Preparazione | Carichi STEP o STL, nessuna programmazione o attrezzatura | Programmazione del percorso utensile, bloccaggio, spesso diversi setup |
| Più parti | Molte parti e varianti condividono un unico processo di stampa | Ogni parte viene lavorata una dopo l'altra |
| Dimensioni | Fino a 200 × 250 × 330 mm nella nostra stampante | Dipende dalla macchina; grandi piastre e blocchi sono comuni |
| Uso del materiale | Solo la parte viene fusa; la polvere non fusa viene in parte riutilizzata | Gran parte del blocco può finire in trucioli |
Quando SLS è la scelta migliore
- Forme complesse: condotti interni, canali per cavi, superfici curve e nervature che richiederebbero molti setup o non potrebbero essere lavorate affatto.
- Assiemi uniti: una staffa, una clip e un passacavi stampati come un'unica parte invece di tre parti lavorate a macchina e viti.
- Incastri a scatto e cerniere: il resistente PA 12 è adatto per giunti a scatto e cerniere stampate in opera.
- Varianti e pezzi multipli: versioni diverse di un fissaggio o dieci copie di un alloggiamento sono semplicemente più parti nello stesso ordine.
- Parti leggere: sezioni cave e tasche non comportano costi aggiuntivi; EOS indica una densità di 0.93 g/cm³ per il PA 2200.
- Iterazione rapida: nessuna programmazione e nessun fissaggio, quindi un design modificato è un nuovo caricamento e un prezzo istantaneo.
Quando la lavorazione CNC è la scelta migliore
- Tolleranze strette: fori precisi, sedi per cuscinetti e facce di accoppiamento che devono mantenere tolleranze più strette della nostra linea guida del ±0.3 %.
- Superfici funzionali lisce: facce di tenuta, guide di scorrimento e parti ottiche o trasparenti.
- Materiali specifici: POM per basso attrito, PEEK per alte temperature, acrilico trasparente o un materiale richiesto da una specifica.
- Blocchi e piastre semplici: una piastra piana con pochi fori è veloce da fresare e non ha geometrie che la SLS migliorerebbe.
- Parti più grandi della camera: quando dividere la parte non è accettabile.
Il flusso di lavoro ibrido: stampare, poi lavorare ciò che conta
Molte parti funzionali necessitano di un corpo complesso ma solo di poche caratteristiche precise. Un approccio comune è stampare la parte in SLS e lavorare solo quelle caratteristiche in un secondo momento:
- Fori: stamparli leggermente sottodimensionati e alesare o forare fino alla dimensione finale.
- Filettature: maschiarle nella parte stampata o utilizzare inserti filettati in metallo.
- Facce di accoppiamento: lasciare un piccolo sovrametallo per la lavorazione sulle facce che devono essere piane o perpendicolari tra loro, e spianarle dopo la stampa.
- Assemblaggi misti: una piastra di base o un albero lavorati combinati con staffe, coperture e guide stampate.
La nostra guida alle tolleranze spiega quali accoppiamenti funzionano direttamente dalla stampante. Se un progetto necessita di parti stampate e lavorate progettate insieme, gli specialisti di prototype.builders possono aiutarLa con il design e i prototipi.
Progettare per l'una o per l'altra
Una parte progettata per la fresatura appare spesso massiccia: facce piane, tasche dritte e materiale abbondante per poter essere bloccata. Quando una tale parte passa alla SLS, di solito può perdere materiale: sostituire le sezioni piene con nervature, unire i pezzi separati e aggiungere raccordi dove la fresa non detta più il raggio d'angolo. Due regole SLS da mantenere: pareti di almeno circa 0.8 mm (il calcolatore avvisa al di sotto di tale valore) e almeno due fori di fuga di almeno 5 mm per ogni cavità chiusa. Le linee guida di progettazione SLS coprono il resto.
Viceversa, una parte progettata per la SLS con canali interni o reticoli potrebbe essere impossibile da lavorare senza dividerla in più pezzi.
Guida rapida alla scelta
| La Sua parte | Di solito la migliore |
|---|---|
| Staffa complessa, condotto, alloggiamento o fissaggio in nylon | SLS |
| Diverse varianti o pezzi necessari rapidamente | SLS |
| Fori precisi o facce di tenuta su un corpo complesso | SLS più lavorazione di quelle caratteristiche |
| Piastra o blocco semplice con pochi fori | Lavorazione CNC |
| POM, PEEK, plastiche trasparenti o altre plastiche specificate | Lavorazione CNC |
| Tolleranze strette sulla maggior parte delle superfici | Lavorazione CNC |
Domande frequenti
La stampa 3D SLS è più economica della lavorazione CNC?
Dipende dalla parte. Forme complesse, assemblaggi uniti e diversi pezzi o varianti di solito favoriscono la SLS, perché la complessità costa poco e non sono necessari programmazione o fissaggi. Blocchi e piastre semplici sono spesso più veloci da fresare. Carichi il modello nel calcolatore per vedere istantaneamente il prezzo SLS.
La SLS è precisa quanto la lavorazione CNC?
No. La nostra linea guida di progettazione per il PA 12 sinterizzato al laser è ±0.3 % con un limite inferiore di ±0.3 mm. La lavorazione CNC può mantenere tolleranze molto più strette su caratteristiche critiche, quindi fori e facce precisi vengono spesso lavorati dopo la stampa.
Le parti SLS possono essere lavorate dopo la stampa?
Sì. Il PA 12 può essere forato, alesato, maschiato e spianato. Lasci un piccolo sovrametallo per la lavorazione sulle caratteristiche che desidera lavorare e stampi i fori leggermente sottodimensionati.
Quali plastiche possono essere lavorate a CNC ma non stampate da voi?
Stampiamo solo PA 12. Materiali come POM, PEEK, PA 6, PE o acrilico trasparente vengono tipicamente lavorati dal pieno.
Le parti SLS sono resistenti quanto il nylon lavorato?
Il PA 12 sinterizzato al laser è simile a molte plastiche stampate o lavorate, ma un po' più debole nella direzione di costruzione: EOS indica 48 MPa all'interno degli strati e 42 MPa attraverso di essi per il PA 2200. Le parti lavorate hanno le proprietà del materiale di partenza.
Dovrei riprogettare una parte lavorata per la SLS?
Di solito ripaga. Sostituisca le sezioni piene con nervature, unisca i pezzi separati, arrotondi gli angoli, mantenga le pareti al di sopra di circa 0.8 mm e dia a ogni cavità chiusa almeno due fori di fuga di almeno 5 mm.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo