
SLS 3D печат срещу CNC машинна обработка: Кое е по-добро за пластмасови детайли?
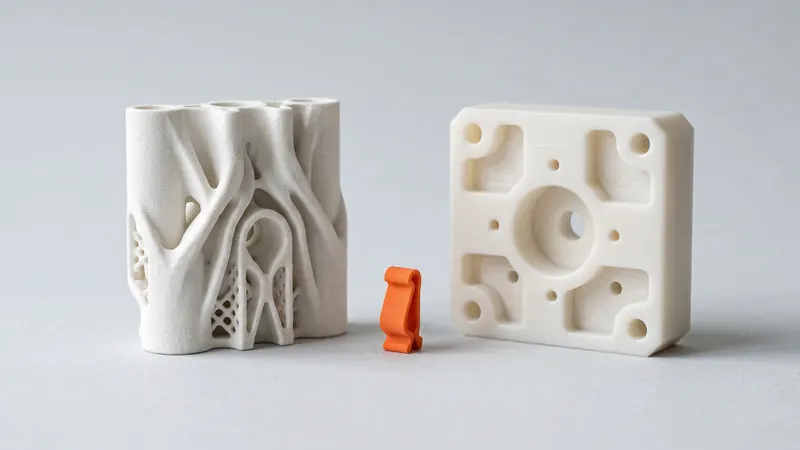
Пластмасова част за машина, приспособление или прототип може да бъде лазерно синтерована от найлонов прах или фрезована от плътен блок. И двата процеса създават функционални части без матрица, но са добри в много различни неща. Това ръководство сравнява SLS 3D принтирането и CNC обработката по отношение на геометрия, точност, повърхност, материал, количество и време за изпълнение, и показва кога най-добрият отговор е да ги комбинирате.
Краткият отговор
Изберете SLS, когато частта е сложна, има вътрешни канали, подрязвания или органични форми, когато няколко части могат да бъдат обединени в една, или когато имате нужда от няколко бройки или варианти бързо. Изберете CNC обработка, когато частта се нуждае от строги допуски, гладки уплътняващи или плъзгащи се повърхности, специфична пластмаса, различна от PA 12, или е прост призматичен блок. Много добри дизайни използват и двете: отпечатана част с няколко машинно обработени елемента.
Как работят двата процеса
SLS (селективно лазерно синтероване) изгражда частта слой по слой от найлонов прах. Лазерът стопява всяко напречно сечение, а околният прах поддържа частта, така че не са необходими поддържащи структури и достъп на инструменти. Ние отпечатваме бял PA 12 от прах PA 2200 на EOS на EOS FORMIGA P 110 Velocis. Повече в какво е SLS 3D принтиране.
CNC обработката отстранява материал от плътен блок с въртящи се фрези. Всяка повърхност трябва да бъде достъпна за инструмент, вътрешните ъгли запазват поне радиуса на фрезата, а частта трябва да бъде закрепена и често обръщана за втора настройка.
Сравнение рамо до рамо
| Критерий | SLS (PA 12) | CNC обработка (пластмаси) |
|---|---|---|
| Геометрия | Почти всякаква форма: вътрешни канали, подрязвания, решетки, обединени възли | Ограничено от достъпа на инструмента; вътрешните ъгли запазват радиуса на фрезата |
| Точност | Нашите насоки за дизайн: ±0.3 %, най-малко ±0.3 mm | Много по-строги допуски са постижими за критични елементи |
| Повърхност | Матова, леко зърнеста след бластиране със стъклени перли и полиране | Гладка, с фини следи от инструменти; възможни са уплътняващи повърхности |
| Материали | Ние отпечатваме само PA 12 (бял, може да се боядисва в 61 цвята) | Широк избор от пластмасови заготовки, като POM, PA 6, PE, PEEK или акрил |
| Свойства на материала | Малко по-ниски в посоката на изграждане (EOS: 48 MPa в рамките на слоевете, 42 MPa напречно на тях) | Тези на материала на заготовката |
| Подготовка | Качване на STEP или STL, без програмиране или приспособления | Програмиране на пътя на инструмента, закрепване, често няколко настройки |
| Няколко части | Много части и варианти споделят една задача за печат | Всяка част се обработва една след друга |
| Размер | До 200 × 250 × 330 mm в нашия принтер | Зависи от машината; големите плочи и блокове са често срещани |
| Използване на материал | Само частта се стопява; нестопеният прах се използва частично отново | Голяма част от блока може да завърши като стружки |
Кога SLS е по-добрият избор
- Сложни форми: вътрешни тръбопроводи, кабелни канали, извити повърхности и ребра, които биха изисквали много настройки или изобщо не биха могли да бъдат машинно обработени.
- Обединени възли: скоба, щипка и водач за кабел, отпечатани като една част вместо три машинно обработени части и винтове.
- Щипки и панти: здравият PA 12 е подходящ за сглобки с щипки и отпечатани на място панти.
- Варианти и няколко бройки: различни версии на приспособление или десет копия на корпус са просто повече детайли в същата поръчка.
- Леки детайли: кухите секции и джобовете не струват допълнително за изработка; EOS дава плътност от 0.93 g/cm³ за PA 2200.
- Бърза итерация: без програмиране и без приспособления, така че промененият дизайн е ново качване и моментална цена.
Когато CNC машинната обработка е по-добрият избор
- Тесни допуски: прецизни отвори, легла за лагери и контактни повърхности, които трябва да се придържат по-строго от нашата насока от ±0.3 %.
- Гладки функционални повърхности: уплътнителни повърхности, плъзгащи водачи и оптични или прозрачни детайли.
- Специфични материали: POM за ниско триене, PEEK за високи температури, прозрачен акрил или материал, изискван от спецификация.
- Прости блокове и плочи: плоска плоча с няколко отвора се фрезова бързо и няма геометрия, която SLS би подобрил.
- Детайли, по-големи от камерата: когато разделянето на детайла не е приемливо.
Хибридният работен процес: отпечатайте, след това обработете машинно това, което има значение
Много функционални детайли се нуждаят от сложно тяло, но само от няколко прецизни елемента. Често срещан подход е детайлът да се отпечата чрез SLS и след това да се обработят машинно само тези елементи:
- Отвори: отпечатайте ги малко по-малки и ги райберовайте или пробийте до крайния размер.
- Резби: нарежете ги в отпечатания детайл или използвайте метални вложки с резба.
- Контактни повърхности: оставете малък допуск за машинна обработка на повърхностите, които трябва да са плоски или перпендикулярни една на друга, и ги челосайте след отпечатването.
- Смесени възли: машинно обработена основна плоча или вал, комбинирани с отпечатани скоби, капаци и водачи.
Нашето ръководство за допуски обяснява кои сглобки работят директно от принтера. Ако даден проект се нуждае от съвместно проектиране на отпечатани и машинно обработени детайли, специалистите от prototype.builders могат да помогнат с дизайна и прототипите.
Проектиране за едното или другото
Детайл, проектиран за фрезоване, често изглежда масивен: плоски повърхности, прави джобове и достатъчно материал, за да може да бъде захванат. Когато такъв детайл премине към SLS, той обикновено може да загуби материал: заменете плътните секции с ребра, обединете отделните части и добавете закръгления там, където фрезерът вече не диктува радиуса на ъгъла. Две правила за SLS, които трябва да спазвате: стени от поне около 0.8 mm (калкулаторът предупреждава под тази стойност) и поне два отвора за изтичане от поне 5 mm за всяка затворена кухина. Насоките за дизайн за SLS покриват останалото.
Обратно, детайл, проектиран за SLS с вътрешни канали или решетки, може да бъде невъзможен за машинна обработка без да се раздели на няколко части.
Бързо ръководство за избор
| Вашият детайл | Обикновено най-доброто |
|---|---|
| Сложна скоба, въздуховод, корпус или приспособление от найлон | SLS |
| Няколко варианта или бройки, необходими бързо | SLS |
| Прецизни отвори или уплътнителни повърхности върху сложно тяло | SLS плюс машинна обработка на тези елементи |
| Проста плоча или блок с няколко отвора | CNC обработка |
| POM, PEEK, прозрачни или други специфични пластмаси | CNC обработка |
| Тесни допуски на повечето повърхности | CNC обработка |
Често задавани въпроси
По-евтино ли е SLS 3D принтирането от CNC машинната обработка?
Зависи от детайла. Сложните форми, обединените възли и няколкото бройки или варианти обикновено благоприятстват SLS, защото сложността струва малко и не са необходими програмиране или приспособления. Простите блокове и плочи често се фрезоват по-бързо. Качете модела в калкулатора, за да видите цената за SLS моментално.
Точен ли е SLS колкото CNC машинната обработка?
Не. Нашата насока за дизайн за лазерно синтерован PA 12 е ±0.3 % с долна граница от ±0.3 mm. CNC машинната обработка може да поддържа много по-тесни допуски на критични елементи, така че прецизните отвори и повърхности често се обработват машинно след отпечатването.
Могат ли SLS детайлите да се обработват машинно след отпечатване?
Да. PA 12 може да се пробива, райберова, да му се нарязва резба и да се челоса. Оставете малък допуск за машинна обработка на елементите, които искате да обработите, и отпечатайте отворите малко по-малки.
Кои пластмаси могат да бъдат обработени на CNC, но не и отпечатани от вас?
Ние отпечатваме само PA 12. Материали като POM, PEEK, PA 6, PE или прозрачен акрил обикновено се обработват машинно от заготовки.
Здрави ли са SLS детайлите колкото машинно обработения найлон?
Лазерно синтерованият PA 12 е близък до много формовани или машинно обработени пластмаси, но е малко по-слаб в посоката на изграждане: EOS дава 48 MPa в рамките на слоевете и 42 MPa напречно на тях за PA 2200. Машинно обработените детайли имат свойствата на материала на заготовката.
Трябва ли да препроектирам машинно обработен детайл за SLS?
Обикновено си заслужава. Заменете плътните секции с ребра, обединете отделните части, закръглете ъглите, поддържайте стените над около 0.8 mm и осигурете на всяка затворена кухина поне два отвора за изтичане от поне 5 mm.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена